ماكينة تصفيح الألواح الشمسية — شرح عملية التصفيح
جدول المحتويات
إجابة سريعة: التصفيح هو الخطوة التي تحول كومة غير مترابطة من الزجاج والمادة التغليفية والخلايا المترابطة والطبقة الخلفية إلى وحدة واحدة محكمة الإغلاق وصلبة. تسحب ماكينة التصفيح فراغًا لإزالة الهواء المحتجز، ثم تطبق الضغط بينما تسخّن الصفائح الكومة حتى تترابط مادة EVA. نافذة العملية ضيقة: يبدأ الترابط عند حوالي 140 °C إلى 150 °C، بينما تمر الكومة عبر منطقة قريبة من 120 °C حيث تكون المادة التغليفية لا تزال سائلة ومعرضة لتكوين الفقاعات، ويجب التحكم في التبريد بخطوات تبلغ حوالي 20 °C لتجنب الإجهاد الحراري على الخلايا. انتظام درجة الحرارة عبر الصفيحة هو المواصفة التي تحدد الجودة، لأن الزاوية الباردة تترك مادة تغليفية غير معالجة والنقطة الساخنة تتلفها. يبدو كلا العيبين متطابقين عند الفحص النهائي لكنهما يتصرفان بشكل مختلف تمامًا بعد خمس سنوات في الهواء الطلق.
تصنيع وحدات PV · بقلم جيري، Ooitech
عملية إنتاج الألواح الشمسية: التصفيح
اليوم ننظر إلى إحدى العمليات الرئيسية في تصنيع الوحدات الشمسية: التصفيح.
في خط إنتاج الوحدات الكهروضوئية، لا يُعد التصفيح مجرد خطوة تسخين. إنه أحد أهم العمليات التي تحدد الأداء النهائي والموثوقية والمظهر وعمر الخدمة للوحة الشمسية النهائية. من خلال التحكم في درجة الحرارة والفراغ والضغط، يتم ربط الخلايا الشمسية والزجاج و EVA أو POE مادة التغليف, الطبقة الخلفية والمواد الأخرى في وحدة متكاملة صلبة.
عملية التصفيح الجيدة تساعد على تحسين إنتاج الطاقة على المدى الطويل وتحمي الوحدة من الرطوبة والإجهاد الميكانيكي والدورات الحرارية والظروف الجوية الخارجية. إذا لم يتم التحكم في التصفيح بشكل جيد، قد تظهر مشاكل مثل الفقاعات، ضعف الالتصاق، تشققات الخلايا، عيوب الحواف، أو انخفاض درجة تشابك المادة المغلفة.
مبدأ عمل الوحدة الشمسية آلة التصفيح
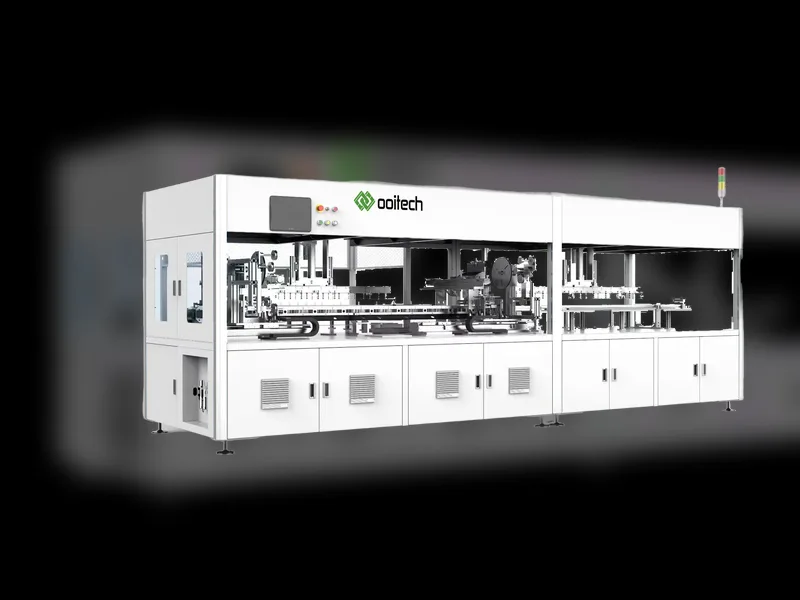
تتكون آلة تصفيح الألواح الشمسية النموذجية بشكل أساسي من الأجزاء التالية:
| الجزء الرئيسي | الوظيفة |
|---|---|
| اللوحة السفلية / لوحة التسخين | سطح تسخين مسطح. عادة ما يتم تسخينه بواسطة الزيت عالي الحرارة أو قضبان التسخين الكهربائية للوصول إلى درجة حرارة العملية المطلوبة. |
| الغطاء العلوي | مجهز بغشاء سيليكون وحلقة إحكام ومكونات ذات صلة. يتحرك لأسفل لإغلاق الحجرة ويطبق الضغط من خلال الغشاء. |
| الحجرة العلوية | المسافة بين الغطاء العلوي وغشاء السيليكون. |
| الحجرة السفلية | المسافة بين لوحة التسخين والغطاء العلوي بعد الإغلاق. |
| مضخة الفراغ | يستخدم لتفريغ الحجرة العلوية أو السفلية وإزالة الهواء من مجموعة الوحدة. |
| مضخة الهواء / نظام النفخ | يستخدم لنفخ الحجرة العلوية أو السفلية وتطبيق الضغط أثناء التصفيح. |
بعد فهم هذه الأجزاء الرئيسية، يمكننا النظر في كيفية عمل آلة التصفيح خطوة بخطوة.
الخطوة 1: إغلاق الغطاء
بعد دخول الوحدة إلى جهاز التصفيح، يتحرك الغطاء العلوي لأسفل بفعل الأسطوانات الهيدروليكية. وعندما يصل إلى الموضع الصحيح، يتلامس حلقة الختم الموجودة على الغطاء العلوي مع اللوحة السفلية بإحكام، مما يخلق مساحة محكمة الإغلاق. هذه المساحة المحكمة هي الحجرة السفلية.

قد يبدو الرسم بسيطًا، لكنه يساعد في شرح البنية الأساسية بوضوح.
الخطوة 2: تفريغ الهواء من الحجرة السفلية
ما مدى سرعة إخلاء تلك الغرفة، وأي مجموعة مضخات تقوم بهذا العمل، مشروح في مضخات تفريغ الهواء لمكبس التصفيح ونافذة إزالة الغازات من EVA.
تبدأ مضخة التفريغ في إخلاء الهواء من الحجرة. في العديد من بيئات الإنتاج، تستغرق عملية التفريغ حوالي 6 دقائق، على الرغم من أن الوقت الدقيق يعتمد على نوع الوحدة، ومادة التغليف، وتصميم جهاز التصفيح، ووصفة العملية.
أثناء التفريغ، تكون اللوحة السفلية مسخنة بالفعل. بمجرد دخول الوحدة إلى جهاز التصفيح، يتم تسخينها باستمرار حتى تقترب من درجة الحرارة المحددة للوحة التسخين. في هذه المرحلة من التسخين، يبدأ فيلم التغليف في الذوبان، متحولًا من الحالة الصلبة إلى الحالة السائلة.
تسمح بيئة التفريغ للهواء والغازات المتطايرة داخل مادة التغليف المذابة ومكدس الوحدة بالخروج. هذا مهم جدًا. إذا لم تتم إزالة الغاز المحبوس قبل أن تبدأ مادة التغليف في التصلب، فقد تبقى فقاعات داخل الوحدة بعد التصفيح.
الخطوة 3: نفخ الحجرة العلوية وضغط التصفيح
بعد التفريغ، يتم نفخ الحجرة العلوية. غشاء السيليكون مادة مرنة، لذا يتمدد ويتشوه تحت ضغط الهواء. ثم يضغط بإحكام على سطح الوحدة ويطبق ضغطًا موحدًا.
يساعد هذا الضغط على إخراج الفقاعات المتبقية من الوحدة. في نفس الوقت، يؤدي مزيج الحرارة والضغط إلى بدء تصلب مادة التغليف السائلة والترابط المتقاطع. تتحول مادة التغليف تدريجيًا من الحالة شبه السائلة إلى طبقة ربط صلبة مستقرة.

يوضح هذا المخطط أنه بعد النفخ، يلتصق غشاء السيليكون بإحكام على الوحدة. كما يساعد في منع خروج مادة التغليف المذابة بشكل مفرط تحت الضغط.
الخطوة 4: الحفاظ على الضغط والتصلب
عندما تصل الحجرة العلوية إلى الضغط المطلوب، يحافظ جهاز التصفيح على هذا الضغط لفترة زمنية معينة. خلال فترة الحفاظ هذه، تستمر مادة التغليف في الترابط المتقاطع حتى يتم تحقيق درجة الترابط المتقاطع المطلوبة.
بعد اكتمال العملية، يتم نفخ الحجرة السفلية لإطلاق حالة التفريغ. في نفس الوقت، يتم تفريغ الحجرة العلوية لتحرير الضغط. ثم ينفصل الغطاء العلوي عن اللوحة السفلية، وتنتقل الوحدة إلى حجرة التبريد قبل التفريغ.

هذا المخطط من موقع إلكتروني يعطي فكرة عامة عن تدفق العملية.
ملاحظات هامة حول العملية
القماش غير اللاصق مطلوب
الوحدة لا تلامس مباشرة غشاء السيليكون أو لوحة التسخين. يتم وضع طبقة من القماش غير اللاصق بينهما. وظيفتها الرئيسية هي منع التصاق EVA المذاب أو أي مادة تغليف أخرى بلوحة التسخين أو غشاء السيليكون.
أجهزة التصفيح الحديثة عادة ما تستخدم ثلاث غرف عمل
معظم أجهزة تصفيح الوحدات الكهروضوئية الحديثة مصممة بثلاث غرف عمل، ولكل غرفة غرض عملية مختلف.
| المرحلة | الغرض الرئيسي | خاصية العملية النموذجية |
|---|---|---|
| المرحلة الأولى | إذابة المادة المغلفة وإزالة فقاعات الهواء | درجة حرارة أقل، تفريغ، وضغط أصغر. عادة حوالي 120 درجة مئوية حسب المادة والوصفة. |
| المرحلة الثانية | تشابك المادة المغلفة والترابط النهائي | درجة حرارة أعلى وضغط أعلى. عادة حوالي 140 درجة مئوية حسب المادة والوصفة. |
| المرحلة الثالثة | التبريد وتثبيت الشكل | تفريغ، ضغط صغير جدًا، ودرجة حرارة لوحة منخفضة حوالي 20 درجة مئوية لتبريد الوحدة. |
السبب في استخدام ثلاث مراحل هو بشكل أساسي تحسين كفاءة الإنتاج واستقرار العملية.
في المرحلة الأولى، الهدف الرئيسي هو إذابة المادة المغلفة وإزالة فقاعات الهواء. يجب ألا تكون درجة الحرارة مرتفعة جدًا، والضغط يجب ألا يكون كبيرًا جدًا. إذا بدأت المادة المغلفة في التشابك مبكرًا جدًا، فقد لا تخرج الفقاعات الداخلية بشكل صحيح، وستبقى الفقاعات داخل الوحدة النهائية.
في المرحلة الثانية، الهدف الرئيسي هو التشابك. درجة الحرارة أعلى والضغط أكبر، مما يساعد على تسريع تفاعل معالجة المادة المغلفة وتحسين أداء الترابط.
في المرحلة الثالثة، التبريد هو المهمة الرئيسية. هناك حاجة فقط إلى ضغط صغير لتقليل التشوه أو الانحناء أثناء التبريد.
الأعطال الشائعة في عملية التصفيح
| العيب | الأسباب المحتملة |
|---|---|
| فقاعات على سطح الخلية الشمسية | درجة حرارة المرحلة الأولى مرتفعة جدًا، أو تصلب المادة المغلفة قبل خروج الفقاعات، أو حالة الفراغ غير طبيعية، أو سرعة الفراغ غير كافية، أو مدة الفراغ قصيرة جدًا. |
| فقاعات تشبه رقائق الثلج عند الحواف أو الزوايا الأربع | قد يكون ارتفاع إطار التصفيح غير مناسب، أو حجم الإطار لا يتطابق مع اللوح بشكل صحيح. |
| قوة الالتصاق أو درجة التشابك غير مؤهلة | درجة الحرارة منخفضة جدًا، أو الضغط صغير جدًا، أو مدة التثبيت قصيرة جدًا، أو مشكلة في جودة المادة المغلفة. |
| تشققات في الخلايا بعد التصفيح | ضغط التصفيح مرتفع جدًا، أو وجود أجسام غريبة على القماش عالي الحرارة، أو سطح القماش غير مستوٍ. |
| فقاعات حول منطقة الشريط الناقل | مشكلة في جودة التدفق، أو عدم جفاف التدفق تمامًا، أو مشاكل بقايا اللحام. |
لضمان جودة مستقرة للألواح، لا ينبغي نسخ وصفات التصفيح بشكل أعمى من منتج إلى آخر. قد تتطلب سماكة الزجاج المختلفة، وتقنية الخلايا، ونوع المادة المغلفة، وحجم اللوح، وبنية الطبقة الخلفية، وسرعة الإنتاج تعديل الوصفة.
رؤية Ooitech
كمورد للمعدات، نرى الأمر على هذا النحو: غالبًا ما يكون التصفيح هو المكان الذي تتحول فيه الانحرافات الصغيرة في العملية إلى مشكلات جودة مرئية، لذلك يجب على المصانع التعامل مع وصفة آلة التصفيح كمعامل إنتاج خاضع للرقابة، وليس مجرد إعداد آلة. بالنسبة للوحدات عالية الكفاءة مثل MBB، TOPCon, أو IBC، أو المنتجات المتراكبة، فإن الضغط الموحد وأداء الفراغ المستقر ومناطق التسخين الصحيحة مهمة بشكل خاص لأن بنية الخلية وتصميم التوصيل البيني يمكن أن تكون أكثر حساسية للإجهاد. تعتقد Ooitech أن خط الوحدات الجيد لا يتعلق فقط بشراء المعدات، بل أيضًا بمواءمة تدريب العمليات وسلوك المواد والصيانة اليومية في نظام إنتاج مستقر واحد.