فصل التصفيح بمادة EPE للتغليف: على شكل خطوط
جدول المحتويات
إجابة سريعة: فيلم تغليف EPE، ويُسمى أيضًا تغليف POE المُبثوق المشترك، هو فيلم ثلاثي الطبقات يحتوي على نواة من البولي أوليفين بين طبقتين خارجيتين من EVA. وُجد هذا التركيب للحصول على نفاذية الرطوبة المنخفضة ومقاومة PID الخاصة بـ POE دون صعوبات التعامل مع POE، لأن طبقات EVA الخارجية تلتصق بالزجاج والطبقة الخلفية بالطريقة التي يلتصق بها التغليف التقليدي. عادةً ما يعود التقشر الخطي في وحدة مُصفّحة بـ EPE إلى أحد ثلاثة أسباب: عدم كفاية التشابك في الطبقة النواة، أو التلوث على سطح الزجاج أو الطبقة الخلفية الذي يمنع الالتصاق، أو دورة تصفيح سمح فيها منحنى ارتفاع الحرارة للفيلم بالتدفق قبل استقرار الرصّة. والتقشر الخطي بدلًا من الترقيعي هو بحد ذاته دليل تشخيصي — فهو يتبع اتجاه تدفق التغليف، مما يشير إلى دورة التصفيح بدلًا من دفعة المادة.
تصنيع وحدات PV · بقلم جيري، Ooitech
مقدمة: ما هو فيلم EPE مادة تغليف ؟
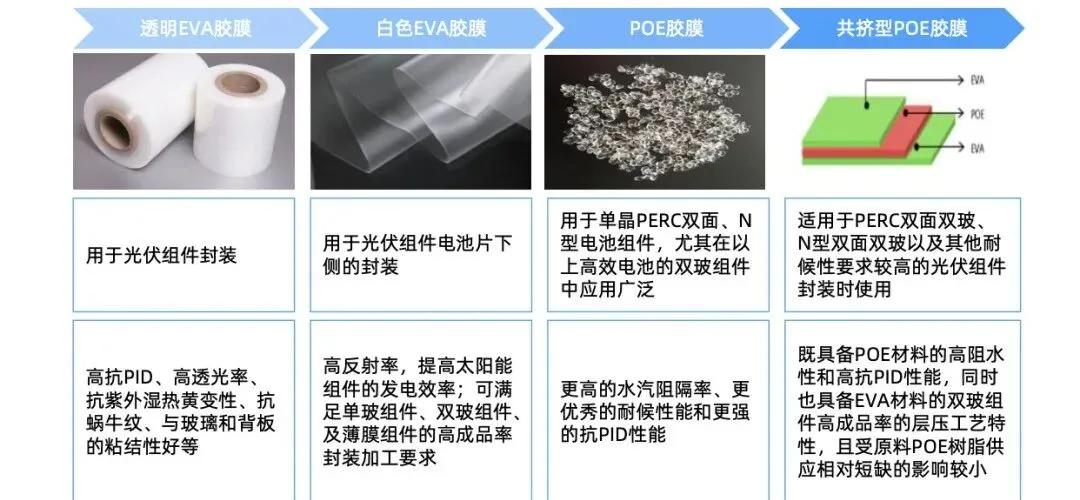
فيلم غشاء EPE، المعروف أيضًا باسم غشاء POE المشترك البثق، هو مادة تغليف كهروضوئية تُنتج عن طريق بثق راتنج POE وراتنج EVA معًا. في تصنيع الألواح الشمسية، يُستخدم بشكل أساسي للجمع بين سهولة معالجة EVA وأداء حاجز الرطوبة ومقاومة PID لـ POE.
يُستخدم فيلم EVA التقليدي على نطاق واسع في إنتاج وحدات الطاقة الكهروضوئية لأنه يوفر أداءً جيدًا مضادًا لـ PID، ونفاذية عالية للضوء، ومقاومة للاصفرار الناتج عن الأشعة فوق البنفسجية والحرارة الرطبة، ومقاومة لآثار الحلزون، والت adhesion قوي بالزجاج و الطبقة الخلفية. ومع ذلك، فإن EVA له أيضًا قيود، مثل أداء حاجز الرطوبة الضعيف نسبيًا، وانتقال بخار الماء الأعلى، وارتفاع خطر PID تحت ظروف تشغيل معينة.
فيلم POE، بالمقارنة، لديه حاجز بخار ماء أفضل، ومقاومة طقس أقوى، وقدرة أكثر موثوقية ضد PID. لكن POE لديه أيضًا تحديات معالجة خاصة به: التصاقه بالزجاج والطبقة الخلفية عادة ما يكون أضعف من EVA، وتفاعل التشابك أبطأ، وأثناء إنتاج الوحدة قد ينزلق الفيلم أو يتحرك بسهولة أكبر، مما قد يقلل من كفاءة الإنتاج.
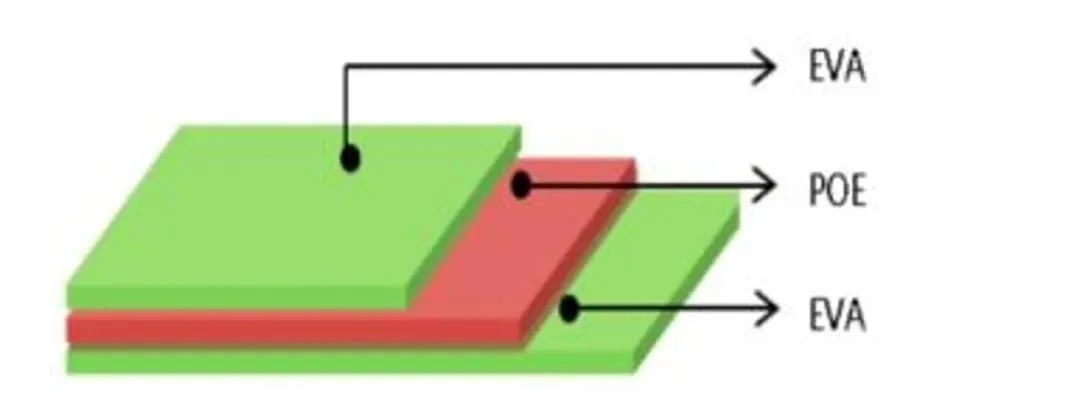
لهذا السبب تم تطوير فيلم EPE. من خلال عملية البثق المشترك، يتم تغليف POE بطبقات EVA، مما يشكل هيكلًا شطريًا EVA-POE-EVA. هذا التصميم يحافظ على حاجز الرطوبة العالي لـ POE، مما يساعد على حماية الخلايا الشمسية من بخار الماء، مع الحفاظ أيضًا على توافق التغليف الجيد وسهولة المعالجة لـ EVA. في الإنتاج العادي، يمكن لـ EPE تحسين موثوقية الوحدة وإنتاجية التصنيع عندما يتم التحكم في المواد وعملية التغليف بشكل جيد.
الآلية التقنية: لماذا قد ينفصل غشاء EPE أثناء التغليف
على الرغم من أن EPE يجمع بين مزايا EVA وPOE، إلا أن المادتين لا تتصرفان بنفس الطريقة تمامًا أثناء التصفيح. تختلف منحنيات المعالجة، وخصائص التشابك، والقطبية، وقدرة امتصاص الإضافات، وسلوك التمدد الحراري بينهما. قد تؤدي هذه الاختلافات إلى تفصل الطبقات البينية وتكوين الفقاعات، خاصة حول شريط اللحام حيث يكون الضغط الموضعي وتغير السماكة أكثر وضوحًا.
تختلف قطبية EVA وPOE. EVA مادة قطبية، لذا فهي متوافقة جيدًا مع العديد من الإضافات. POE أقل قطبية، لذا فإن قدرته على الاحتفاظ بالإضافات القطبية مختلفة. مع مرور وقت التخزين، قد تهاجر الإضافات داخل طبقة POE تدريجيًا نحو طبقات EVA، التي تتمتع بقطبية أقوى وقدرة امتصاص أفضل.
تغير هجرة الإضافات هذه البنية الداخلية وأداء فيلم EPE. نتيجة لذلك، قد تنخفض قوة الترابط بين طبقات POE وEVA. في الحالات الشديدة، قد يتم ضغط طبقة POE أو فصلها أو انفصالها موضعيًا أثناء تصفيح الوحدة. وهذا أيضًا أحد الأسباب التي تجعل العمر الافتراضي لفيلم EPE أقصر عمومًا من فيلم EVA الفردي أو فيلم POE الفردي.
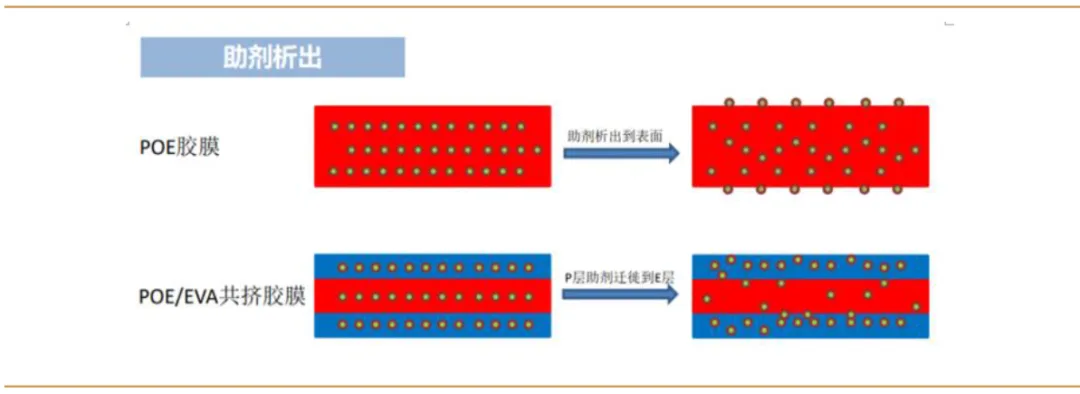
| العامل الرئيسي | الآلية | العيب المحتمل في تصفيح الوحدة |
|---|---|---|
| هجرة الإضافات | تهاجر الإضافات القطبية مثل عوامل التشابك والمثبتات من POE إلى EVA بمرور الوقت | انخفاض درجة تشابك POE، انخفاض التماسك، انفصال طبقات EPE |
| عدم تطابق سرعة التشابك | عادةً ما يتشابك EVA أسرع من POE أثناء التصفيح | تصبح طبقة EVA صلبة في وقت مبكر بينما يظل POE منصهرًا، مما يسبب اختلال توازن الإجهاد بين الطبقات |
| اختلاف معامل التمدد الحراري | يظهر EVA وPOE سلوك تمدد وانكماش مختلف بعد المعالجة | إجهاد داخلي أثناء التبريد، احتمال انفصال بين الطبقات |
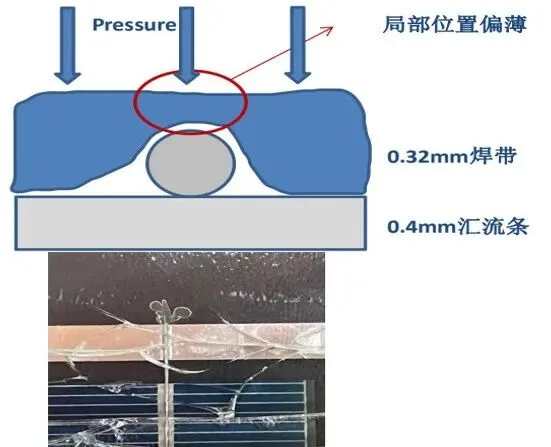
| تغير السماكة الموضعي | قد تكون سماكة طبقة POE غير متساوية في اتجاه TD، أو يصبح EPE أرق موضعيًا بالقرب من الشرائط وقضبان التوصيل | نقص موضعي في المادة اللاصقة، تراكم الغاز، فقاعات خطية الشكل |
| ضغط تداخل الشرائط وقضبان التوصيل | سماكة المكدس الموضعية أعلى عند مواضع اللحام | تدفق المادة المغلفة، انفصال موضعي، فقاعات خطية تمتد من مناطق الشرائط |
التحليل الفني: تكوّن فقاعات خطية الشكل على طول الشرائط
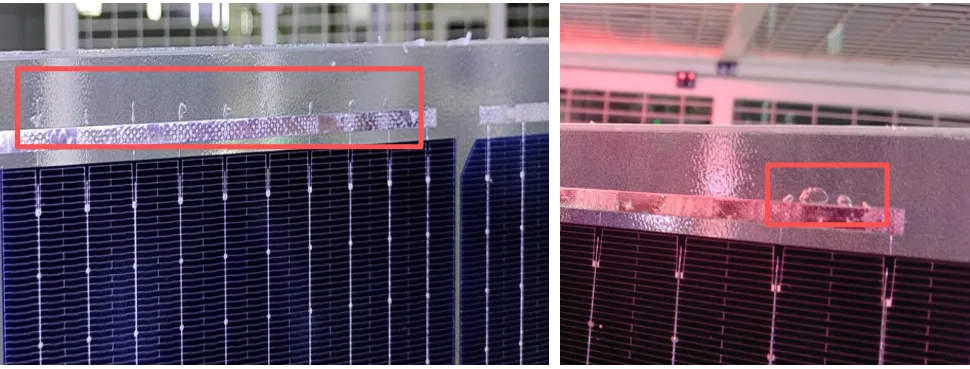
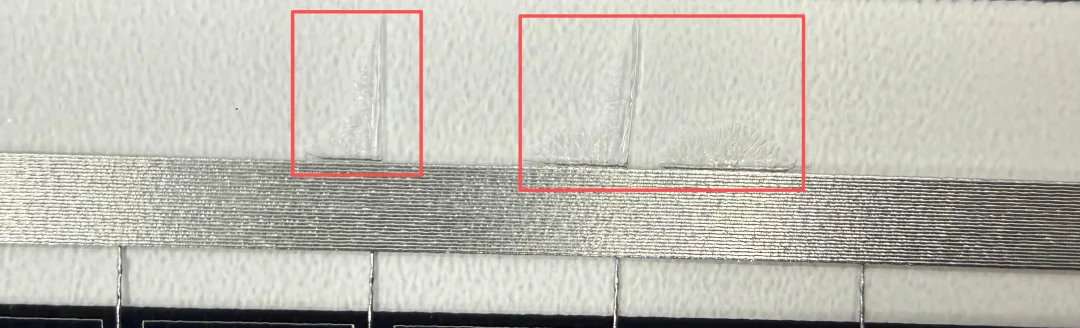
غالبًا ما ترتبط الفقاعات الخطية الممتدة من شرائط اللحام بالتأثير المشترك لهجرة الإضافات، وعدم تناسق سرعة التشابك، واختلاف سلوك التمدد الحراري بين EVA وPOE.
أثناء التصفيح، يتشابك EVA بشكل أسرع من POE. إذا لم تتشابك طبقة POE في الوقت المناسب، فقد لا يتم تفريغ الغازات الناتجة عن تحلل البيروكسيد بالكامل قبل تطبيق الضغط. يمكن أن تبقى هذه الغازات محاصرة داخل الوحدة وتشكل فقاعات.
سبب شائع آخر هو الترقق الموضعي لفيلم EPE عند مواضع الشرائط وقضبان التوصيل. قد تحتوي طبقة POE الوسطى من EPE على عدم انتظام في السماكة في اتجاه TD بسبب عوامل المواد الخام. بالإضافة إلى ذلك، أثناء التصفيح، يزيد التداخل في سماكة الشرائط وقضبان التوصيل من الضغط الموضعي. هذا يمكن أن يجعل EPE أرق في ذلك الموضع، مما يخلق نقطة ضعف حيث يكون نقص المادة اللاصقة أو تراكم الغاز أكثر احتمالاً.
ببساطة، تتعرض منطقة الشرائط لضغط أعلى أثناء التصفيح. إذا كانت طبقات EVA قد بدأت بالفعل في التشابك بينما طبقة POE القريبة من الشريط لا تزال في حالة تدفق، فقد ينفصل هيكل EPE موضعيًا. قد تتصرف المادة المغلفة المتبقية عند موضع الشريط بشكل أشبه بـ POE، مع تشابك أبطأ وميل أعلى للتدفق. تحت ضغط التصفيح، يمكن أن يخلق هذا فقاعات ملونة أو شفافة خطية الشكل تنتشر للخارج من الشريط.
أعراض العملية الرئيسية التي يجب مراقبتها
تظهر الفقاعات بشكل رئيسي على طول مسارات شرائط اللحام وليس بشكل عشوائي عبر الوحدة بأكملها.
قد يبدو العيب كآثار هوائية خطية رفيعة تمتد للخارج من مناطق الشرائط أو قضبان التوصيل.
قد تصبح المشكلة أكثر وضوحًا عند تخزين فيلم EPE لفترة أطول.
قد يزداد العيب عندما لا تكون درجة حرارة التصفيح، ووقت التفريغ، وتوقيت الضغط، أو درجة المعالجة متوافقة جيدًا مع تركيبة EPE المحددة.
اقتراحات عملية للتحكم في عيوب تصفيح EPE
بالنسبة للفقاعات الناتجة عن السلوك المادي المتأصل لمادة EPE المغلفة، يجب أن يجمع الحل بين إدارة المواد وتحسين عملية التصفيح. لا يكفي ضبط معلمة واحدة فقط دون التحقق من حالة تخزين الفيلم، ومنحنى التصفيح، وتوزيع الضغط في منطقة الشرائط.
1. التحكم في وقت تخزين مادة EPE
قم بتخطيط شراء وإنتاج فيلم EPE بعناية. بشرط عدم تأثر الإنتاج، قم بتقليل فترة تخزين فيلم EPE قدر الإمكان. يساعد وقت التخزين الأقصر في تقليل هجرة الإضافات من طبقة POE إلى طبقات EVA، مما يحافظ على سلوك الترابط والترابط المتقاطع الأصلي بين الطبقات أكثر استقرارًا.
2. زيادة درجة حرارة التصفيح في الغرفة الأولى بشكل مناسب
يمكن أن تؤدي الزيادة المناسبة في درجة حرارة التصفيح في الغرفة الأولى إلى تسريع الترابط المتقاطع لـ POE في فيلم EPE. يساعد ذلك في تجنب الموقف حيث يصل EVA بالفعل إلى درجة ترابط متقاطع عالية نسبيًا بينما لا يزال POE في حالة منصهرة. يمكن أن يؤدي التزامن الأفضل بين معالجة EVA وPOE إلى تقليل الإجهاد بين الطبقات والمساعدة في منع الفقاعات الخطية بالقرب من مواضع الأشرطة.
3. مطابقة التفريغ والضغط وتوقيت المعالجة
إذا تم تطبيق الضغط في وقت مبكر جدًا بينما لا تزال طبقة POE عالية السيولة، فقد يتم حبس الغاز أو دفعه على طول مناطق الأشرطة. يجب أن تسمح وصفة التصفيح المصممة جيدًا بوقت كافٍ لاستخراج الهواء وتليين المواد قبل تطبيق الضغط الكامل. يجب التحقق من الإعداد الدقيق من خلال اختبارات درجة الترابط المتقاطع واختبارات قوة التقشير والفحص البصري بعد التصفيح.
4. فحص ارتفاع تكديس الأشرطة وقضبان التوصيل
نظرًا لأن الضغط المحلي أعلى حول الأشرطة وقضبان التوصيل، فإن السماكة الزائدة للتكديس يمكن أن تجعل EPE أرق عند هذه النقاط. يجب على فرق الإنتاج فحص استواء اللحام ومحاذاة الأشرطة وتداخل قضبان التوصيل واتساق الطبقات. يمكن أن يؤدي تقليل فرق الارتفاع المحلي إلى تقليل خطر تشوه المادة المغلفة محليًا وتكوين الفقاعات.
5. التحقق من جودة EPE الواردة
بالنسبة لفيلم EPE، يجب ألا يقتصر الفحص الوارد على المظهر والسماكة فحسب، بل يجب أيضًا التركيز على انتظام السماكة ومدة الصلاحية وظروف التخزين وسلوك محتوى الهلام وأداء الالتصاق. إذا أمكن، يجب إجراء تصفيح تجريبي قبل الإنتاج الضخم عند تغيير الموردين أو الدفعات أو هياكل الوحدات.
تعتمد هذه المدونة على التحليل العملي للشذوذ في إنتاج الوحدات الكهروضوئية والمراجع التالية:
خبرة ميدانية من تحليل العيوب غير الطبيعية أثناء إنتاج الوحدات الكهروضوئية
داو كيميكال، تشانغ وينكسين، "POE تمكين الوحدات الكهروضوئية عالية الأداء"
ساوثويست سيكيوريتيز، "تكرار N-Type، صناعة POE تفتح دورة نمو عالية"
الإنتاج الكيميائي والتكنولوجيا، "بحث حول تفاعل الترابط المتقاطع لفيلم البولي أوليفين المغلف للخلايا الكهروضوئية"
رؤية Ooitech
كمورد للمعدات، نرى الأمر بهذه الطريقة: فقاعات خط الشريط المرتبط بـ EPE ليست مجرد مشكلة مادية، بل هي أيضًا مشكلة نافذة عملية تعتمد على ملف درجة حرارة التصفيح، وكفاءة التفريغ، وتوقيت الضغط، واستواء الطبقات. بالنسبة لمصنعي الوحدات الذين يستخدمون تقنيات الخلايا المتقدمة والأحجام الأكبر، يصبح التسامح مع تدفق المادة المغلفة وارتفاع الطبقة المحلي أصغر بكثير، لذا يجب التعامل مع التحكم في العمر الافتراضي للمادة والتحقق من وصفة التصفيح كجزء من نفس نظام الجودة. يتطلب خط إنتاج الألواح الشمسية المستقر اختيارًا جيدًا للمادة المغلفة وتحققًا منضبطًا من العملية قبل الإنتاج الضخم.