خط إنتاج الألواح الشمسية — من الخلايا إلى الوحدات النهائية
جدول المحتويات
إجابة سريعة: يحوّل خط إنتاج الألواح الشمسية خلايا فردية هشة ولفات من المواد إلى وحدات محكمة الإغلاق ومختبرة. التسلسل ثابت: تُفرز الخلايا حسب التيار، وتُقطع حيث تُستخدم صيغ النصف أو المتداخلة، وتُلحم في سلاسل بواسطة آلة التوصيل، وتُرتّب مع EVA والزجاج في محطة التركيب الطبقي، وتُصفّح تحت التفريغ والحرارة، ثم تُؤطّر، وتُجهّز بصندوق التوصيل، وتُختبر بوميض على جهاز اختبار IV قبل الفرز النهائي. تُحدَّد الإنتاجية بالمرحلة الأبطأ، لا الأسرع، لذا يُحدَّد الخط عادةً بالسعة السنوية ويتبع عدد الآلات ذلك. تضيف كل محطة أيضًا نمط فشل مميزًا، من الشقوق الدقيقة عند التوصيل إلى الفراغات عند التصفيح والانفصال الطبقي بمرور الوقت، ولهذا يوجد الفحص المباشر بعد كل خطوة حرجة. يلتقط التصوير بالتألق الكهربائي بعد التصفيح العيوب التي قد يفوتها قياس الطاقة وحده، ويفرز الفرز النهائي الوحدات حسب التيار المقاس حتى لا تتشارك الوحدات غير المتطابقة سلسلة واحدة. أرقام نموذجية للمحطات المعنية: التوصيل بمعدل 1,200–6,800 خلية في الساعة مع تحديد موضع ±0.15 مم وكسر ≤0.2% في خلايا الفئة A، ودورة التركيب الطبقي تحت 48 ثانية، والتصفيح يحافظ على نحو 140–150°C أثناء تشابك مادة التغليف، واختبار IV يصنّف الخرج مقابل تطابق طيفي من فئة A+ بنسبة 0.875–1.125.
تصنيع وحدات PV · بقلم جيري، Ooitech
طريقة مفيدة لفهم مصنع الوحدات الشمسية هي تجاهل أسماء الآلات للحظة ومشاهدة ما يحدث للمنتج.
في البداية، هناك خلايا فردية هشة ولفائف أو صفائح من المواد. في المنتصف، هناك دائرة متصلة كهربائيًا محاصرة داخل كومة فضفاضة. في النهاية، هناك منتج مغلق برقم تسلسلي، وقدرة مقاسة، وسجلات فحص، وقرار: إطلاق، إعادة عمل، أو رفض.
يحدث هذا التغيير في ثلاثة تحولات واسعة.
| التحول | ما يدخل | ما يجب أن يخرج من المرحلة | عائلات العمليات الرئيسية |
|---|---|---|---|
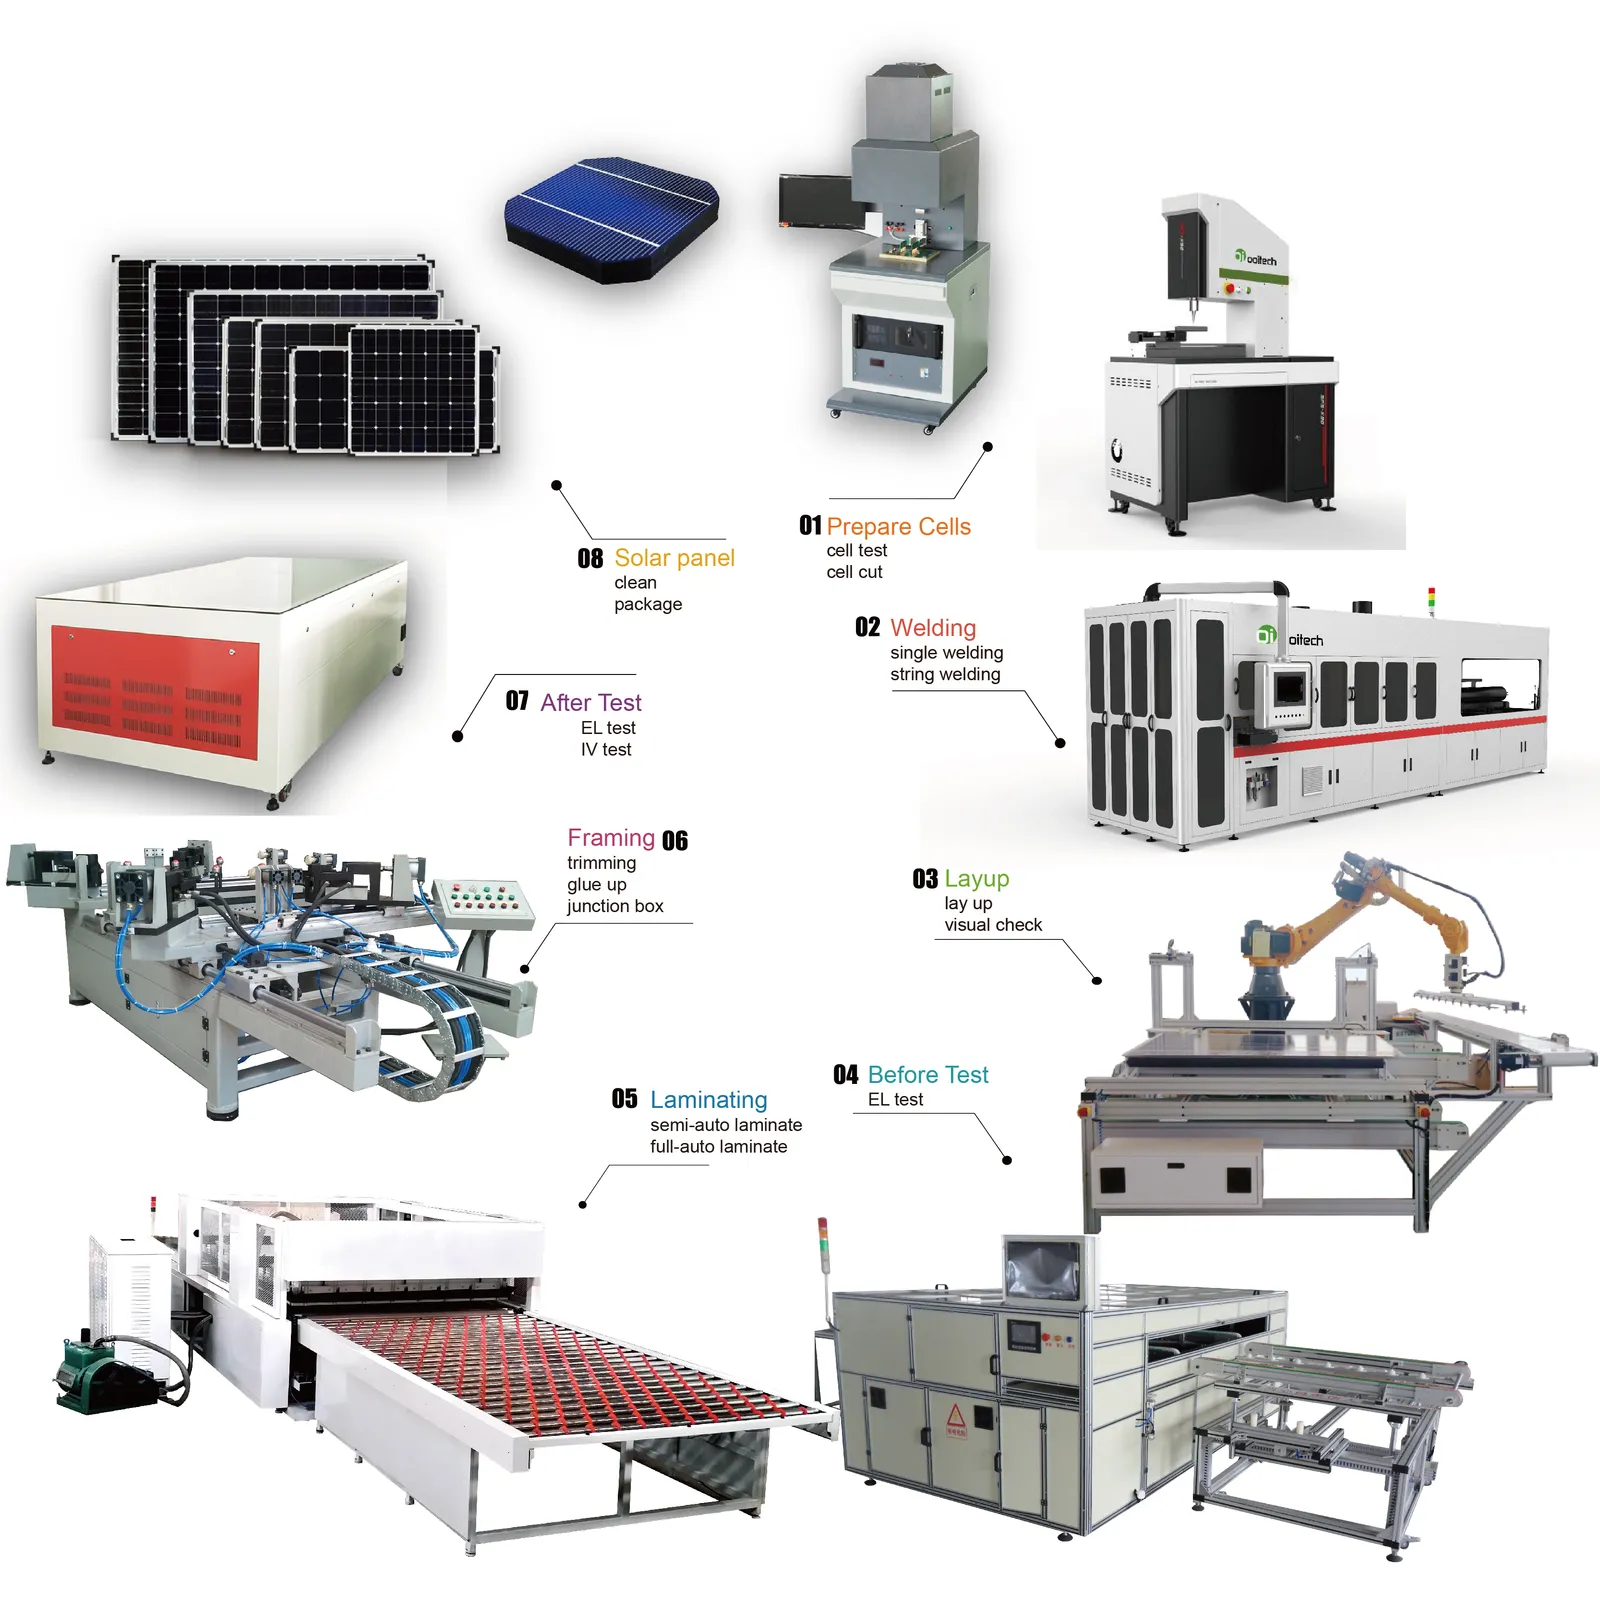
| تصبح الخلايا دائرة كهربائية | خلايا شمسية مفروزة أو محضرة | سلاسل متصلة مرتبة كدائرة الوحدة المقصودة | تحضير الخلايا، الربط، التجميع، التوصيل، الفحص أثناء العملية |
| تصبح الكومة صفيحة مغلفة | زجاج، مادة التغليف، الخلايا المتصلة، والمادة الخلفية | صفيحة مغلفة ومحمية | تحضير المواد، التكديس، الفحص، التصفيح |
| تصبح الصفيحة المغلفة وحدة مطلقة | لوح مغلف | منتج مكتمل ميكانيكيًا، متصل كهربائيًا، مختبر، ومحدد الهوية | التشذيب، التأطير، أعمال صندوق التوصيل، المعالجة، اختبار EL و IV والسلامة، وضع العلامات |
تخدم هذه النظرة العملية غرضًا مختلفًا عن كتالوج الآلات. يمكن للقراء الذين يحتاجون إلى مرجع تفصيلي لكل معدات استخدام مقال Ooitech حول ما الآلات المستخدمة لصنع الألواح الشمسية. هنا، السؤال هو كيف تعتمد هذه العمليات على بعضها البعض.
تصبح الخلايا دائرة كهربائية محكومة
تبدأ معظم مصانع تجميع الوحدات بشراء الخلايا الكهروضوئية. قرارات الإنتاج الأولى مدمجة بالفعل في تصميم المنتج: خلية كاملة أو خلية مقطوعة، تلامس أمامي تقليدي أو تلامس خلفي، عدد وموضع الشرائط، طول السلسلة، الفجوة، موقع الإخراج، والترتيب النهائي للدائرة.
إذا كان التصميم يستخدم خلايا مقسمة، فإن عملية الليزر تحضر القطع المطلوبة. ثم تقوم عملية التوصيل بلحام الشريط الموصل بالخلايا وربطها على التوالي. تنتقل السلاسل المكتملة إلى مرحلة التجميع، حيث يتم وضعها على الزجاج والطبقة المغلفة المجهزة. يربط التوصيل الكهربائي السلاسل وفقًا للتصميم الكهربائي للوحدة.
غالبًا ما تُباع هذه العمليات كفئات آلات منفصلة، لكن المصنع يختبرها كمشكلة واحدة مستمرة: بناء الدائرة دون كسر الخلايا، أو ارتفاع حرارة الهياكل الحساسة، أو تغيير الهندسة، أو إنشاء وصلات كهربائية ضعيفة.
الأرقام الكامنة وراء تلك الجملة صغيرة وغير متسامحة. يبلغ سمك الرقاقة 130–180 μm، وعرض الشريط المسطح عادةً 0.15–0.35 مم، وتحافظ آلة توصيل من الجيل الحالي على تحديد الموضع عند ±0.15 مم مع إبقاء الكسر عند 0.2% أو أقل في خلايا الفئة A. تمتد الإنتاجية في نفس فئة الآلة من 1,200 إلى 6,800 خلية في الساعة، ولهذا غالبًا ما تكون أسرع محطة على الورق ليست تلك التي تستطيع آلة التصفيح لديك استيعابها.
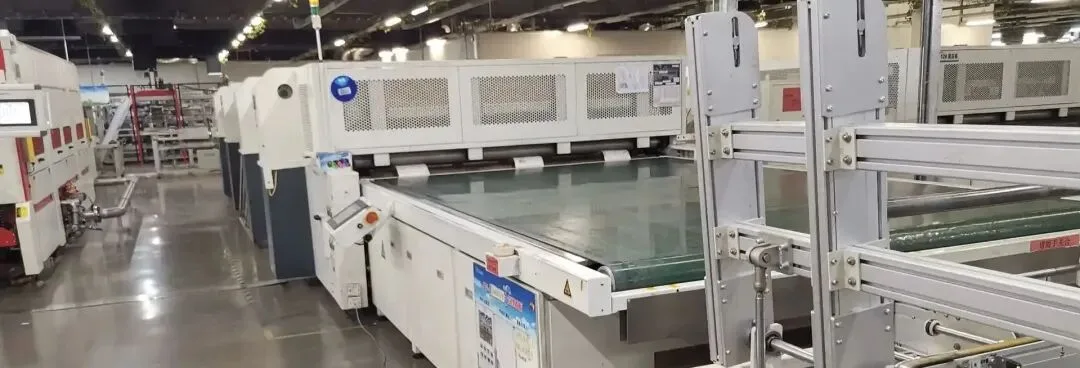
الانتقالات بين المراحل مهمة. يمكن أن تجتاز السلسلة فحصها البصري الخاص ومع ذلك تتعرض للتلف أثناء رفعها أو قلبها أو وضعها. يمكن أن تصبح السلسلة الملحومة بشكل صحيح وحدة غير محاذاة إذا كان مرجع التجميع خاطئًا. يمكن أن يكون شريط التوصيل متصلًا كهربائيًا لكنه موضوع بشكل سيء لعملية صندوق التوصيل اللاحقة.
لهذا السبب، يجب هندسة التعامل مع الخلايا، والتصحيح البصري، ونقل السلاسل، ودقة التجميع، والتحكم في التوصيل معًا. شراء كل محطة وفقًا لمواصفات الكتيب الخاص بها يغفل الواجهات التي تظهر فيها العديد من خسائر الإنتاج.
الحدود المكلفة تقع قبل التصفيح
قبل التصفيح، يمكن فتح الوحدة. يمكن استبدال سلسلة تالفة. يمكن تصحيح شريط في غير مكانه. يمكن إزالة الغبار. يمكن إعادة وضع الطبقة المغلفة أو المادة الخلفية.
بعد التصفيح، تصبح تلك التصحيحات نفسها صعبة أو غير اقتصادية أو مستحيلة دون التضحية بالوحدة. وهذا يجعل الفحص قبل التصفيح أكثر من مجرد روتين لقسم الجودة. إنه حد اقتصادي في تدفق الإنتاج.
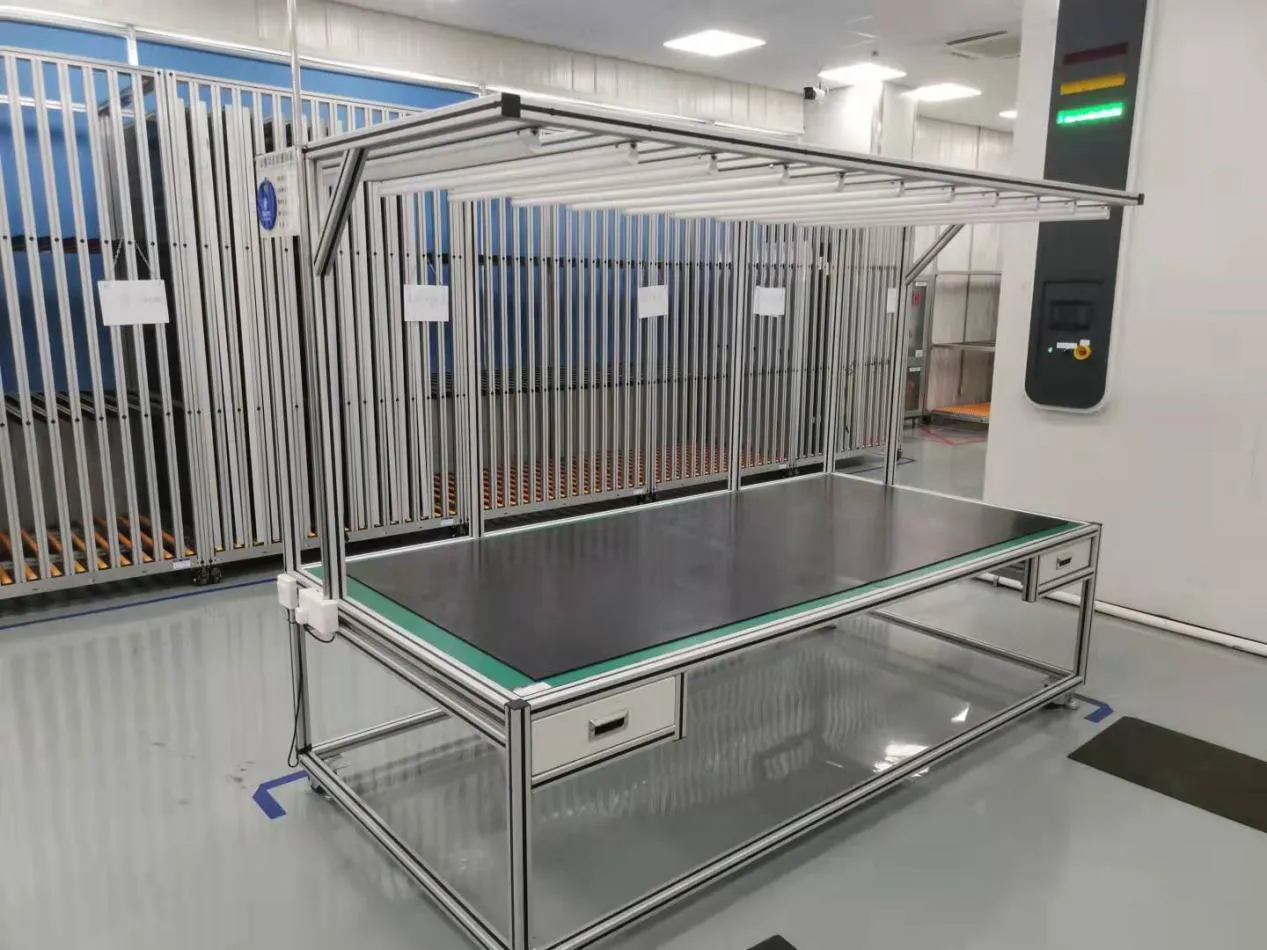
بوابة فحص منطقية تتحقق من نوعين من الأدلة.
يشمل الفحص البصري وضع المواد، والتلوث، وتباعد السلاسل، ومواقع الإخراج، والتجاعيد، والأجسام الغريبة، والأضرار الواضحة. فحص EL يغطي الحالة الكهربائية لدائرة الخلايا المتصلة، بما في ذلك العيوب التي قد لا تكون مرئية تحت الإضاءة العادية.
الغرض ليس إنشاء تقرير فحص آخر. بل هو منع العيوب التي يمكن تجنبها من العبور إلى عملية لا رجعة فيها. عندما يجد خط الإنتاج نفس المشكلة مرارًا عند هذه البوابة، فإن الاستجابة الصحيحة هي تصحيح العملية في المراحل السابقة—وليس مجرد إضافة المزيد من المفتشين.
تصبح الحزمة غير المتماسكة صفائح محمية
تتضمن مجموعة الوحدة عادةً الزجاج الأمامي، ومادة التغليف، ودائرة الخلايا المتصلة، وطبقة تغليف ثانية، وإما بوليمر الطبقة الخلفية أو زجاج خلفي. تُعد أنظمة قطع ووضع المواد تلك الطبقات وفق أبعاد المنتج. تحافظ معدات المناولة على حوافها ونقاطها المرجعية تحت السيطرة أثناء تحرك المجموعة نحو التصفيح.
إن قبل التصفيح، يجب أن تجتاز الوحدة المجمعة الفحص البصري و يطبق مزيجًا محكومًا من الفراغ والحرارة والضغط والوقت. يُزال الهواء، وتتدفق مادة التغليف وتتصلب، وتتحول الطبقات السائبة سابقًا إلى بنية واحدة مترابطة.
تخضع هذه المرحلة لوصفة، وليس مجرد إعداد درجة حرارة. تؤثر كيمياء الطبقة المغلفة، وبنية الزجاج، وأبعاد الوحدة، وتخزين المواد، وسلوك التفريغ، وتوحيد التسخين، وظروف التبريد جميعها على النتيجة. لا ينبغي نسخ وصفة مناسبة لقائمة مواد معينة بشكل أعمى إلى أخرى.
النافذة أضيق مما يوحي به ضبط القيمة. تتشابك مادة EVA للتغليف عند نحو 140–150°C، وما تتحكم فيه الوصفة فعليًا هو تسلسل — تصاعد الحرارة، ومراحل التفريغ، والضغط المطبق، وزمن البقاء. آلة التصفيح التي لا تستطيع تكرار ذلك التسلسل تُظهره على شكل فقاعات أو انفصال طبقي أو انزلاق للخلايا، ولا يمكن تصحيح أي منها بعد التحام الطبقات.
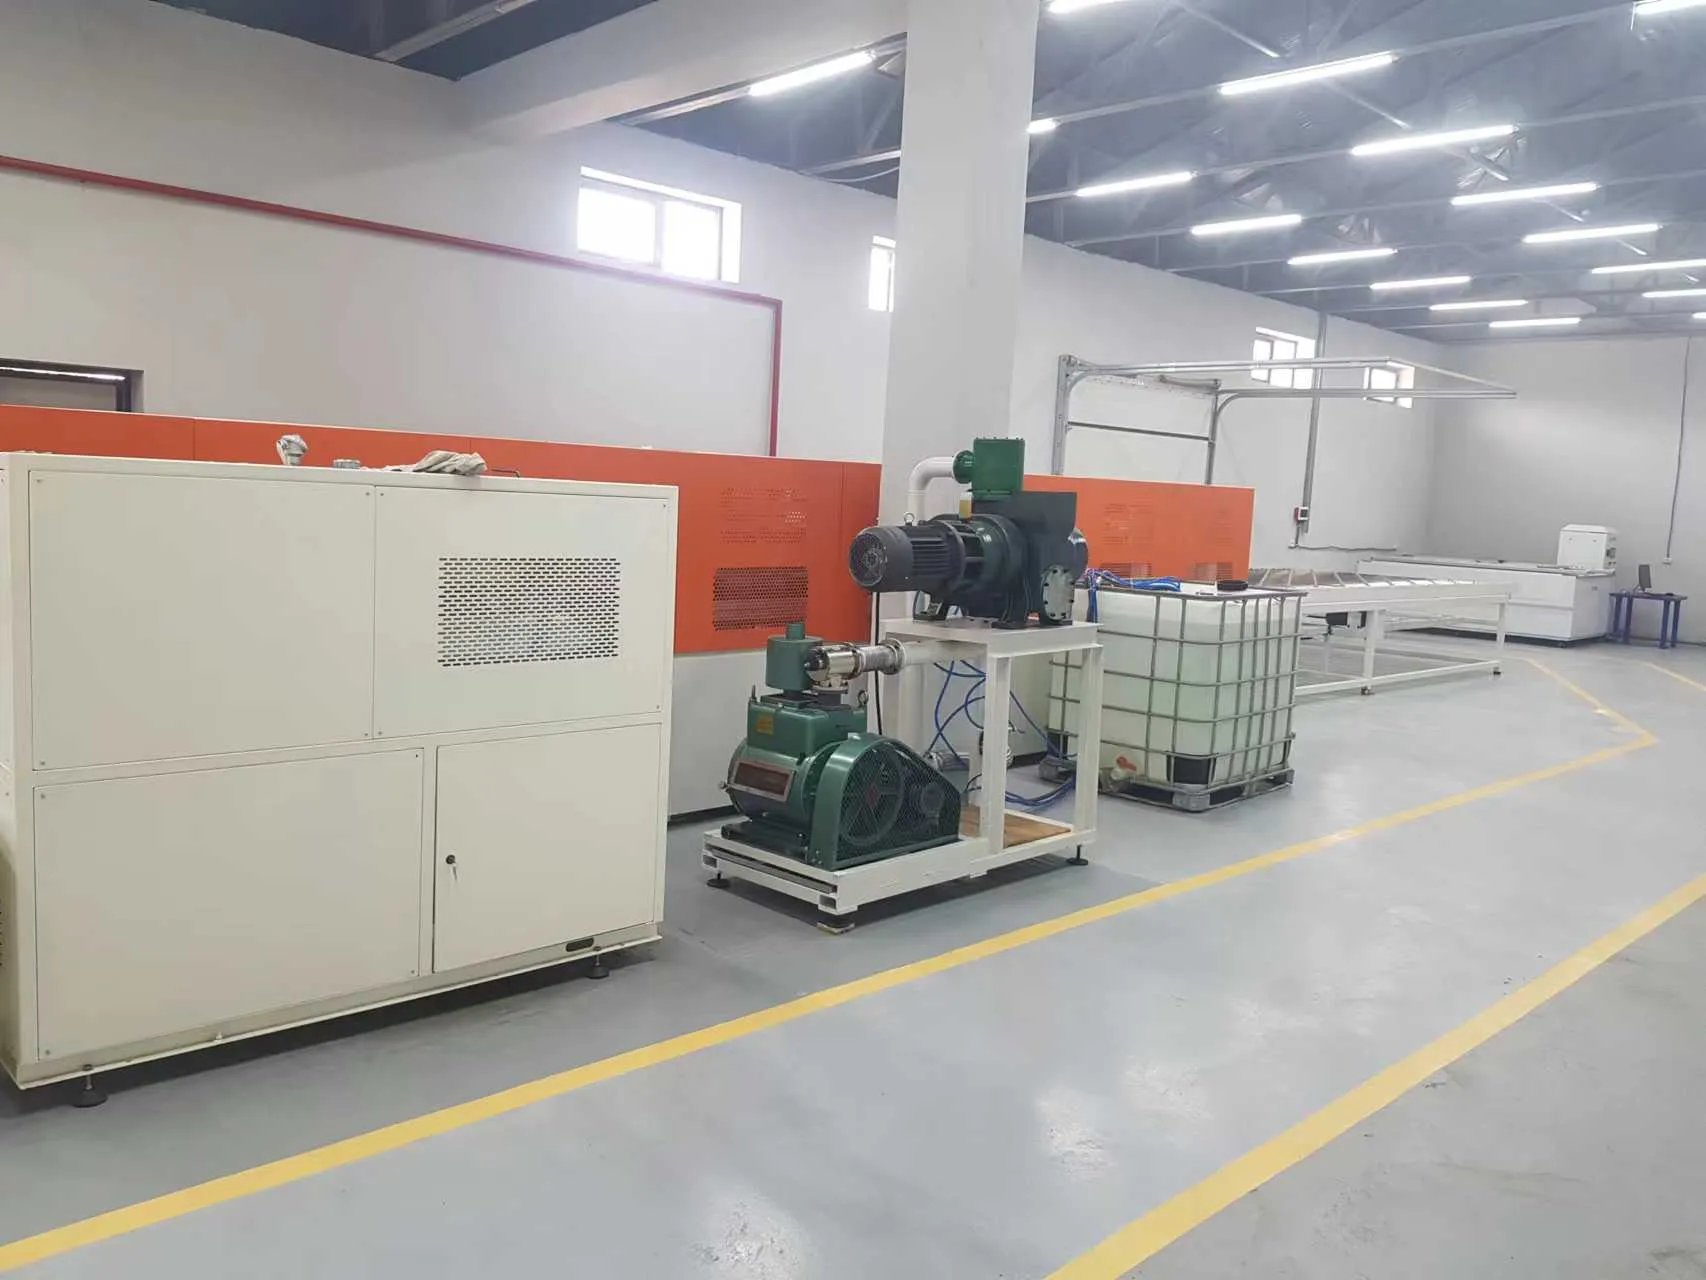
كما أن لجهاز التصفيح حدًا صارمًا: فهو لا يستطيع إصلاح الحزمة التي يستلمها. لا يمكنه تقويم سلسلة خلايا في غير موضعها، أو إزالة التلوث، أو استعادة خلية متشققة، أو تصحيح المادة الخلفية الخاطئة. لذلك يبدأ التصفيح الجيد قبل وقت طويل من إغلاق باب الحجرة.
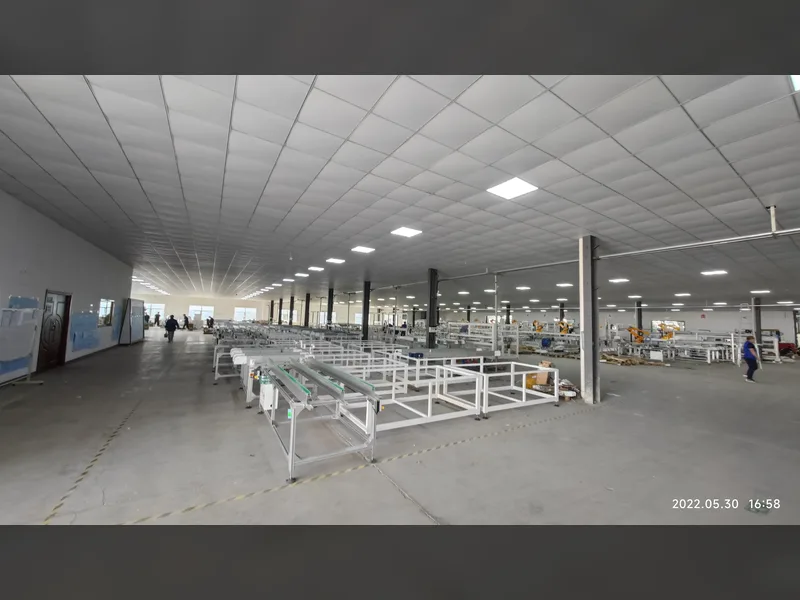
يستحق تدفق المصنع حول هذه العملية تخطيطًا دقيقًا. الحزم غير المصفّحة هشة وتشغل مساحة. يمكن أن يؤدي التحميل الدفعي إلى وصول ومغادرة غير متساويين. قد يحد التبريد والمناولة في المراحل اللاحقة من المساحة حتى عندما تبدو الحجرة نفسها سريعة بما فيه الكفاية. رقم السعة المفيد هو التدفق المستدام عبر القسم بأكمله، وليس أقصر وقت وصفة معروض.
التشطيب يضيف وظيفة، وليس زخرفة
قد تشبه الصفيحة بالفعل لوحًا شمسيًا، ولكن تبقى عدة مهام وظيفية.
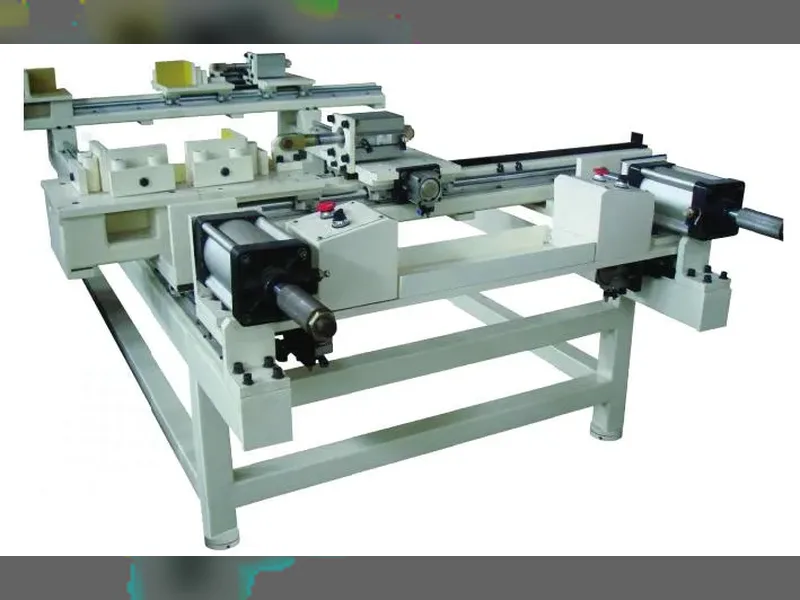
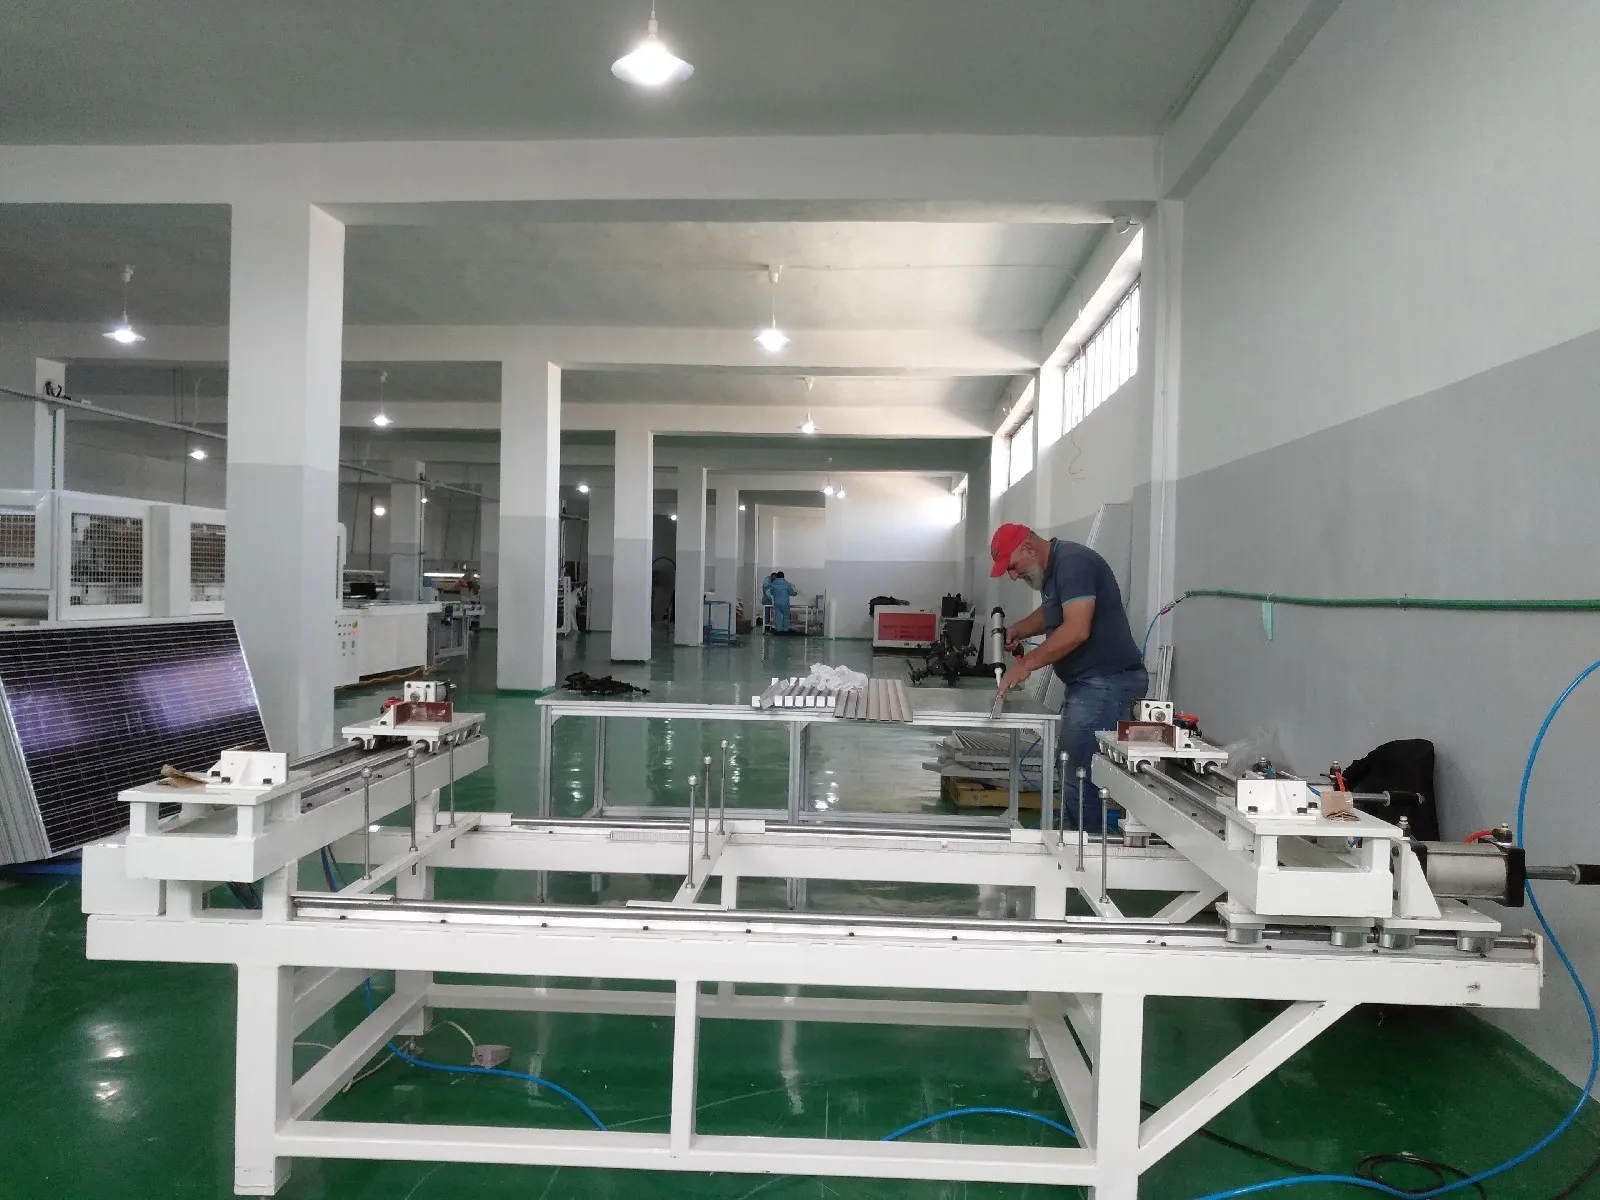
يبدأ التشطيب عند محيط الصفيحة، حيث تتم إزالة المواد الزائدة وتجهيز الحواف للبنية المختارة. في المنتج المؤطر، يتم تجميع مادة مانعة للتسرب وملامح الألمنيوم في هيكل مربع وآمن لنقل الأحمال للتعبئة والتركيب والاستخدام الميداني. تختلف التصاميم بدون إطار والزجاج-الزجاج في هذه المرحلة، لذا يجب تحديد عمليات المناولة والحواف الخاصة بها وفقًا لرسم المنتج.
إن صندوق التوصيل ينشئ الاتصال الكهربائي الخارجي. يجب أن تصل شرائط الإخراج إلى الأطراف الصحيحة، ويجب أن تكون الوصلة الكهربائية مستقرة، ويجب أن تحمي مادة لاصقة أو مادة تغليف المجموعة. وقت التصلب جزء من وقت الإنتاج؛ تحريك الوحدة مبكرًا جدًا قد يعكر تركيبًا كان مقبولًا لولا ذلك.
تُعتبر هذه الخطوات أحيانًا النهاية السهلة لخط الإنتاج لأن الدائرة الشمسية قد بُنيت بالفعل. هذا الافتراض محفوف بالمخاطر. تلف الإطار، أو ضعف الختم، أو ضعف توصيلات الأطراف، أو تطبيق غير منضبط للمادة اللاصقة يمكن أن يرفض وحدة اجتازت كل المراحل السابقة.
التفاوتات تستحق الذكر بوضوح. تُحفظ دقة التأطير عادةً عند ±1 مم مع فرق قطري داخل ±1.5 مم، ويجري اللحام الآلي لصندوق التوصيل بدورة 16–18 ثانية عند تحديد موضع CCD بدقة ±0.1 مم. يُحتسب زمن تصلب اللاصق كزمن إنتاج، والوحدة التي تُحرَّك مبكرًا جدًا تفشل بعد أسابيع لا فورًا.
يتم إطلاق الوحدة بناءً على الأدلة
الاختبار النهائي يجيب على عدة أسئلة مختلفة، ولا يوجد جهاز اختبار واحد يجيب على جميعها.
أولاً: هل الدائرة ما زالت سليمة؟ يبحث فحص EL النهائي عن التلف أو الانقطاع الكهربائي الذي قد يظهر أثناء التصفيح أو القص أو التأطير أو النقل.
ثانيًا: ما الأداء الكهربائي الذي تقدمه الوحدة؟ جهاز اختبار IV أو محاكي الشمس يسجل استجابة الجهد والتيار تحت إضاءة محكومة. تدعم النتيجة تصنيف الطاقة والبيانات الكهربائية المرتبطة بالوحدة.
ثالثًا: هل المنتج آمن كهربائيًا؟ تفحص فحوصات العزل والجهد العالي واستمرارية الأرض العزل والمسارات الوقائية وفقًا للبناء وخطة الجودة المطبقة.
يصف رقمان قيمة أدلة الإفراج تلك. يحل الفحص المباشر بالتألق الكهربائي نحو 0.5 مم لكل بكسل، وهو دقيق بما يكفي لالتقاط الشقوق الدقيقة التي قد يجيزها قياس الطاقة وحده، ويُقيَّم محاكي الشمس على تطابق الطيف، مع نافذة فئة A+ الحالية بين 0.875 و1.125. يمتد اختبار العزل والجهد العالي من 0.1 kV إلى 10 kV حسب بنية الوحدة وخطة الاختبار التي تتأهل وفقها.
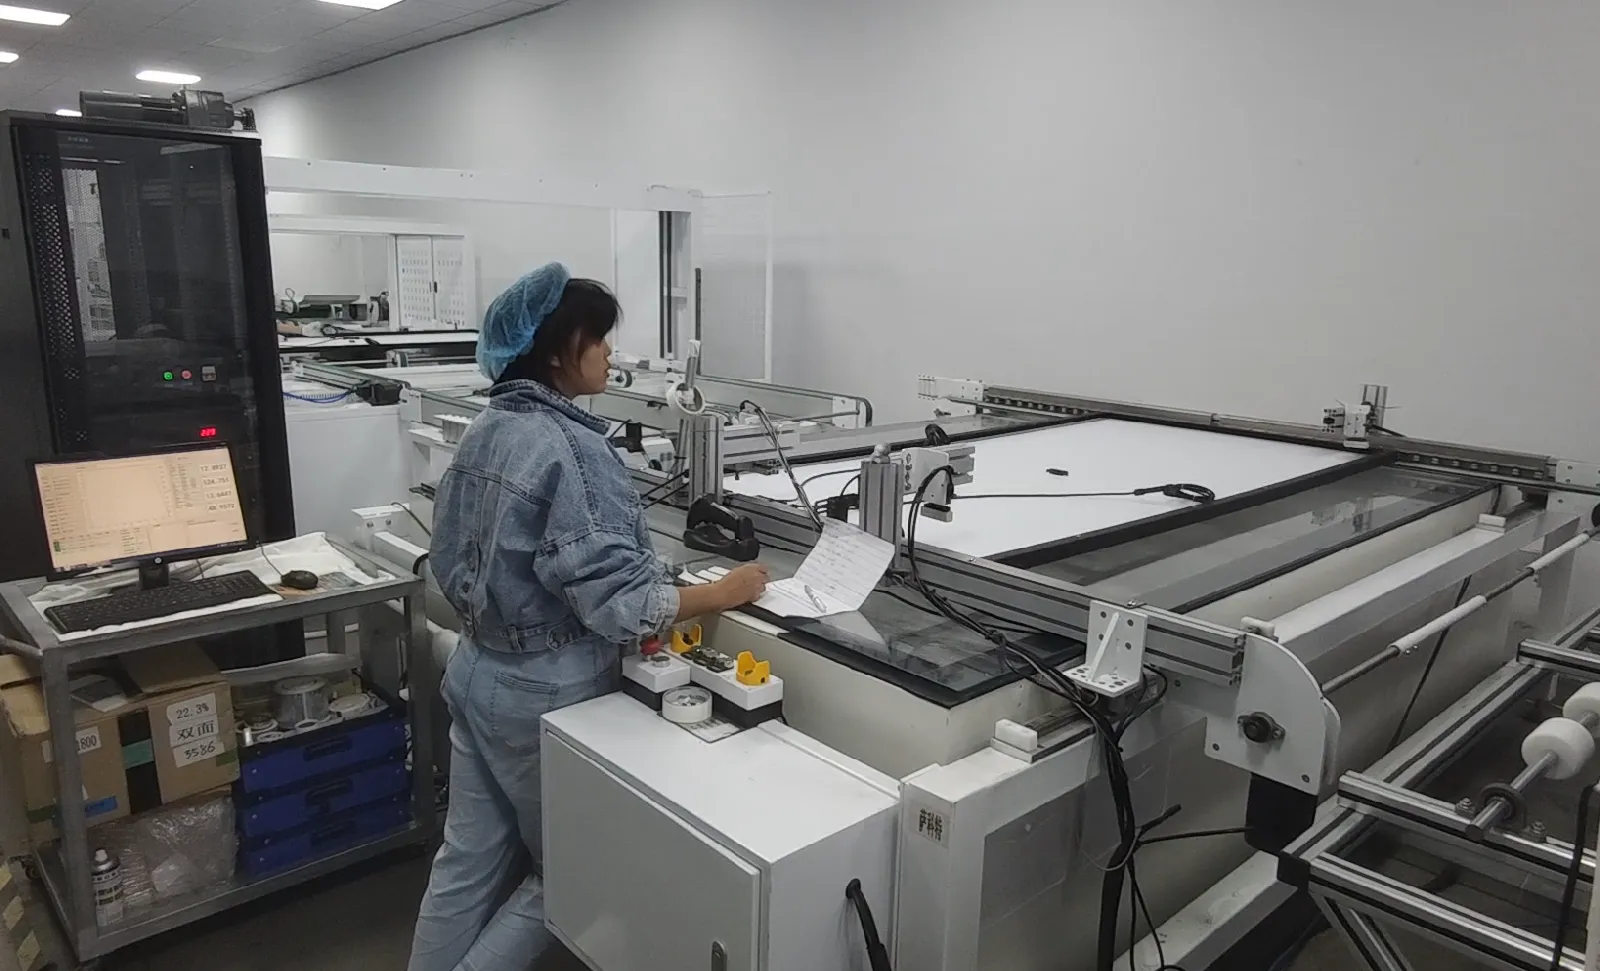
هناك أيضًا سؤال رابع يسهل التغاضي عنه: هل يمكن للمصنع إثبات أي تاريخ عملية ينتمي إلى هذه الوحدة المادية؟
يمكن للرمز الشريطي أو أي معرّف تسلسلي آخر ربط المنتج بدفعات الخلايا أو المواد، وسجلات التوصيل، وصور الفحص، ووصفات التصفيح، وبيانات المشغل أو المعدات، ونتائج IV، ونتائج اختبارات السلامة. في المصنع الآلي، قد يتم تبادل هذه المعلومات مع نظام تنفيذ التصنيع. في مصنع أصغر، ينطبق نفس المبدأ حتى لو كان جمع البيانات أبسط.
التتبع يحول نتائج الاختبار إلى سجل إنتاج قابل للاستخدام. يساعد في التحقيق في العيوب المتكررة، وعزل المواد المتأثرة، ومقارنة الوصفات، ومنع خلط وحدة مرفوضة مرة أخرى في المخزون المقبول.
تكشف الطوابير التصميم الحقيقي للمصنع
نادرًا ما يكون الإنتاج محدودًا بالآلة ذات المواصفات الأكثر إثارة للإعجاب. إنه محدود بالطريقة التي تتفاعل بها أوقات الدورة، والدفعات، والتحويلات، والفحوصات، وتغييرات الأدوار، والصيانة، والتعليقات الجودة خلال الوردية.
الطوابير دليل مفيد لأنها تُظهر أين يفقد الخط التنسيق.
| ما يراه المصنع | ما قد يشير إليه | ما يجب فحصه |
|---|---|---|
| سلاسل جاهزة تنتظر التنسيب | إنتاج السلاسل يصل أسرع مما يمكن أن تستوعبه عملية التمديد أو التجميع | نمط تفريغ السلاسل، دورة التمديد، تصميم المخزن المؤقت، تعليق العيوب |
| أكوام مجهزة تشغل الممرات | تدفق الفحص أو التصفيح لا يصفّي العمل الوارد | توقيت تحضير المواد، إصدار الفحص، تحميل الدفعات، توفر الغرفة |
| وحدات مصفّحة تنتظر قبل التأطير | التبريد، أو التشذيب، أو النقل، أو التأطير أصغر من اللازم | طول الناقل، وقت التبريد، المناولة اليدوية، تحضير الإطار |
| وحدات مكتملة تنتظر الاختبار | دورة الاختبار، نقل البيانات، وضع العلامات، أو الفرز لا يمكنها مواكبة إنتاج التجميع | إعداد جهاز الاختبار، اتصال النتائج، سير عمل الباركود، توجيه الرفض |
| توقفات طويلة أثناء تغيير المنتجات | المرونة في التنسيق موجودة على الورق لكن أعمال التغيير غير محددة جيدًا | الأدوات، الوصفات، تجهيز المواد، التحكم في المعلمات، إجراءات المشغل |
يمكن للمخزن المؤقت أن يحمي عملية من اضطرابات قصيرة في أخرى، لكنه ليس علاجًا لعدم التوافق الدائم. القليل جدًا من التخزين المؤقت يسبب توقفات متكررة. الكثير يخفي المشاكل، ويزيد العمل الجاري، ويستهلك مساحة الأرضية، ويسمح للعيوب بالانتقال لمسافة أبعد قبل أن يلاحظ أحد النمط.
الهدف ليس القضاء على كل لحظة انتظار. بل هو معرفة سبب وجود الانتظار وما إذا كان يحمي العملية أو يكشف خطأ في التصميم.
أتمتة المخاطر قبل العرض
غالبًا ما تُناقش قرارات الأتمتة كخيار بين مصنع شبه آلي ومصنع آلي بالكامل. السؤال الأكثر فائدة هو أين تزيل الأتمتة أكبر مخاطر تشغيلية.
المناولة الهشة هي إحدى الأولويات. الرفع المتكرر ووضع الخلايا والسلاسل والزجاج والصفائح الكبيرة يخلق فرصًا للكسر والخدوش وانحراف المحاذاة.
الدقة القابلة للتكرار هي جانب آخر. وضع الخيوط، هندسة التوصيلات، توزيع المادة اللاصقة، التأطير، وموضع الاختبار تستفيد عندما تحدث نفس الحركة المتحكم بها من وحدة إلى أخرى.
تستحق عمليات التسليم الاهتمام أيضًا. يمكن للنقل التلقائي تقليل الطوابير واللمسات اليدوية، ولكن فقط عندما تستخدم المحطات المتصلة مراجع متوافقة، ومنطق دورة، وضوابط سلامة، واسترداد الأعطال.
أخيرًا، يمكن للأتمتة تحسين التقاط البيانات. قراءة الباركود، اختيار الوصفات، نقل نتائج الاختبار، وتوجيه الرفض تصبح أكثر موثوقية عندما تكون مدمجة في العملية بدلاً من تسجيلها لاحقًا.
لا يزال العمل اليدوي له مكانه. يمكن أن يوفر مرونة خلال الإنتاج التجريبي، تطوير المنتج، العمليات ذات الحجم المنخفض، أو الخطوات التي يكون فيها الحكم أكثر قيمة من السرعة. المقابل هو أن العملية يجب أن تحدد التدريب، الفحص، بيئة العمل، والتتبع بنفس الدقة التي تحدد بها المحطة التلقائية أجهزة الاستشعار والأقفال المتداخلة.
يبدأ التخطيط بالمدخلات، وليس بمخطط الأرضية
لا يمكن للمورد تصميم خط إنتاج مفيد من هدف القدرة السنوية وحده. الإنتاج السنوي هو ملخص للعديد من افتراضات التشغيل. يحتاج التخطيط إلى الافتراضات نفسها.
| مدخل المشروع | لماذا يغير الخط |
|---|---|
| رسم الوحدة وقائمة المواد | يحدد تحضير الخلايا، نمط الخيوط، بناء المكدس، نطاق عمل المعدات، التأطير، وعملية صندوق التوصيل |
| الإنتاج المطلوب لكل وردية | يحول الهدف التجاري إلى دورات محطة، كميات دفعات، معدات متوازية، عمالة، ومتطلبات مخزون وسيط |
| مزيج المنتجات وتكرار التغيير | يؤثر على الأدوات، الوصفات، تجهيز المواد، التنظيف، التحكم في المعلمات، والجدولة |
| خطة الجودة والاعتماد | يحدد مواضع الفحص، معدات الاختبار، أخذ العينات، منطق القبول، مسارات إعادة العمل، والاحتفاظ بالسجلات |
| متطلب التتبع | يحدد نقاط الباركود، واجهات البيانات، تخزين الصور، طباعة الملصقات، وتكامل نظام المصنع |
| معلومات المبنى والمرافق | يحدد وضع المعدات، عرض الممرات، وصول المواد، الحمل الكهربائي، الهواء المضغوط، التهوية، ومساحة الصيانة |
| نموذج العمالة والصيانة | يغيّر الحدود بين العمل اليدوي، والمحطات المساعدة، والروبوتات، وقطع الغيار، والدعم الفني |
| استراتيجية التوسع | يحدد الأماكن التي يجب حجزها للمساحة، والمرافق، والناقلات، وسعة الاختبار، والمحطات المتوازية |
هذه المدخلات تمنع أيضًا خطأ التخطيط الشائع: رسم خط أنيق أولاً ثم إجبار المنتج وتدفق المواد على التوافق معه. التسلسل الأفضل هو تعريف المنتج، وتدفق العملية، ونقاط مراقبة الجودة، ونموذج الدورة، وتكوين المعدات، وأخيرًا المخطط التفصيلي للأرضية.
المصادر والقراءات ذات الصلة
أساسيات تصنيع الخلايا الشمسية الكهروضوئية — وزارة الطاقة الأمريكية
معدات خط إنتاج الألواح الشمسية الأوتوماتيكي بالكامل من Ooitech
صمم بالرجوع إلى الخلف من الوحدة التي تحتاج إلى إنتاجها
يصبح خط الإنتاج أسهل في التحديد عندما يحدد المشروع ثلاثة مخرجات: دائرة صحيحة، وطبقة مغلفة متينة، ووحدة نهائية مدعومة بسجلات الاختبار والتتبع. ثم يتبع اختيار الآلات العملية بدلاً من أن يحل محلها.
يمكن لـ Ooitech تكوين وتوريد أنظمة إنتاج الألواح الشمسية للعملاء في جميع أنحاء العالم، من المصانع التي تعمل بمساعدة المشغلين إلى خطوط الأتمتة العالية، مع اختيار المعدات، وتخطيط المصنع، والتركيب، والتشغيل، والتدريب، ودعم ما بعد البيع المطابق للوحدة المقصودة وخطة الإنتاج.