آلة صنع الألواح الشمسية: ما الآلات التي تحتاجها
جدول المحتويات
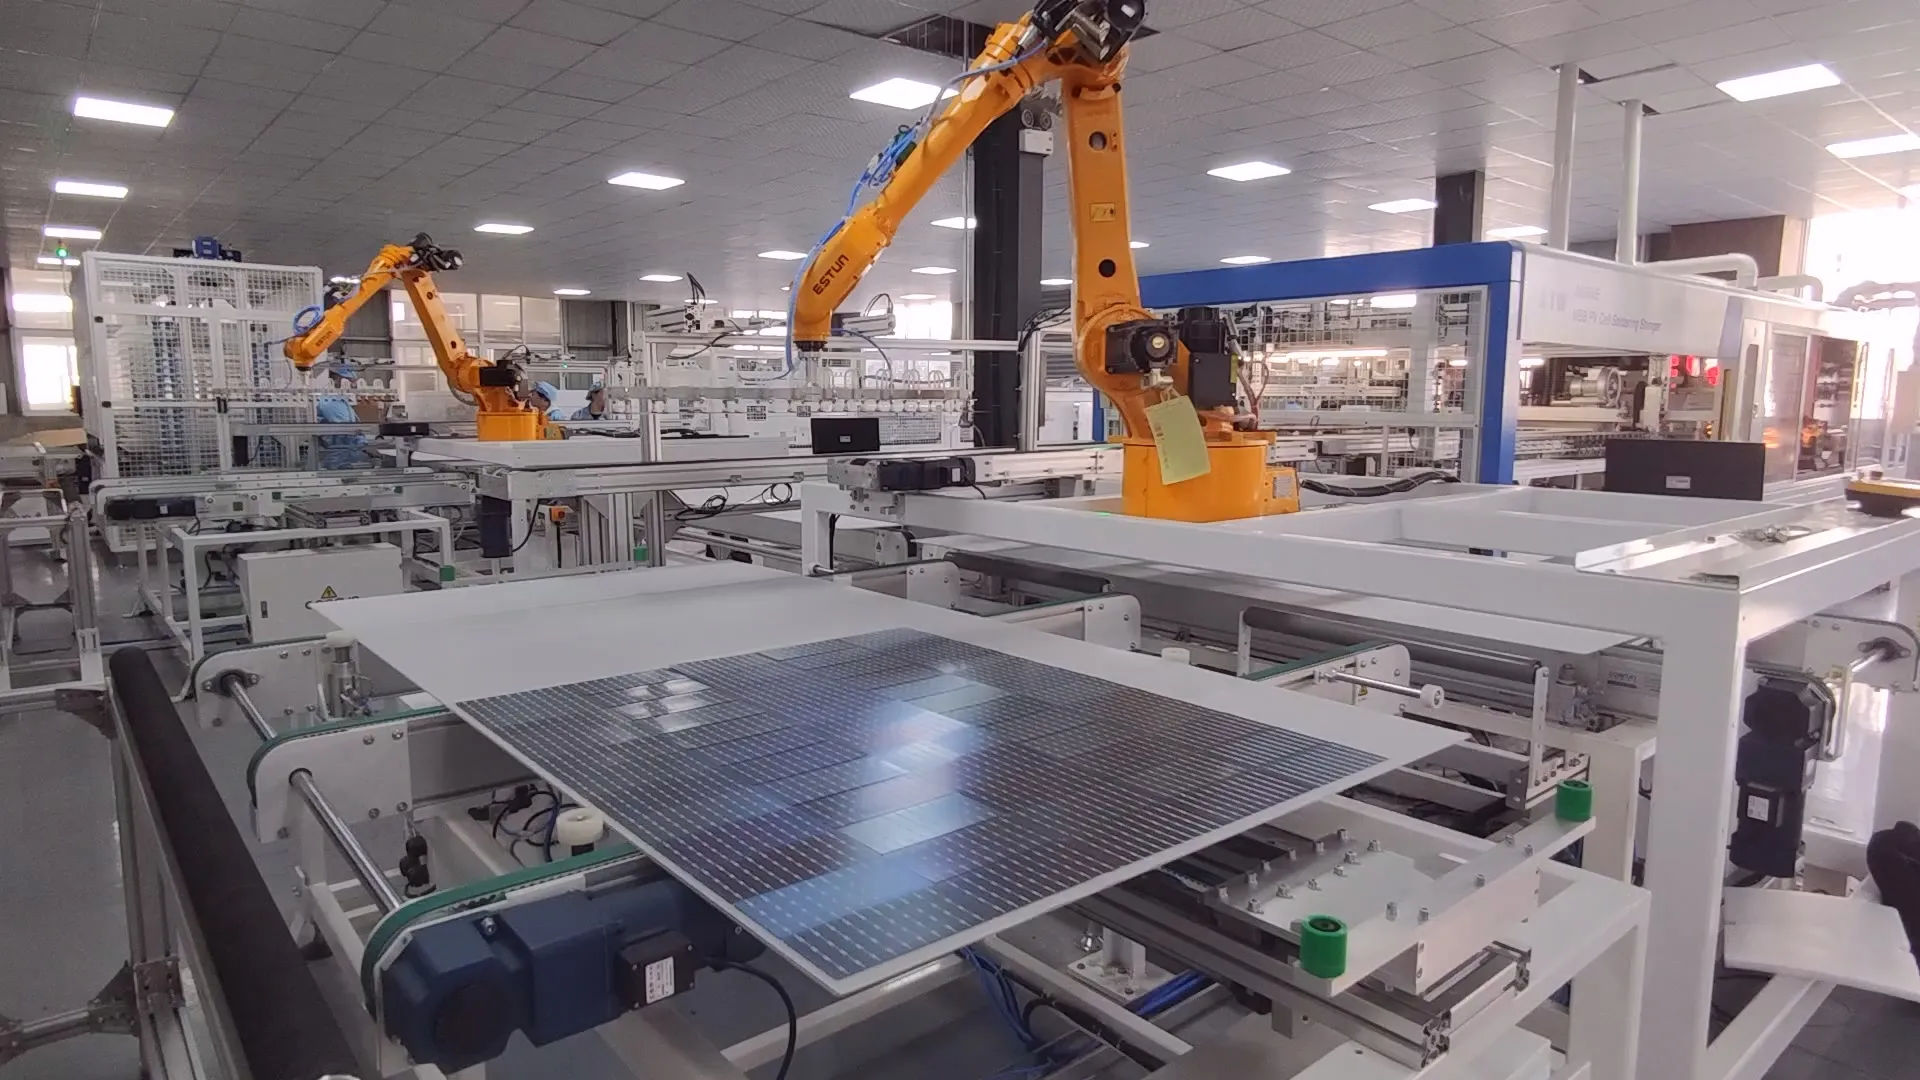
إجابة سريعة: تصنيع الألواح الشمسية ليس آلة واحدة. مصنع الوحدات يشغّل خطاً متصلاً، وكل وحدة تتولى مهمة واحدة: فرز الخلايا حسب التيار، القطع بالليزر للخلايا النصفية أو المتراكبة، التوصيل والتسلسل للحام الخلايا في سلاسل، التجميع لترتيب السلاسل مع مادة التغليف والزجاج، التصفيح لربط الطبقات، التأطير لتركيب مقطع الألومنيوم وصندوق التوصيل، ثم اختبار IV وفرز الوحدات النهائية. اختيار المعدات يعني مطابقة زمن دورة كل محطة مع معدل الإنتاجية المستهدف، لأن أبطأ محطة تحدد معدل الخط. يُوصف الخط عادةً بقدرته السنوية — 5 MW أو 50 MW أو 300 MW أو 1.2 GW — ويُستنتج عدد الآلات من ذلك الرقم. تتراكم خسائر الإنتاج عبر المحطات، لذا فإن عُشر بالمئة إضافية من الكسر في التوصيل أغلى بكثير مما تبدو عليه.
تصنيع وحدات PV · بقلم جيري، Ooitech
معدات تصنيع الألواح الشمسية ليست وحدة عملاقة واحدة. مصنع الوحدات يشغّل خطاً متصلاً من الآلات، وكل واحدة منها تتولى جزءاً من المهمة: قطع الخلايا، لحامها في سلاسل، ترتيب السلاسل، تصفيح الوحدة، تركيب الإطار واختبار اللوح النهائي. اختيار آلات تصنيع الألواح الشمسية هو قرار تسلسلي، وليس قائمة تسوق.
يبدو الأمر بسيطًا على الورق. في الإنتاج الفعلي، تؤثر كل عملية على العملية التالية. خطأ بسيط في تحديد الموضع أثناء التجميع قد يتحول إلى فقاعة أو عيب في المحاذاة بعد التصفيح. لحام ضعيف قد يبدو جيدًا للعين البشرية لكنه يظهر كمنطقة داكنة أثناء فحص EL.
لهذا السبب يجب أن يعمل خط إنتاج الألواح الشمسية الجيد كنظام متوازن واحد، وليس كمجموعة عشوائية من الآلات.
يستعرض هذا الدليل معدات تصنيع الألواح الشمسية على خط وحدات قياسي، بالترتيب الذي تعمل به الآلات: فرز الخلايا والقطع بالليزر، التوصيل، التجميع، التصفيح، التأطير والاختبار النهائي. يشرح كل قسم ما تفعله الآلة، ولماذا هي مهمة، وما يجب التحقق منه قبل الشراء. لأرقام الميزانية حسب السعة، انظر تكلفة خط إنتاج الألواح الشمسية حسب السعة.
قبل النظر إلى المعدات، هناك تمييز مهم.
هذه المقالة حول خط إنتاج الوحدات الشمسية—مصنع يشتري خلايا شمسية جاهزة ويجمعها في ألواح شمسية. تصنيع الخلايا الشمسية من رقائق السيليكون هو عملية مختلفة تتضمن معدات كيميائية رطبة، وأفران انتشار، وأنظمة PECVD أو ALD، وطابعات الشاشة، وأفران الحرق، وغيرها من الآلات المتخصصة.
إذًا، ما هي الآلات المستخدمة لصنع لوح شمسي نهائي؟
1. آلة اختبار وفرز الخلايا الشمسية
يُحدد جهاز اختبار الخلايا الحالي وفق IEC 60904-9:2020: مطابقة طيفية عبر 300–1200 nm، وإشعاعية معايرة عند 100 mW/cm²، وعدم انتظام شدة الضوء عند 2% أو أقل، وعدم استقرار قصير المدى عند 1% أو أقل لدرجة A.
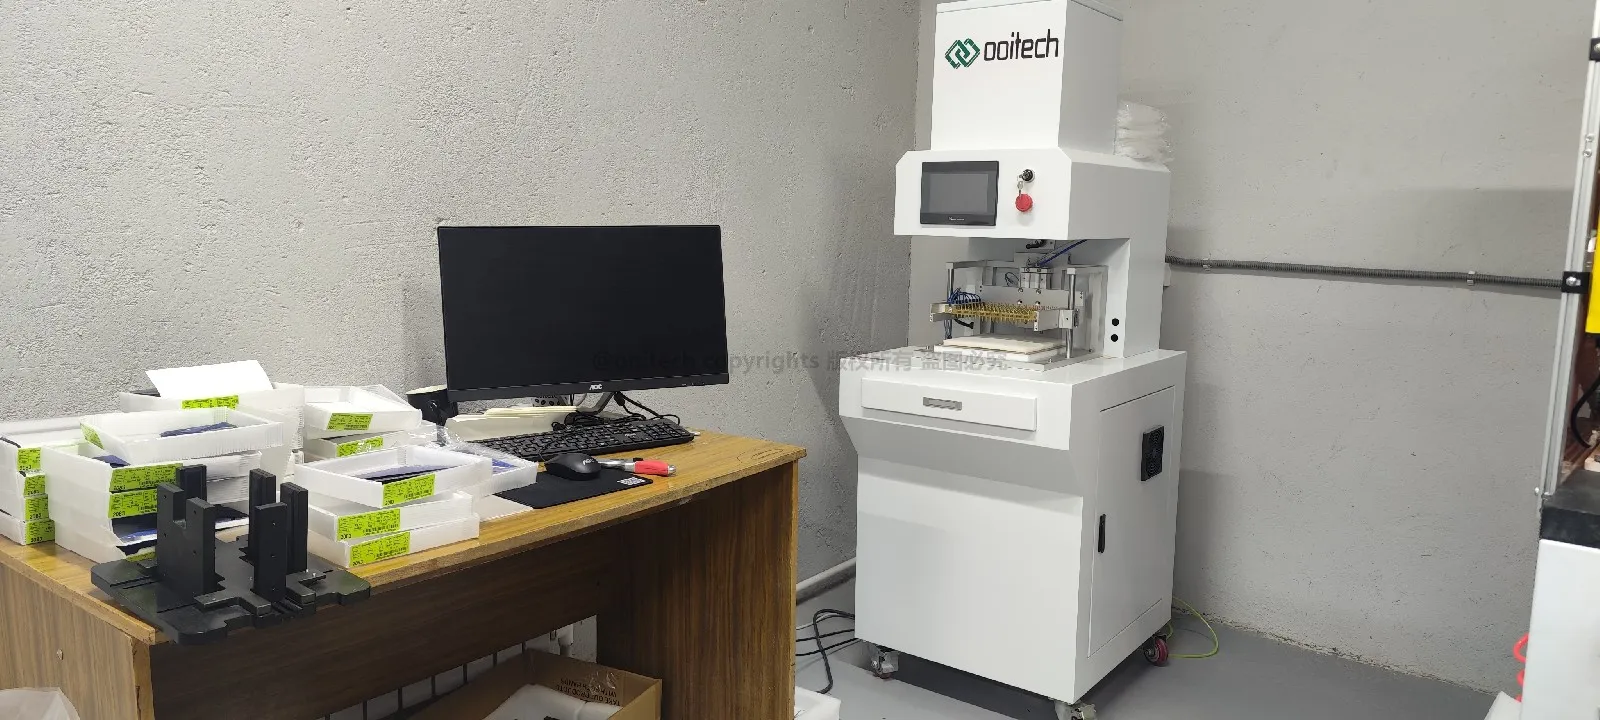
الخلايا الشمسية من نفس دفعة الإنتاج ليست دائمًا متطابقة كهربائيًا. قد يختلف تيارها وجهدها وقدرتها القصوى قليلاً. إذا تم توصيل خلايا ذات خصائص كهربائية مختلفة بشكل كبير في نفس السلسلة، يمكن أن تحد الخلية الأقل أداءً من إخراج السلسلة بأكملها.
A جهاز اختبار الخلايا الشمسية يقيس معلمات مثل:
جهد الدائرة المفتوحة
تيار الدائرة القصيرة
القدرة القصوى
كفاءة الخلية
خصائص منحنى I-V
يقوم نظام الفرز بعد ذلك بتجميع الخلايا ذات الأداء المتشابه.
تستخدم بعض خطوط الإنتاج أيضًا الفحص البصري التلقائي أو فحص EL على مستوى الخلية لتحديد الرقائق الحوافية، والشقوق المخفية، والتلوث، والمناطق غير النشطة كهربائيًا قبل دخول الخلايا إلى عملية التوصيل.
قد يبدو الأمر خطوة صغيرة، لكن الفرز الدقيق يساعد في تقليل عدم التطابق الكهربائي وتحسين اتساق الوحدات النهائية.
2. آلة القطع بالليزر للخلايا الشمسية
الأرقام التي يجب إلزام المورد بها هي دقة القطع عند ±0.1 mm أو أفضل، ومصدر ليزر بحجم مناسب للمهمة — حوالي 50 W للحزّ وحتى 300 W حيث تعمل مرحلة تسخين إلى جانبه.
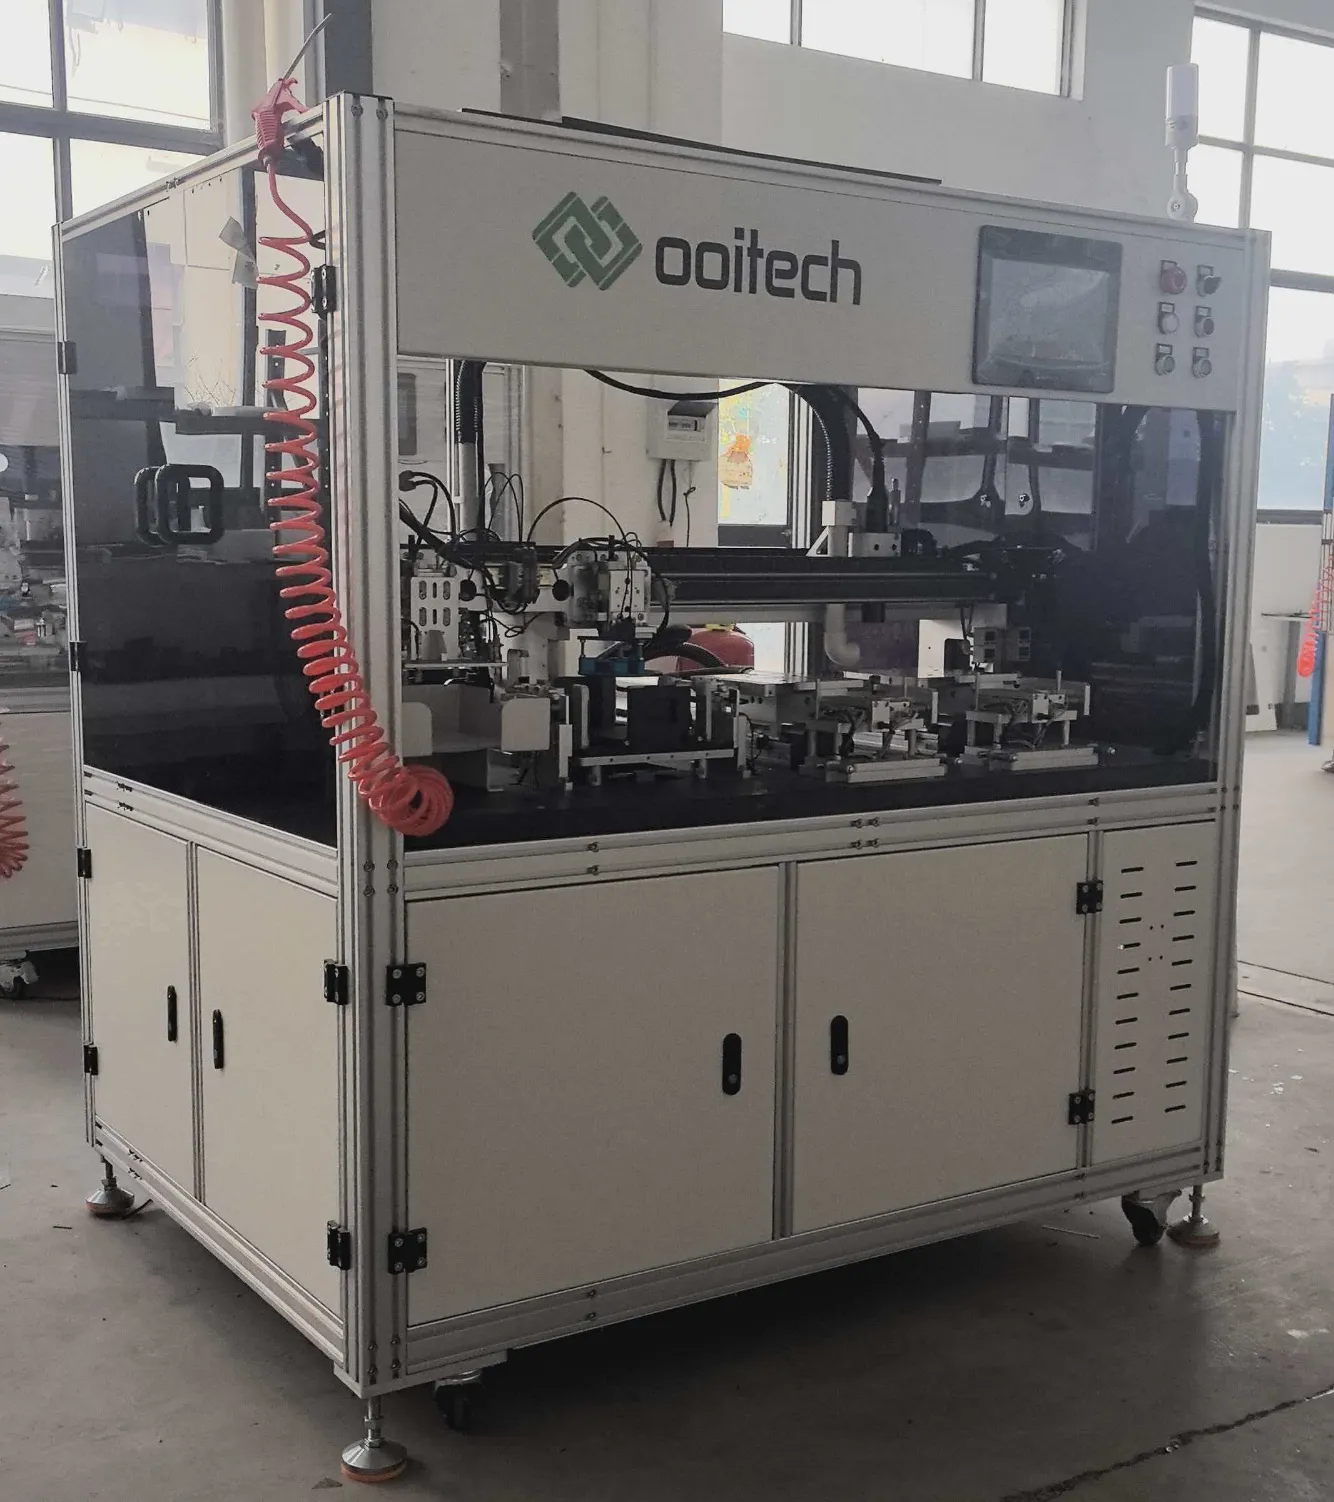
معظم الوحدات الشمسية الحديثة تستخدم خلايا نصف مقطوعة، تُقطع على آلة القطع بالليزر للخلايا الشمسية. قد تستخدم تصميمات الوحدات المتراكبة وغيرها من التصميمات الخاصة أقسام خلايا أصغر. في هذه الحالات، يجب تقسيم الخلايا الشمسية كاملة الحجم قبل التوصيل.
تقوم آلة القطع بالليزر للخلايا الشمسية بكتابة الخطوط وفصل الخلايا بدقة عالية. اعتمادًا على تصميم الوحدة، قد تقطع الخلايا إلى أنصاف أو أثلاث أو قطع أصغر.
يتم استخدام طريقتين شائعتين للقطع:
الكتابة بالليزر التقليدية متبوعة بالكسر الميكانيكي
القطع بالليزر غير المدمر المصمم لتقليل الإجهاد الميكانيكي والحراري
أصبح القطع غير المدمر أكثر أهمية مع زيادة رقة الخلايا وكبرها. قد تتوسع الشقوق الدقيقة الناتجة أثناء القطع خلال التوصيل أو التصفيح أو النقل أو التشغيل الخارجي طويل الأمد.
إذا كان المصنع ينتج فقط وحدات خلايا كاملة، فقد لا تكون آلة القطع بالليزر ضرورية. ومع ذلك، بالنسبة لإنتاج الخلايا النصفية والمتداخلة، فهي جزء أساسي من الخط.
3. آلة اللحام والتوصيل (Tabber Stringer)
آلات التوصيل من الفئة المبتدئة تعمل بحوالي 1,200 خلية في الساعة والمنصات عالية السرعة حتى 6,800؛ دقة التموضع ±0.15 mm ويجب أن يكون الكسر في خلايا الفئة A عند 0.2% أو أقل. عرض الشريط يمتد من 0.35–1.2 mm وصيغ الخلايا 156–230 mm على الآلات المصنوعة اليوم.
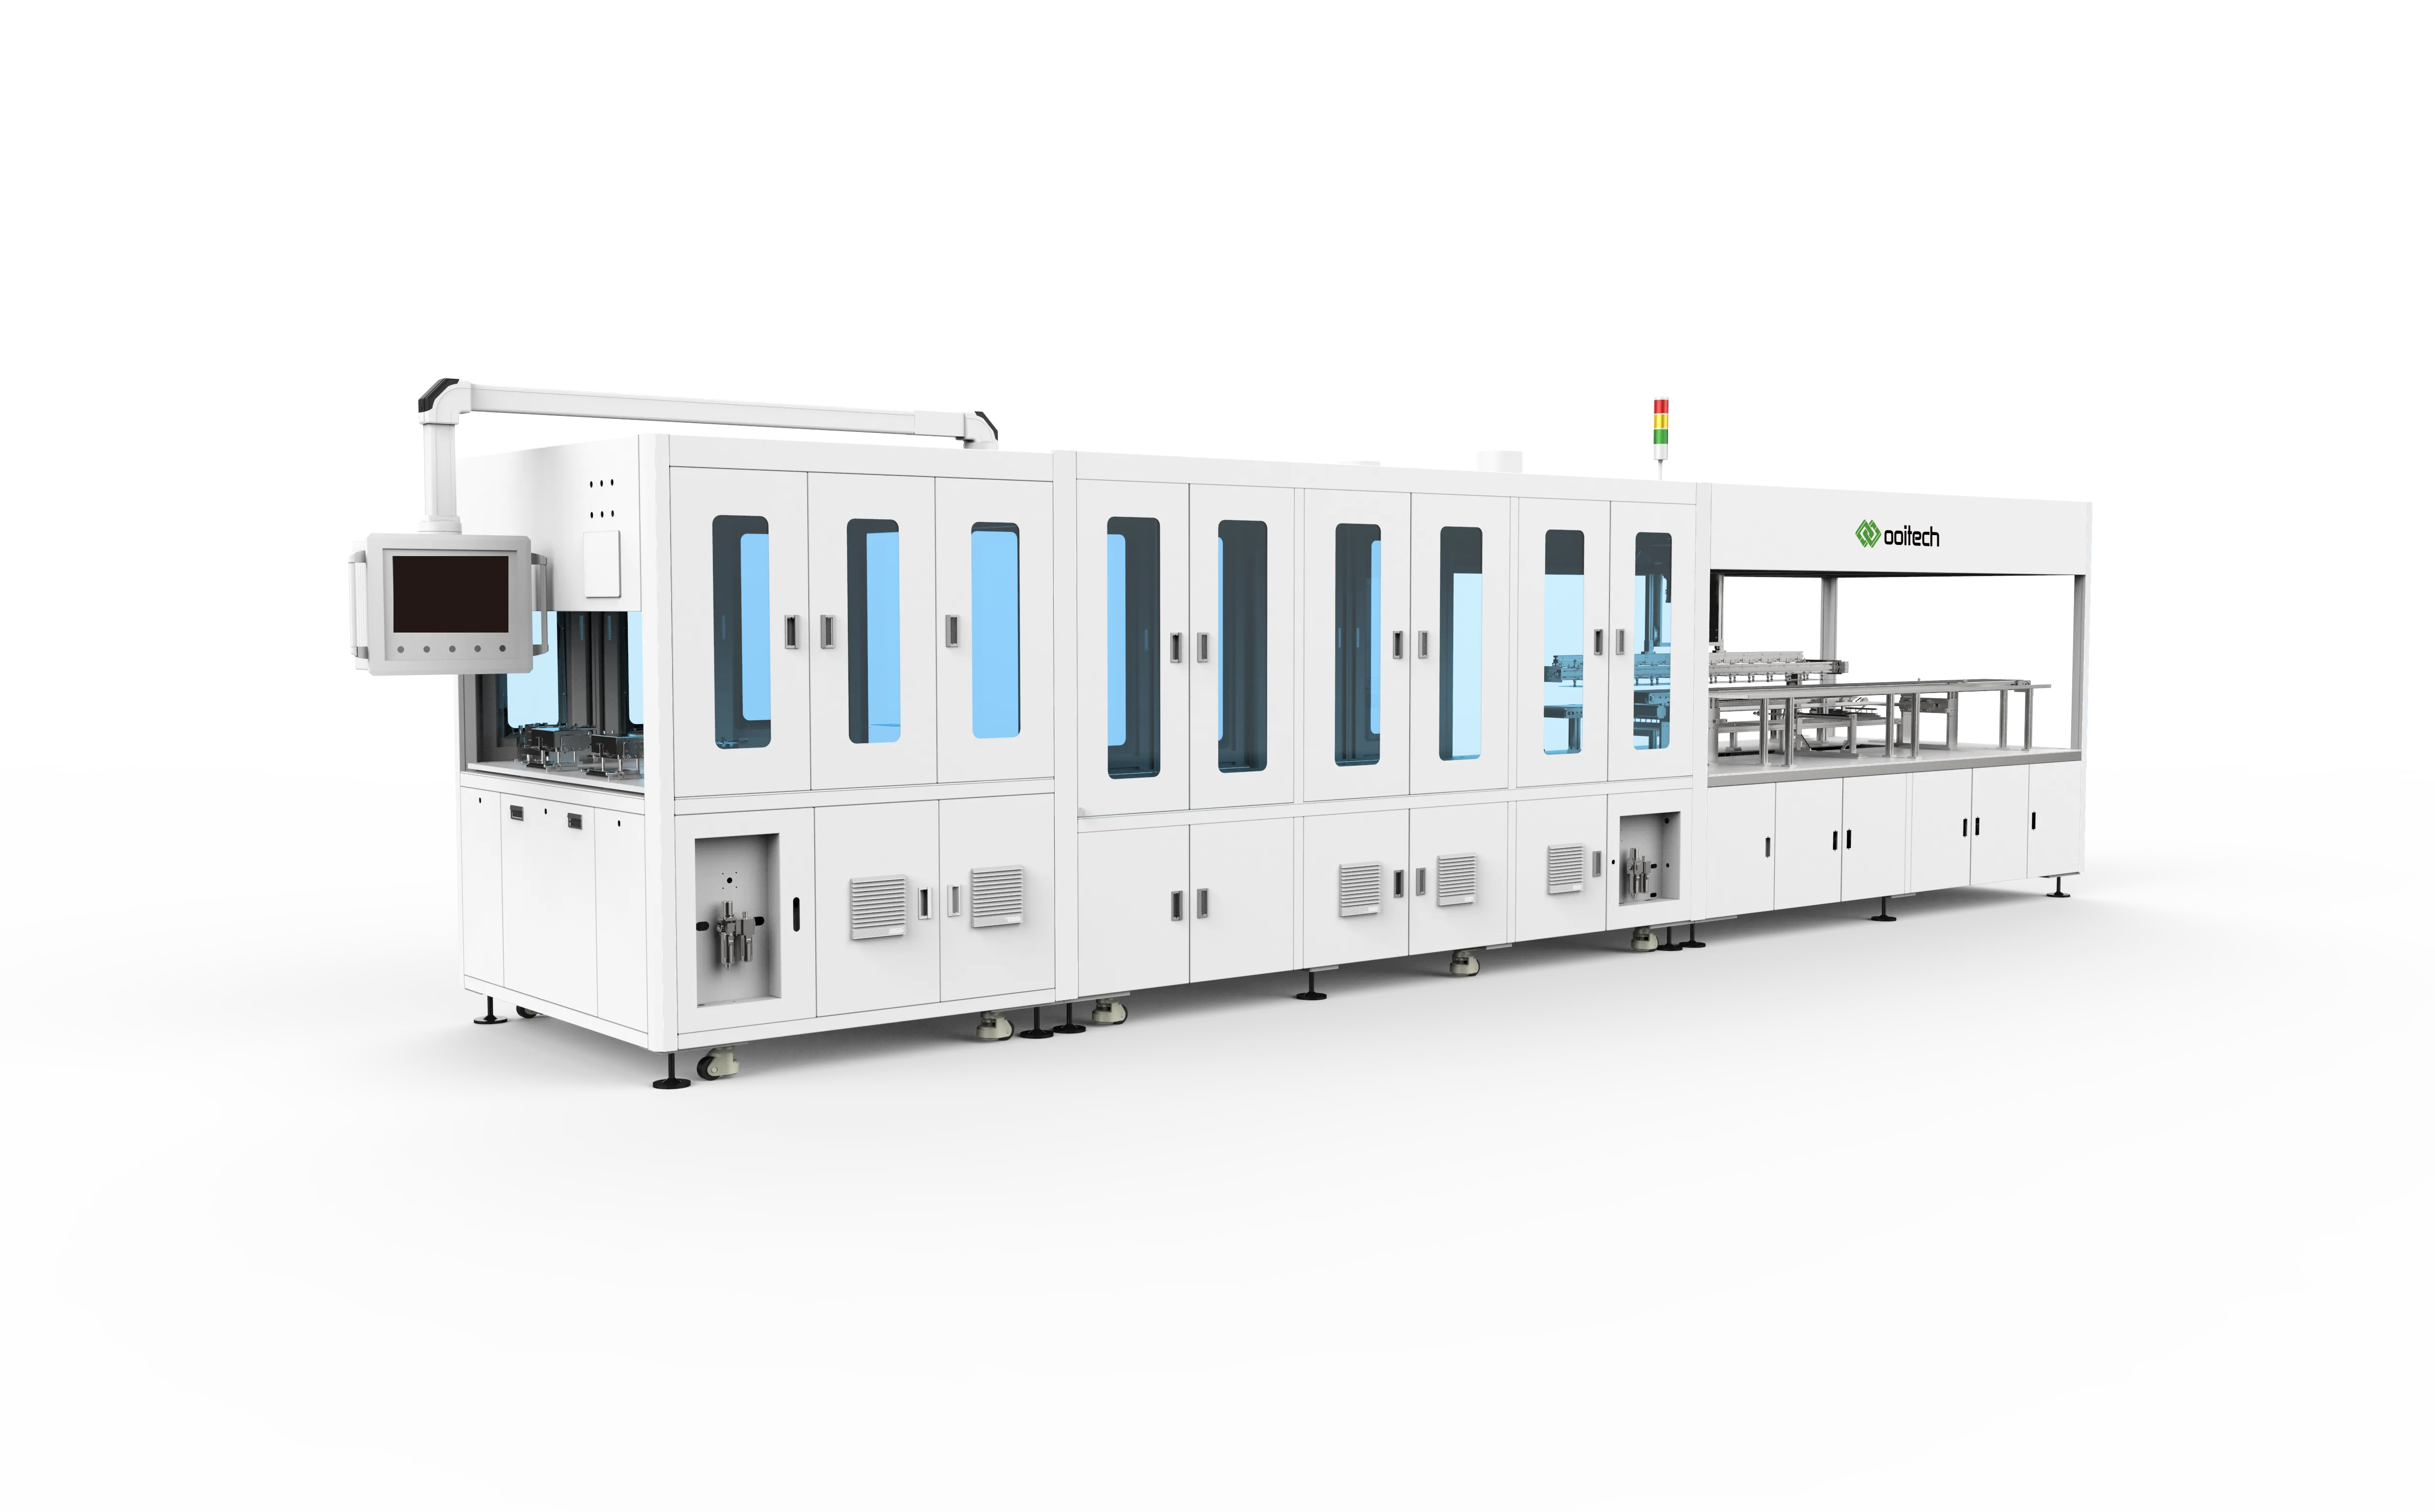
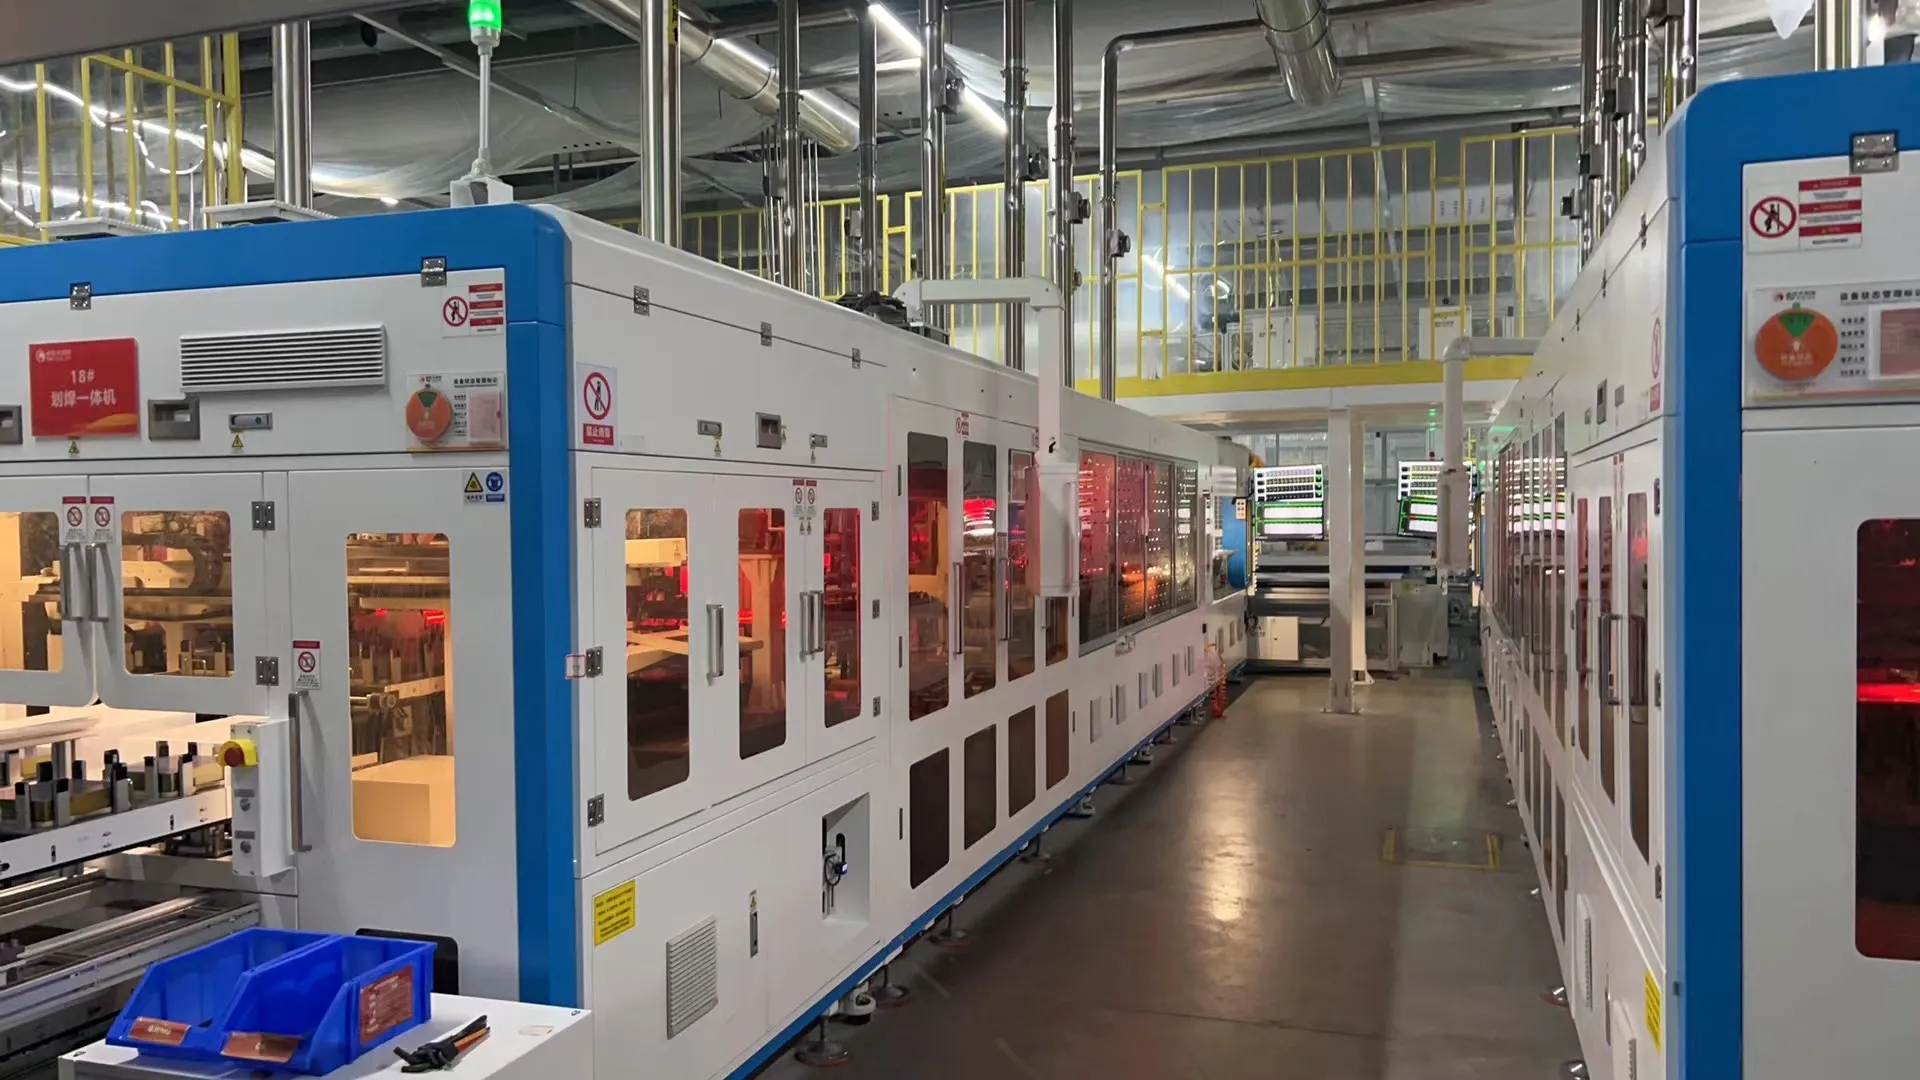
إن غالباً ما تُعتبر آلة التوصيل والربط
مهمتها الرئيسية هي لحام الشريط الكهروضوئي على الخلايا الفردية وتوصيل الخلايا على التوالي لتشكيل سلاسل الخلايا. تجمع الآلات الحديثة عادةً بين اللحام والتوصيل في عملية تلقائية واحدة.
تتعامل آلة اللحام والتوصيل عادةً مع:
تحميل وفصل الخلايا
تحديد موضع الخلايا
تغذية الشريط
تطبيق التدفق
اللحام
محاذاة السلسلة
قطع وتفريغ السلسلة
الفحص البصري
تعتمد طريقة التوصيل الصحيحة على تقنية الخلية.
يمكن عمومًا معالجة خلايا PERC وTOPCon باستخدام آلات اللحام التقليدية متعددة القضبان. قد تتطلب خلايا HJT لحامًا بدرجة حرارة أقل لأنها أكثر حساسية للحرارة. تحتاج خلايا BC وIBC وABC وHPBC إلى معدات لحام متخصصة للتلامس الخلفي لأن نقاط التلامس الموجبة والسالبة تقع كلها على الجانب الخلفي.
لذلك يجب أن يعتمد اختيار آلة اللحام على حجم الخلية، وتصميم القضبان، ونوع الشريط، ودرجة حرارة اللحام، وهيكل الوحدة—وليس فقط على رقم الخلايا في الساعة المُعلن عنه.
4. فحص EL للسلاسل أثناء الخط
يُشترى EL المضمّن على السلسلة بناءً على الدقة وليس على عدد الكاميرات وحده: حوالي 0.5 mm لكل بكسل هو ما يجعل الشقوق الدقيقة مرئية، وكاميرتان بدقة 4.6 ميجابكسل نموذجيتان للجيل الحالي.

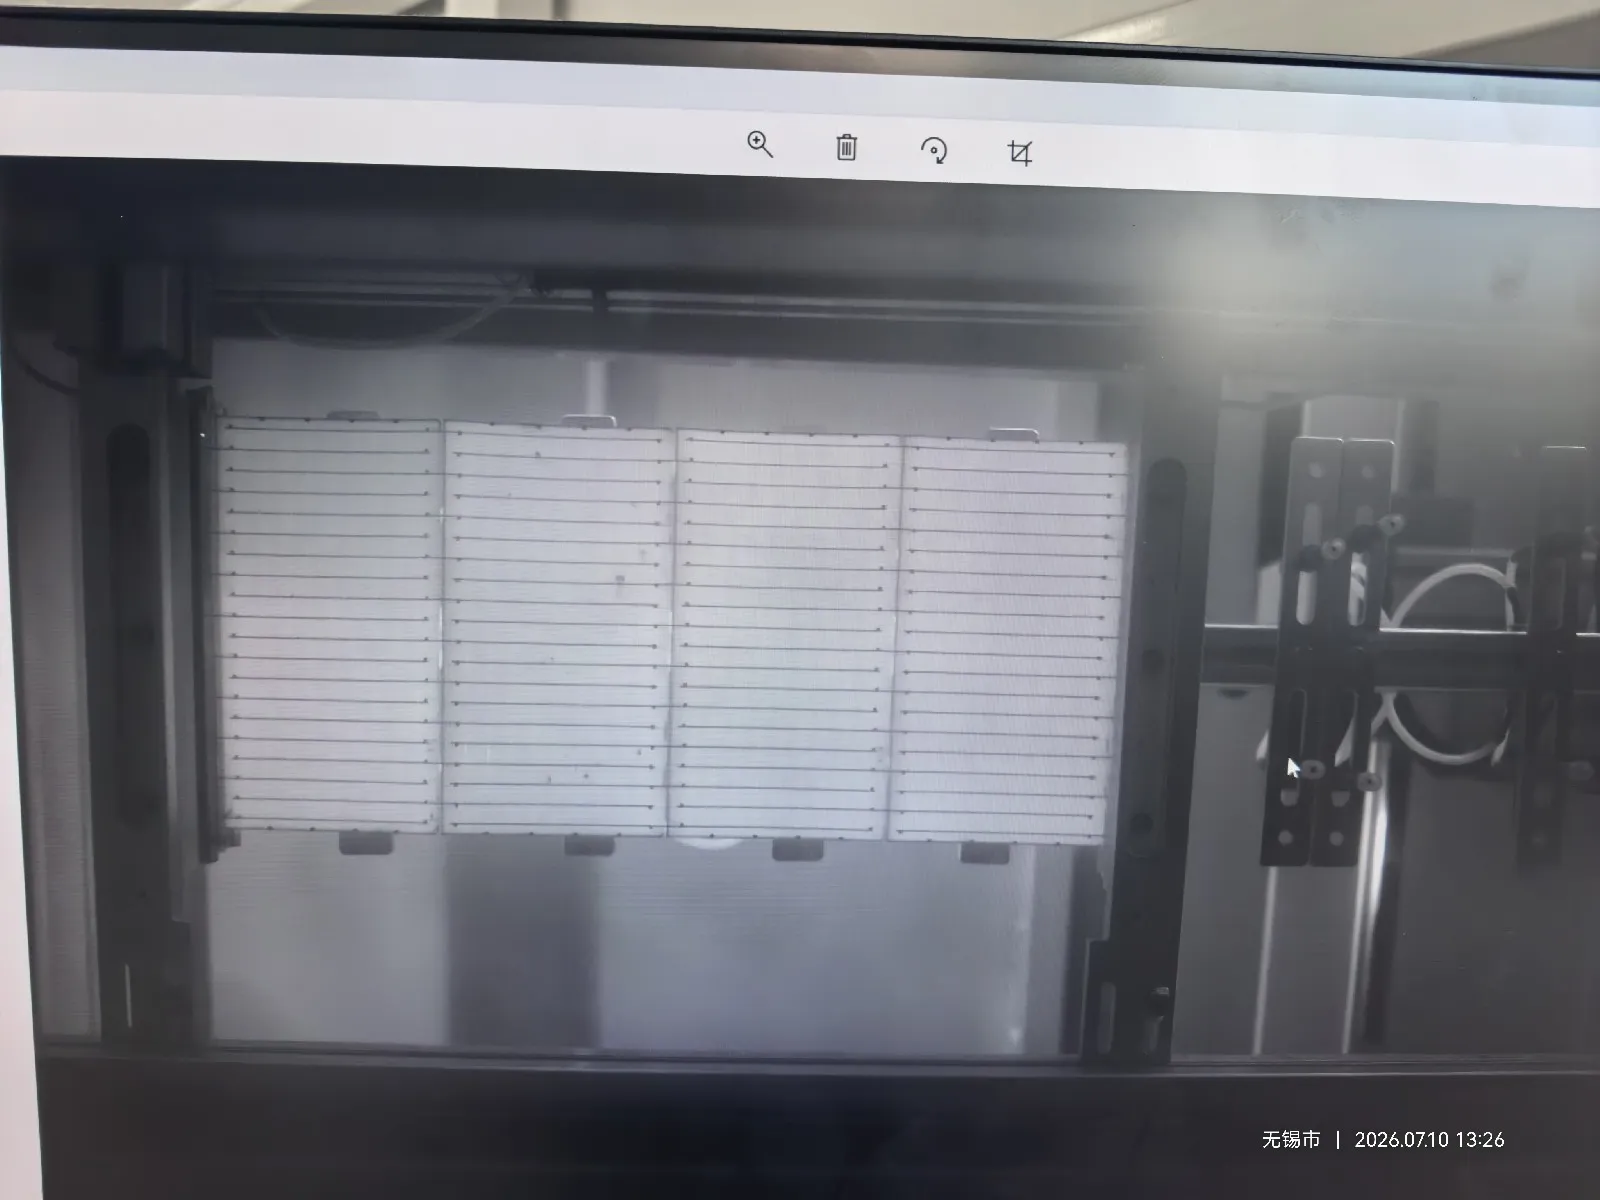
قلب خط إنتاج الألواح الشمسية. فحص EL للسلسلة، باستخدامجهاز اختبار EL على مستوى السلسلة
في الممارسة العملية، يختار معظم المصنعين هذا الخيار، خاصة عند إنتاج وحدات بخلايا TOPCon أو HJT أو BC. مع هذه التقنيات الخلوية، قد يكون من الصعب تحديد اللحامات الضعيفة والشقوق المخفية والمناطق غير النشطة كهربائيًا من خلال الفحص البصري العادي.
يقوم فحص EL أثناء الخط بفحص السلسلة مباشرة بعد اللحام. يتم تطبيق تيار على الخلايا المتصلة، وتلتقط كاميرا حساسة للأشعة تحت الحمراء صورة التلألؤ الكهربائي. تظهر الشقوق والمناطق المنفصلة والوصلات الكهربائية الضعيفة كمناطق داكنة غير طبيعية.
يسمح ذلك بإزالة السلاسل المعيبة قبل التجميع والتصفيح، عندما يكون الإصلاح أو الاستبدال لا يزال سهلاً نسبيًا.
قد يظل جهاز فحص EL للسلاسل خارج الخط مستخدمًا لأخذ العينات أو إعادة الفحص أو التحليل المختبري، لكنه ليس مطلوبًا عادةً كمحطة إنتاج منفصلة عندما تتضمن آلة اللحام فحص EL أثناء الخط.
5. معدات تحميل وفحص الزجاج الشمسي
الزجاج الذي تتعامل معه عادةً بسماكة 2.0 أو 2.5 أو 3.2 mm، مع نفاذية ضوء أعلى من 91.5% و93.5–94.5% حيث يُطبَّق طلاء مضاد للانعكاس.
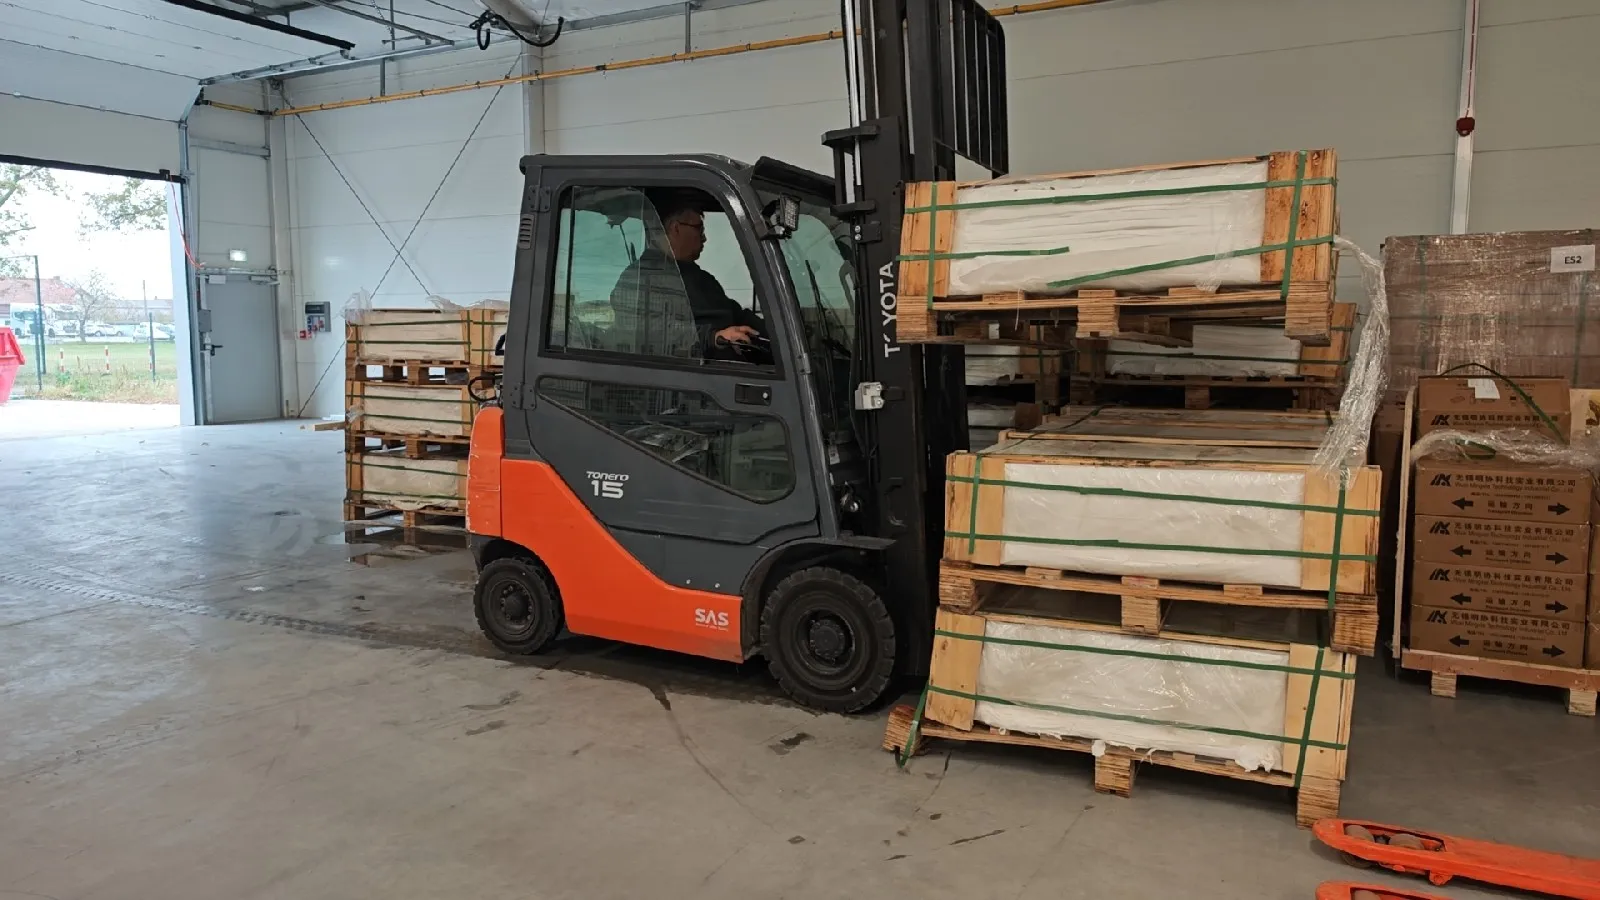
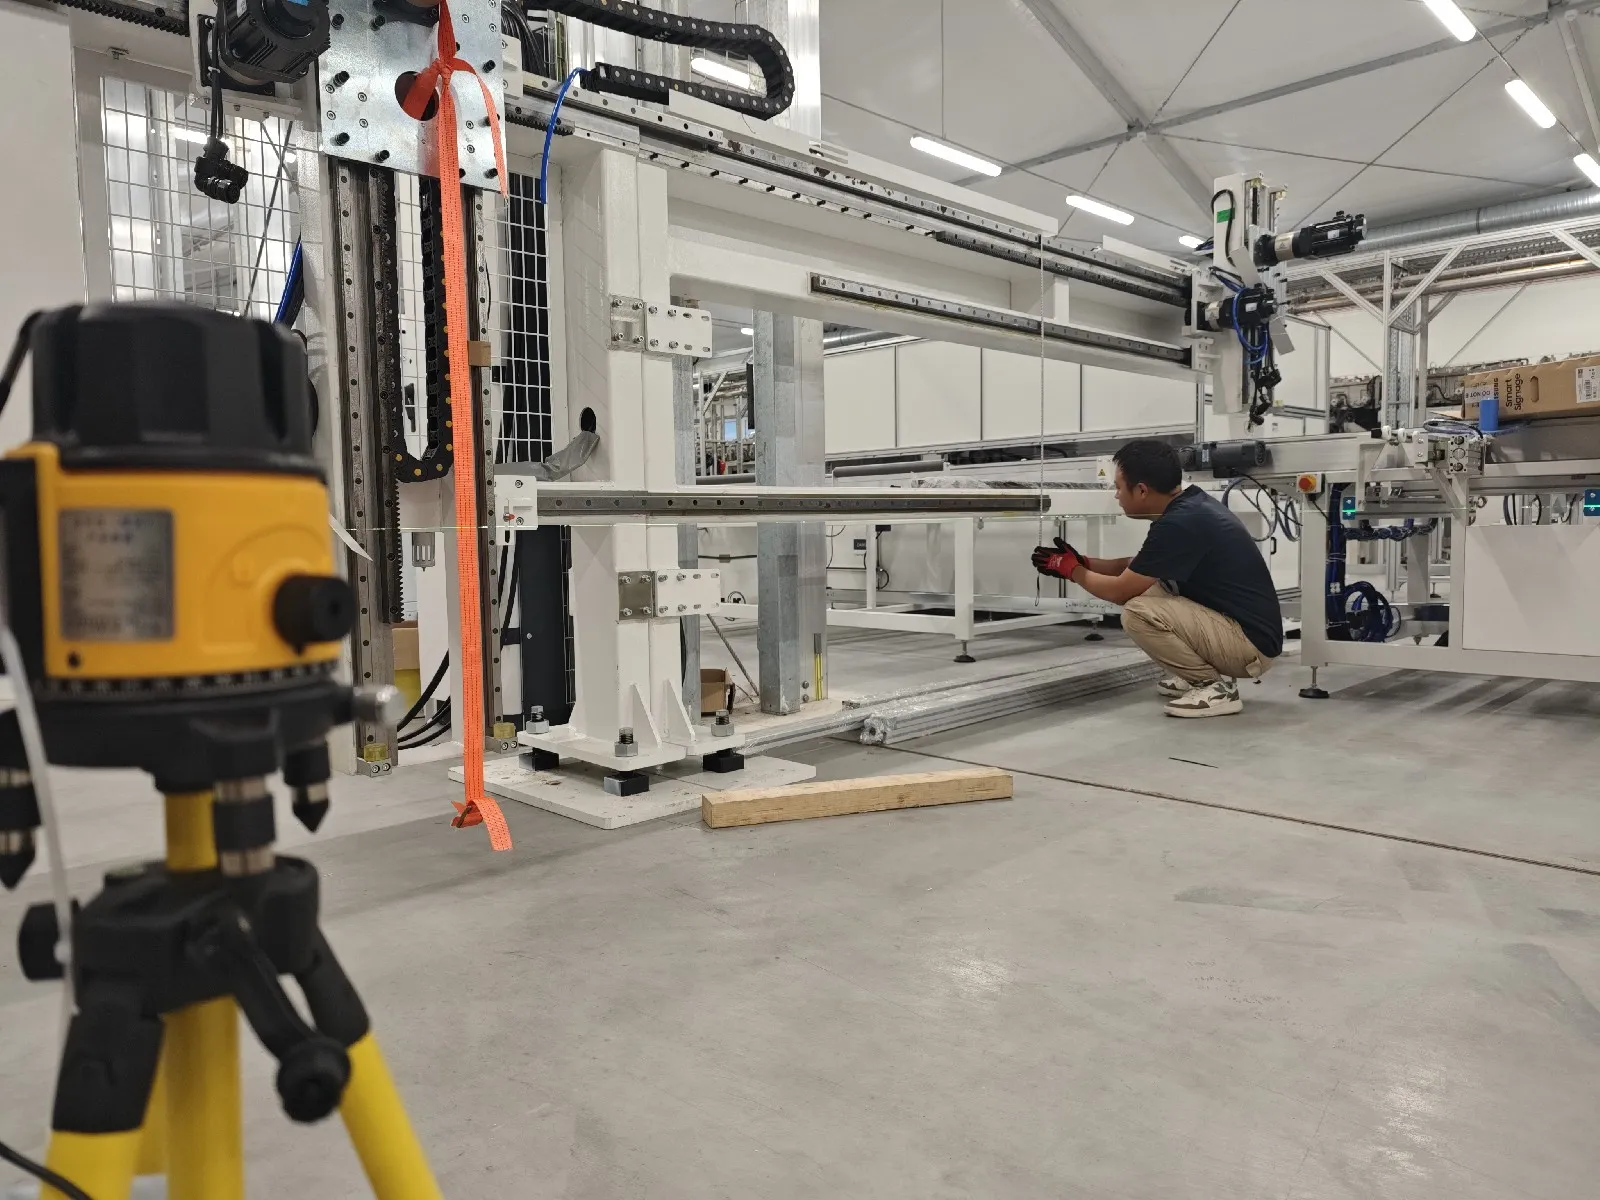
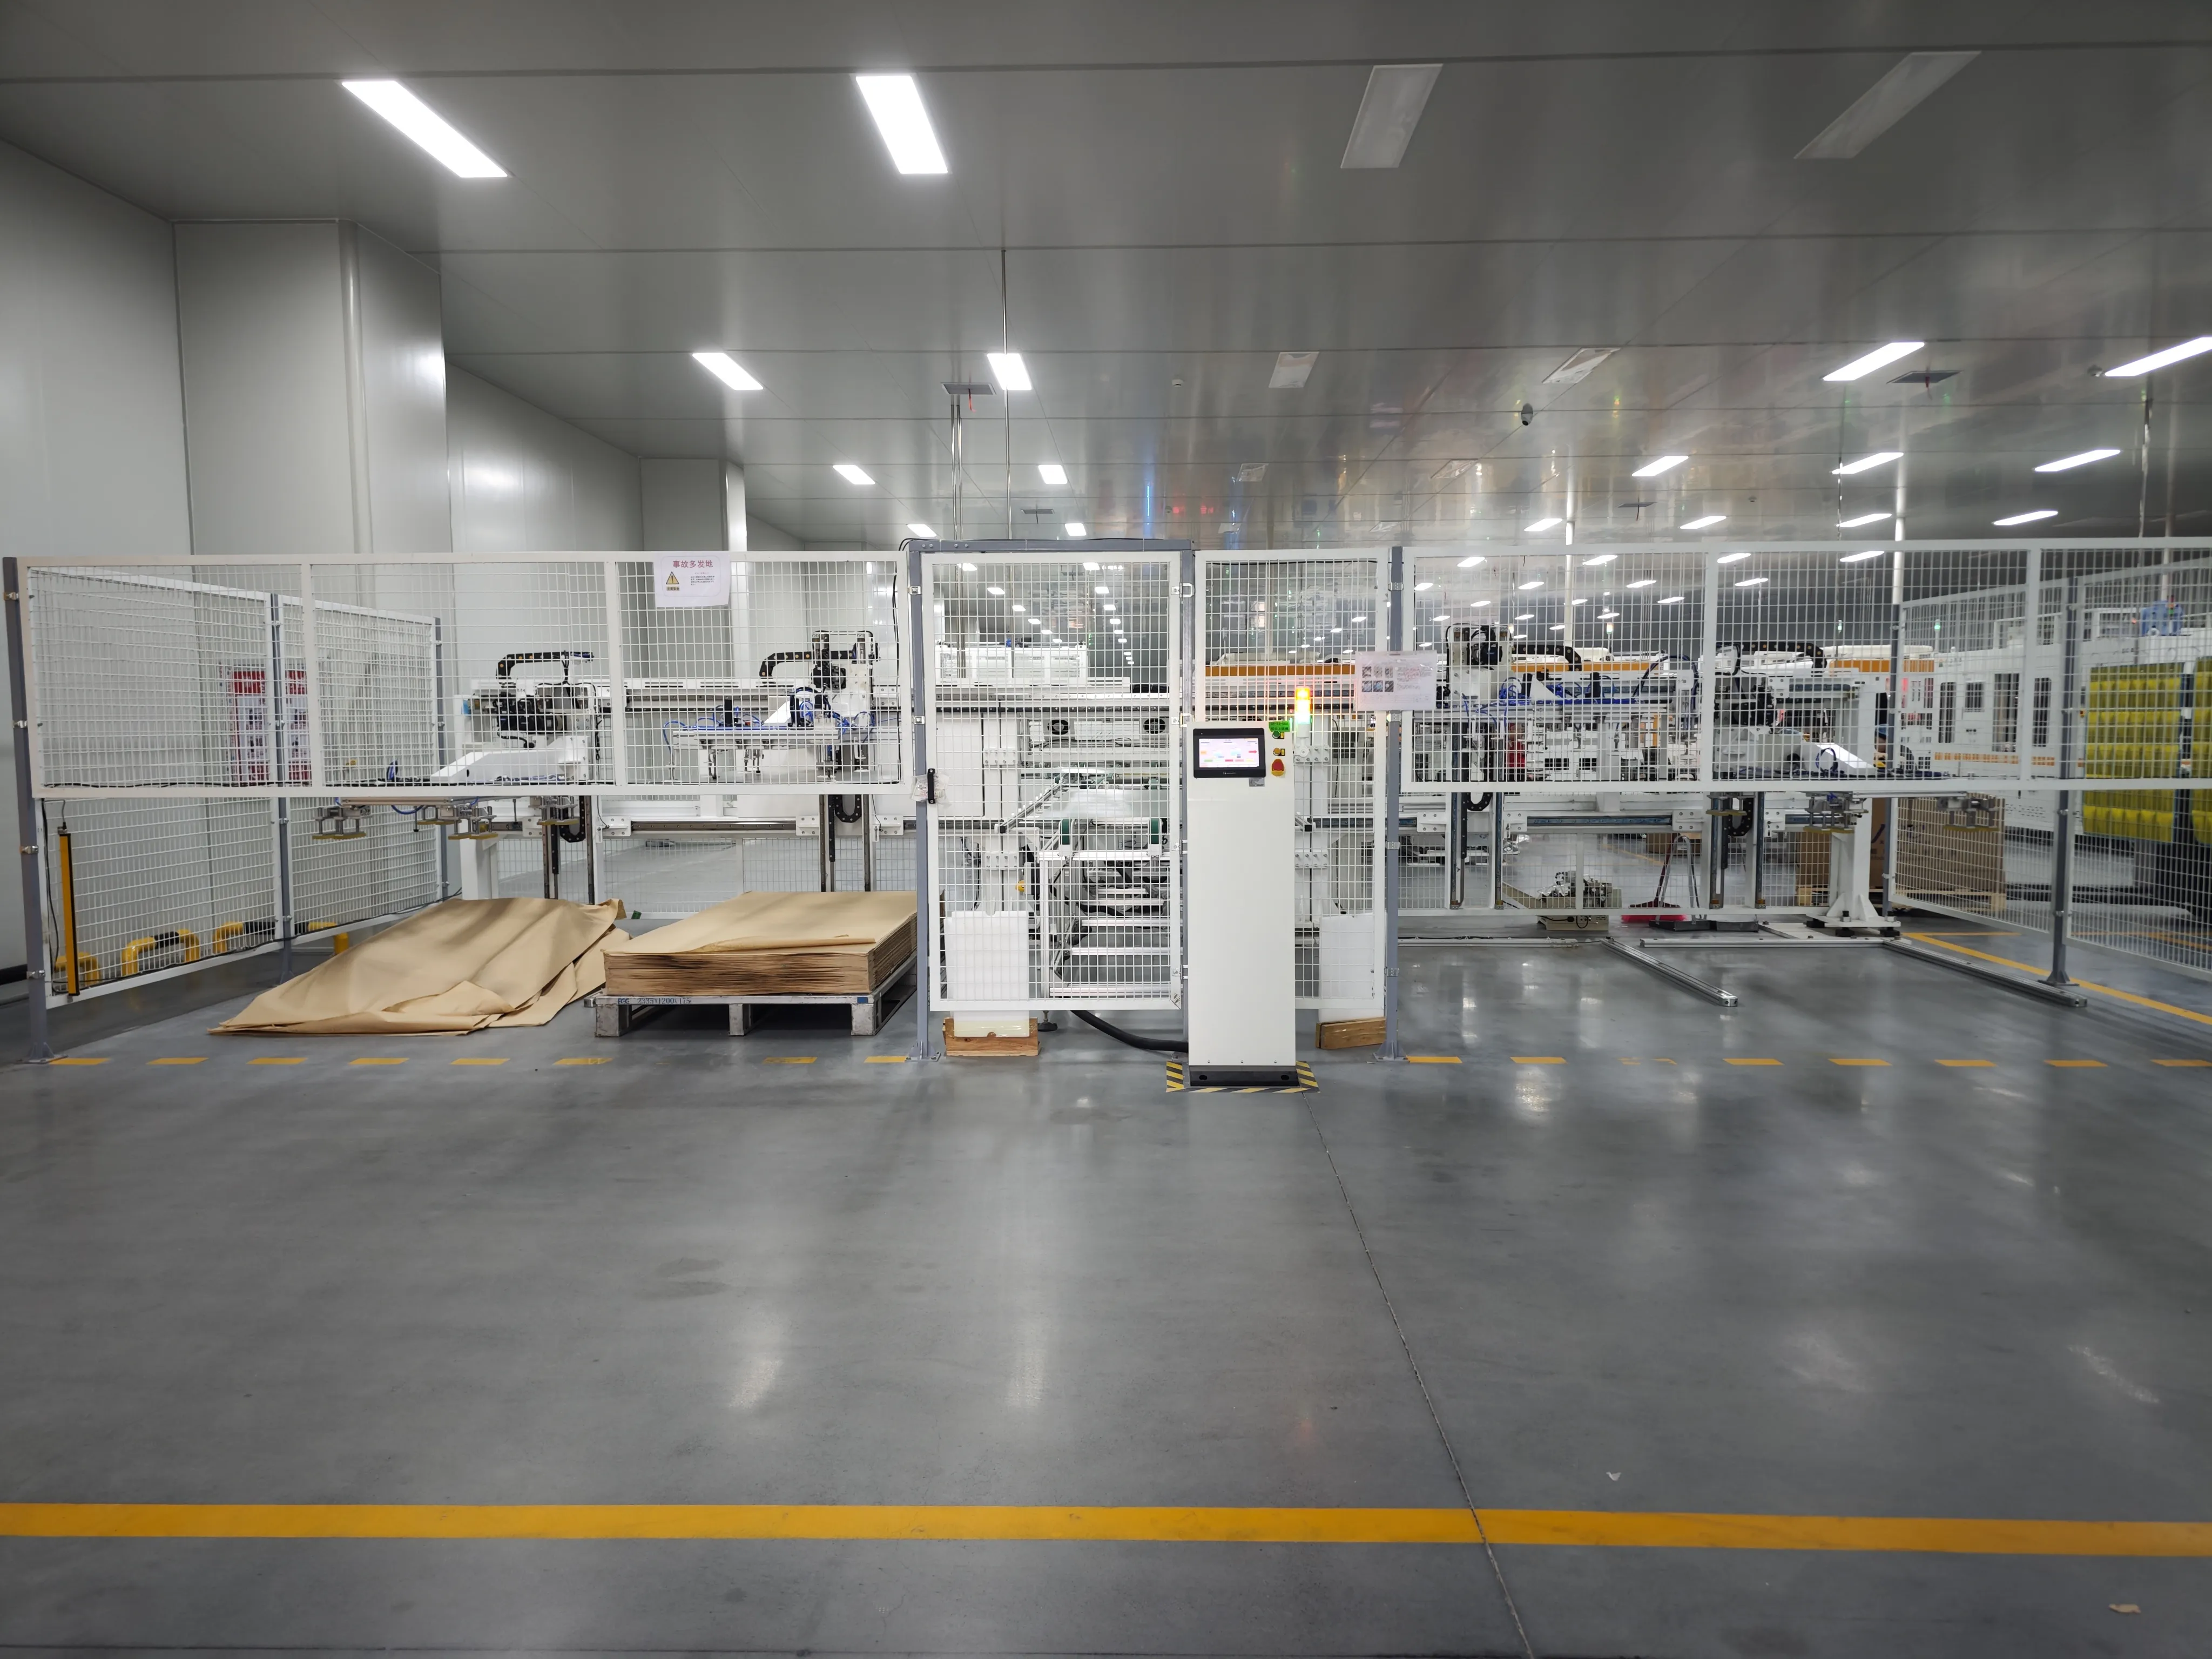
عادةً ما يتم غسل الزجاج الشمسي المورد لمصانع الوحدات الحديثة وتحضيره من قبل الشركة المصنعة للزجاج. لهذا السبب، لا تكون آلة غسيل الزجاج المخصصة مطلوبة عمومًا في خط إنتاج الألواح الشمسية القياسي.
يقوم اللودر التلقائي للزجاج بوضع الزجاج المحضر على الناقل. قبل وضع EVA أو POE، يتم فحص الزجاج بحثًا عن:
الغبار وتلوث السطح
خدوش
تلف الحواف
شظايا الزجاج
عيوب الطلاء
أبعاد غير صحيحة
يشكل الزجاج الأمامي قاعدة تكديس الوحدة، لذا يجب أن يظل موضعه ثابتًا أثناء عمليات وضع المواد وتجميع الخلايا التالية.
6. آلات قص ووضع الإيثرين-فينيل-أسيتات (EVA) والبوليمر الأوليفيني (POE) والطبقة الخلفية
المواد تحمل أرقامها الخاصة قبل الآلة: مادة تغليف EVA بمحتوى هلامي 75–85% بعد المعالجة وقوة تقشير أعلى من 80 N/cm إلى الزجاج، تُقطع وتُوضع وفق مخطط الوحدة.
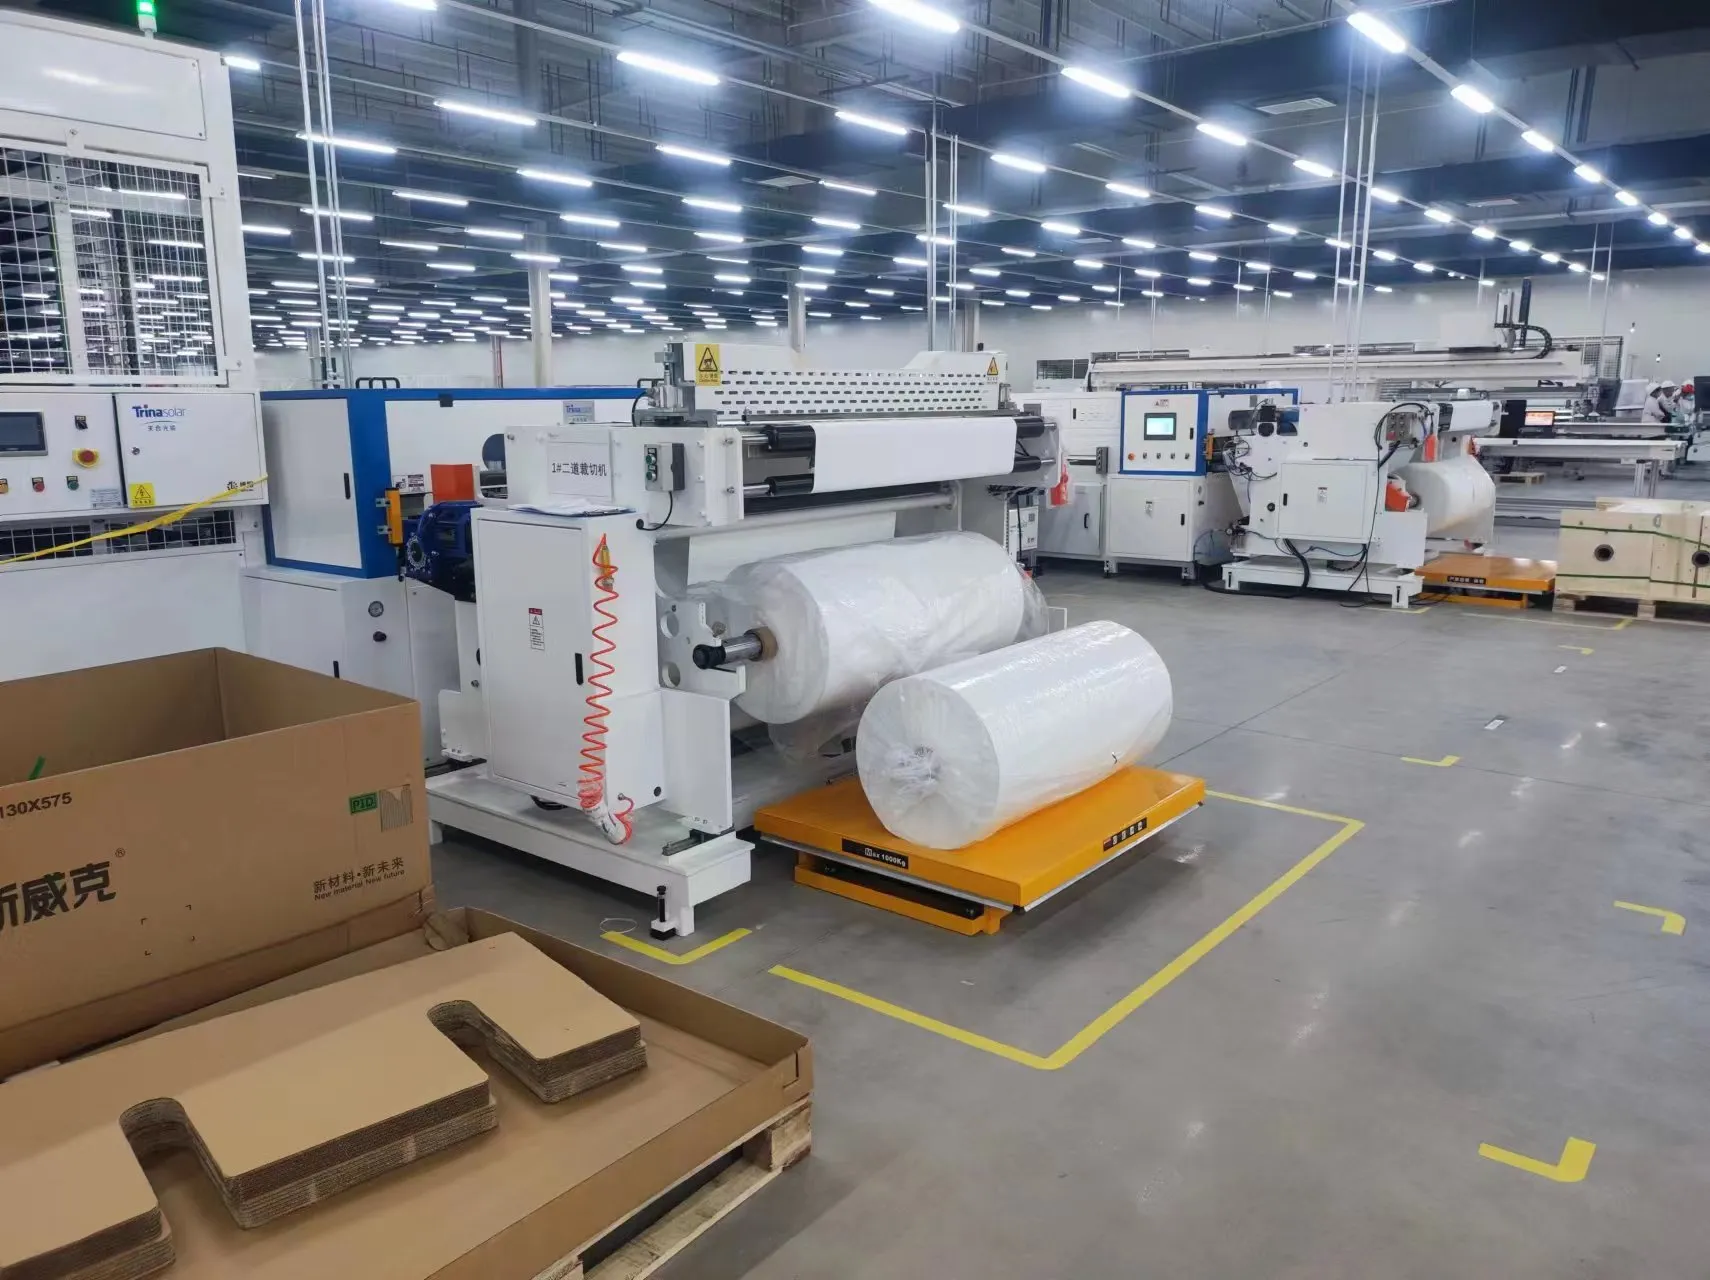
, عادةً ما يكون وظيفة اختيارية مدمجة في آلة التوصيل والربط بدلاً من آلة منفصلة تماماً. قبل التجميع، يجب قطع مواد التغليف والطبقة الخلفية إلى أبعاد الوحدة الصحيحة على.
يمكن لآلة القص والوضع الأوتوماتيكية تحضير مواد مثل:
فيلم EVA
فيلم POE
TPT أو طبقات خلفية أخرى
شرائط العزل
مواد عزل الشريط الناقل
بعد القص، تقوم الآلة بوضع المادة المغلفة على الزجاج تلقائيًا.
بالنسبة للوحدات الزجاجية-الزجاجية، يتم استبدال الطبقة الخلفية البوليمرية بقطعة زجاج ثانية. لذلك يجب تصميم خط الإنتاج وجهاز التصفيح ومعدات المناولة لتحمل الوزن الإضافي والبنية المختلفة للوحدة.
قد تقوم المصانع الصغيرة بقص مواد EVA والطبقة الخلفية يدويًا. يصبح القص والوضع الأوتوماتيكي أكثر قيمة مع زيادة الطاقة الإنتاجية لأنه يحسن اتساق الأبعاد ويقلل من هدر المواد.
7. آلة التجميع الأوتوماتيكية
يُحدد التجميع بزمن دورة 48 ثانية أو أقل لكل وحدة، ودقة محاذاة زجاج ±0.1 mm، ونطاق عمل يغطي الزجاج بطول ضلع من 1,600 إلى 2,600 mm.
إن آلة قطع EVA والطبقة الخلفية آلة التجميع الأوتوماتيكية
هذه عملية دقيقة. يجب أن تظل المسافات بين السلاسل ومحاذاة الخلايا والمسافة بين الخلايا وحواف الزجاج ضمن التفاوتات المسموح بها.
من السهل ملاحظة سوء المحاذاة على اللوحة النهائية، لكن المظهر ليس هو الشاغل الوحيد. قد تؤثر مواضع السلاسل غير الصحيحة أيضًا على التغليف وإغلاق الحواف وموثوقية الوحدة على المدى الطويل.
عادةً ما تستخدم آلة التجميع الأوتوماتيكية:
روبوتات صناعية أو أنظمة جسرية
ماسكات تفريغ هوائي
كاميرات رؤية
تصحيح الموضع التلقائي
أجهزة التحكم في تباعد السلاسل
كشف موضع الزجاج
تستخدم بعض خطوط الإنتاج آلة تجميع منفصلة. بينما يجمع البعض الآخر بين تحديد موضع السلاسل والتجميع والتوصيل الكهربائي في وحدة متكاملة واحدة.
8. آلة التوصيل الكهربائي
آلة توصيل تلقائية تعمل بدورة 17–18 ثانية وتحافظ على استغلال أعلى من 99%، وعليها أن تغطي من 5 إلى 30 قضيب توصيل مع تعدد تخطيطات القضبان المتعددة.
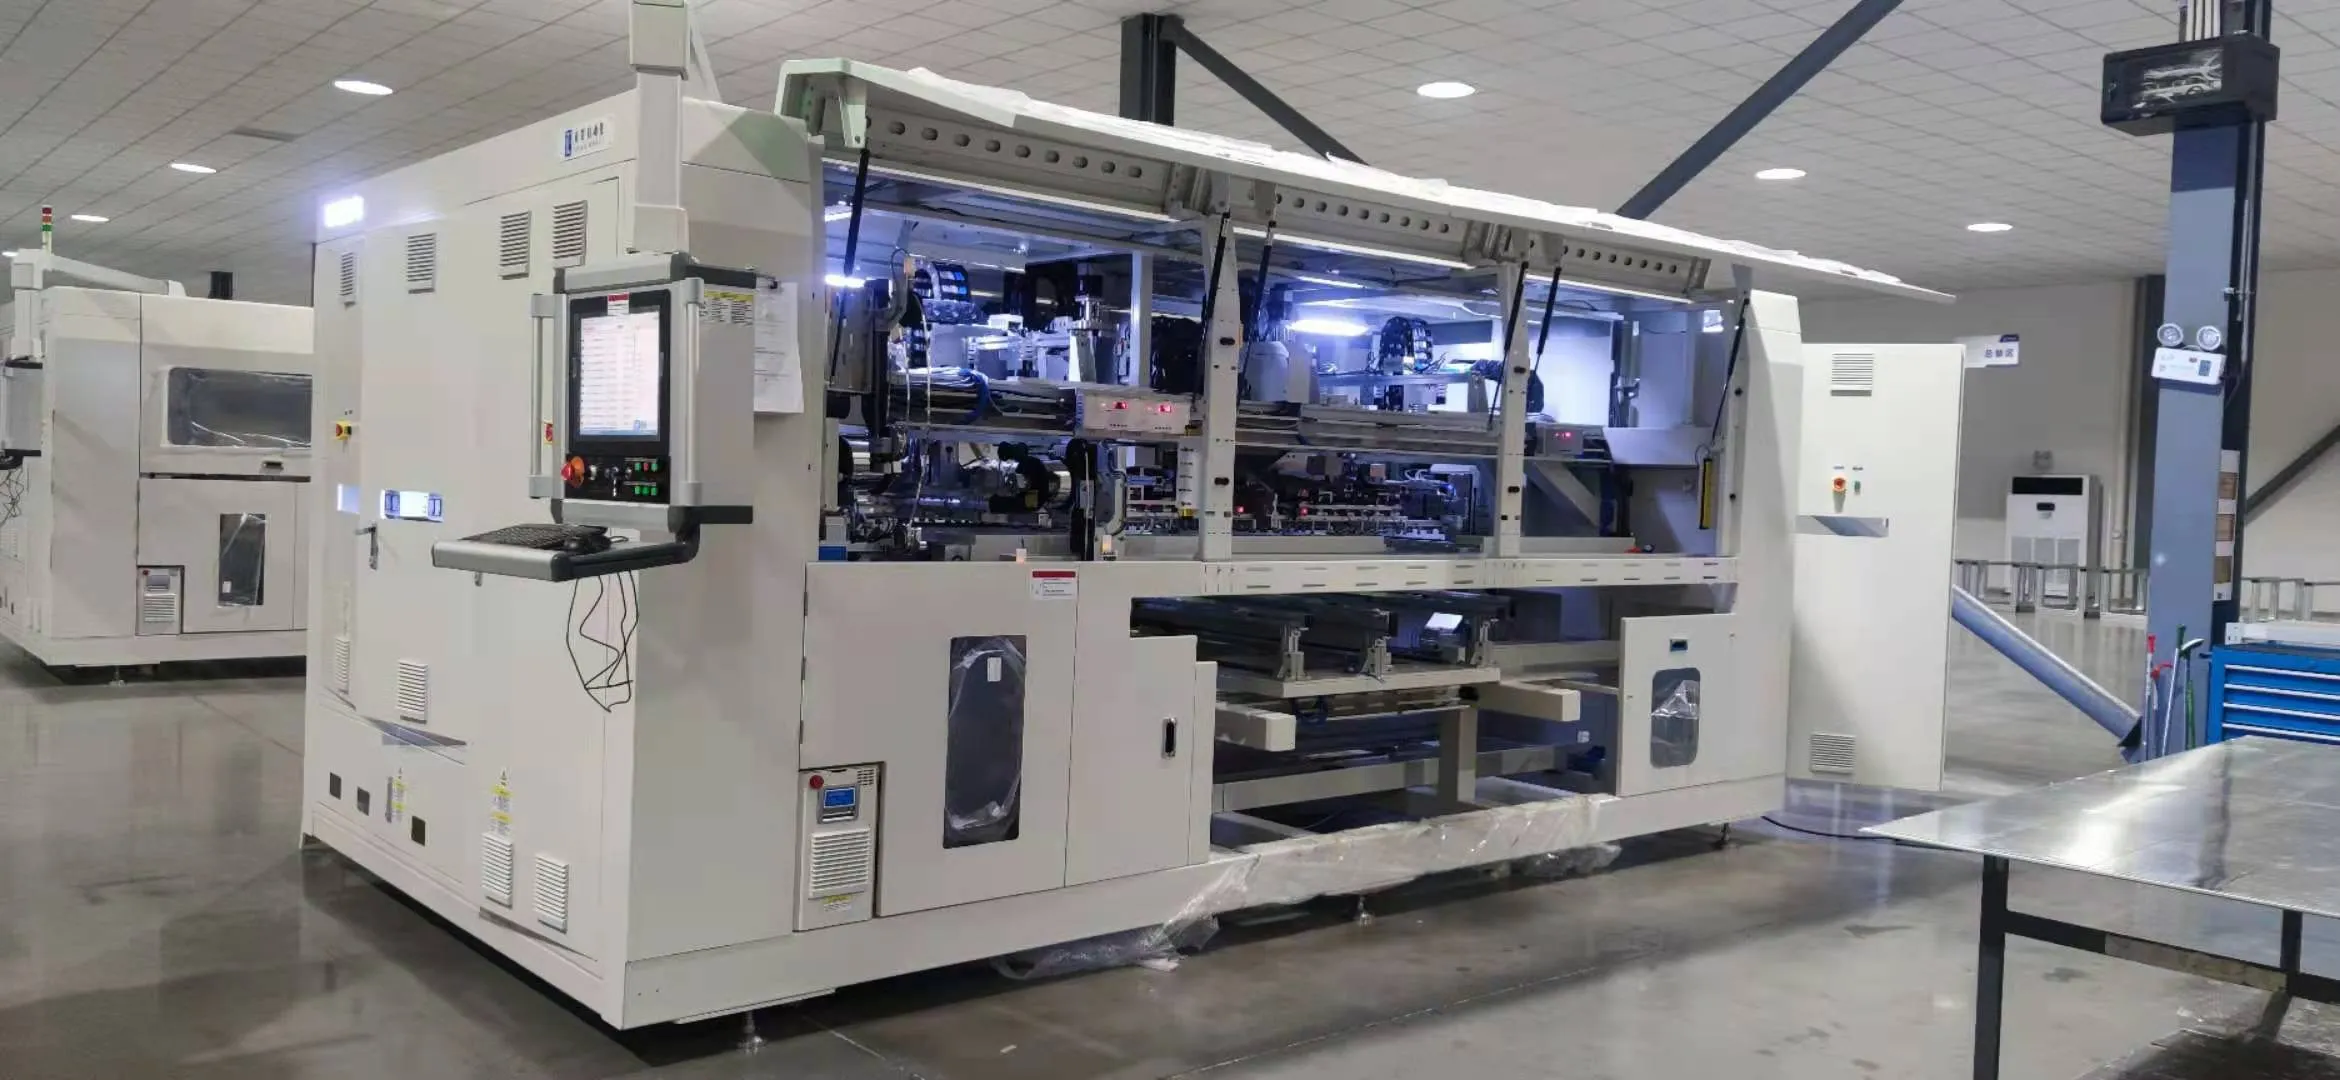
تأخذ سلاسل الخلايا المكتملة وتضعها على الزجاج ومادة التغليف. بعد وضع السلاسل، يجب توصيلها كهربائياً بشريط التوصيل، عادةً على.
تقوم آلة التوصيل الكهربائي الأوتوماتيكية بلحام أو تثبيت أطراف الخيوط معًا وفقًا للتصميم الكهربائي للوحدة. كما يمكنها ثني وقص وتحديد موضع أشرطة التوصيل تلقائيًا.
تتطلب وحدات نصف الخلية اهتمامًا خاصًا لأن أجزاء الخلايا العلوية والسفلية متصلة عمومًا بالتوازي. عادةً ما تكون نقطة الإخراج قريبة من منتصف اللوحة بدلاً من الأعلى.
يجب التحكم في عملية التوصيل الكهربائي في:
موضع شريط التوصيل
درجة حرارة اللحام أو التثبيت
قوة الوصلة
شكل الشريط
تباعد الخيوط
موضع شريط الإخراج
قد يؤدي ضعف التوصيل الكهربائي إلى فقدان الطاقة أو تسخين موضعي مفرط أو فشل كامل في الدائرة.
في خط صغير شبه أوتوماتيكي، يمكن إكمال التوصيل الكهربائي يدويًا باستخدام أدوات اللحام والقوالب التوجيهية. تستخدم المصانع ذات السعة الأعلى عادةً آلات توصيل كهربائي أوتوماتيكية لتحقيق اتساق وإنتاجية أفضل.
9. فاحص EL قبل التصفيح والفحص البصري
يُشترى EL قبل التصفيح بناءً على دقة الصورة — 4,928 × 3,264 بكسل على جهاز اختبار حالي — وعلى مساحة عمل كبيرة بما يكفي لأكبر وحدة ينوي الخط بنائها.
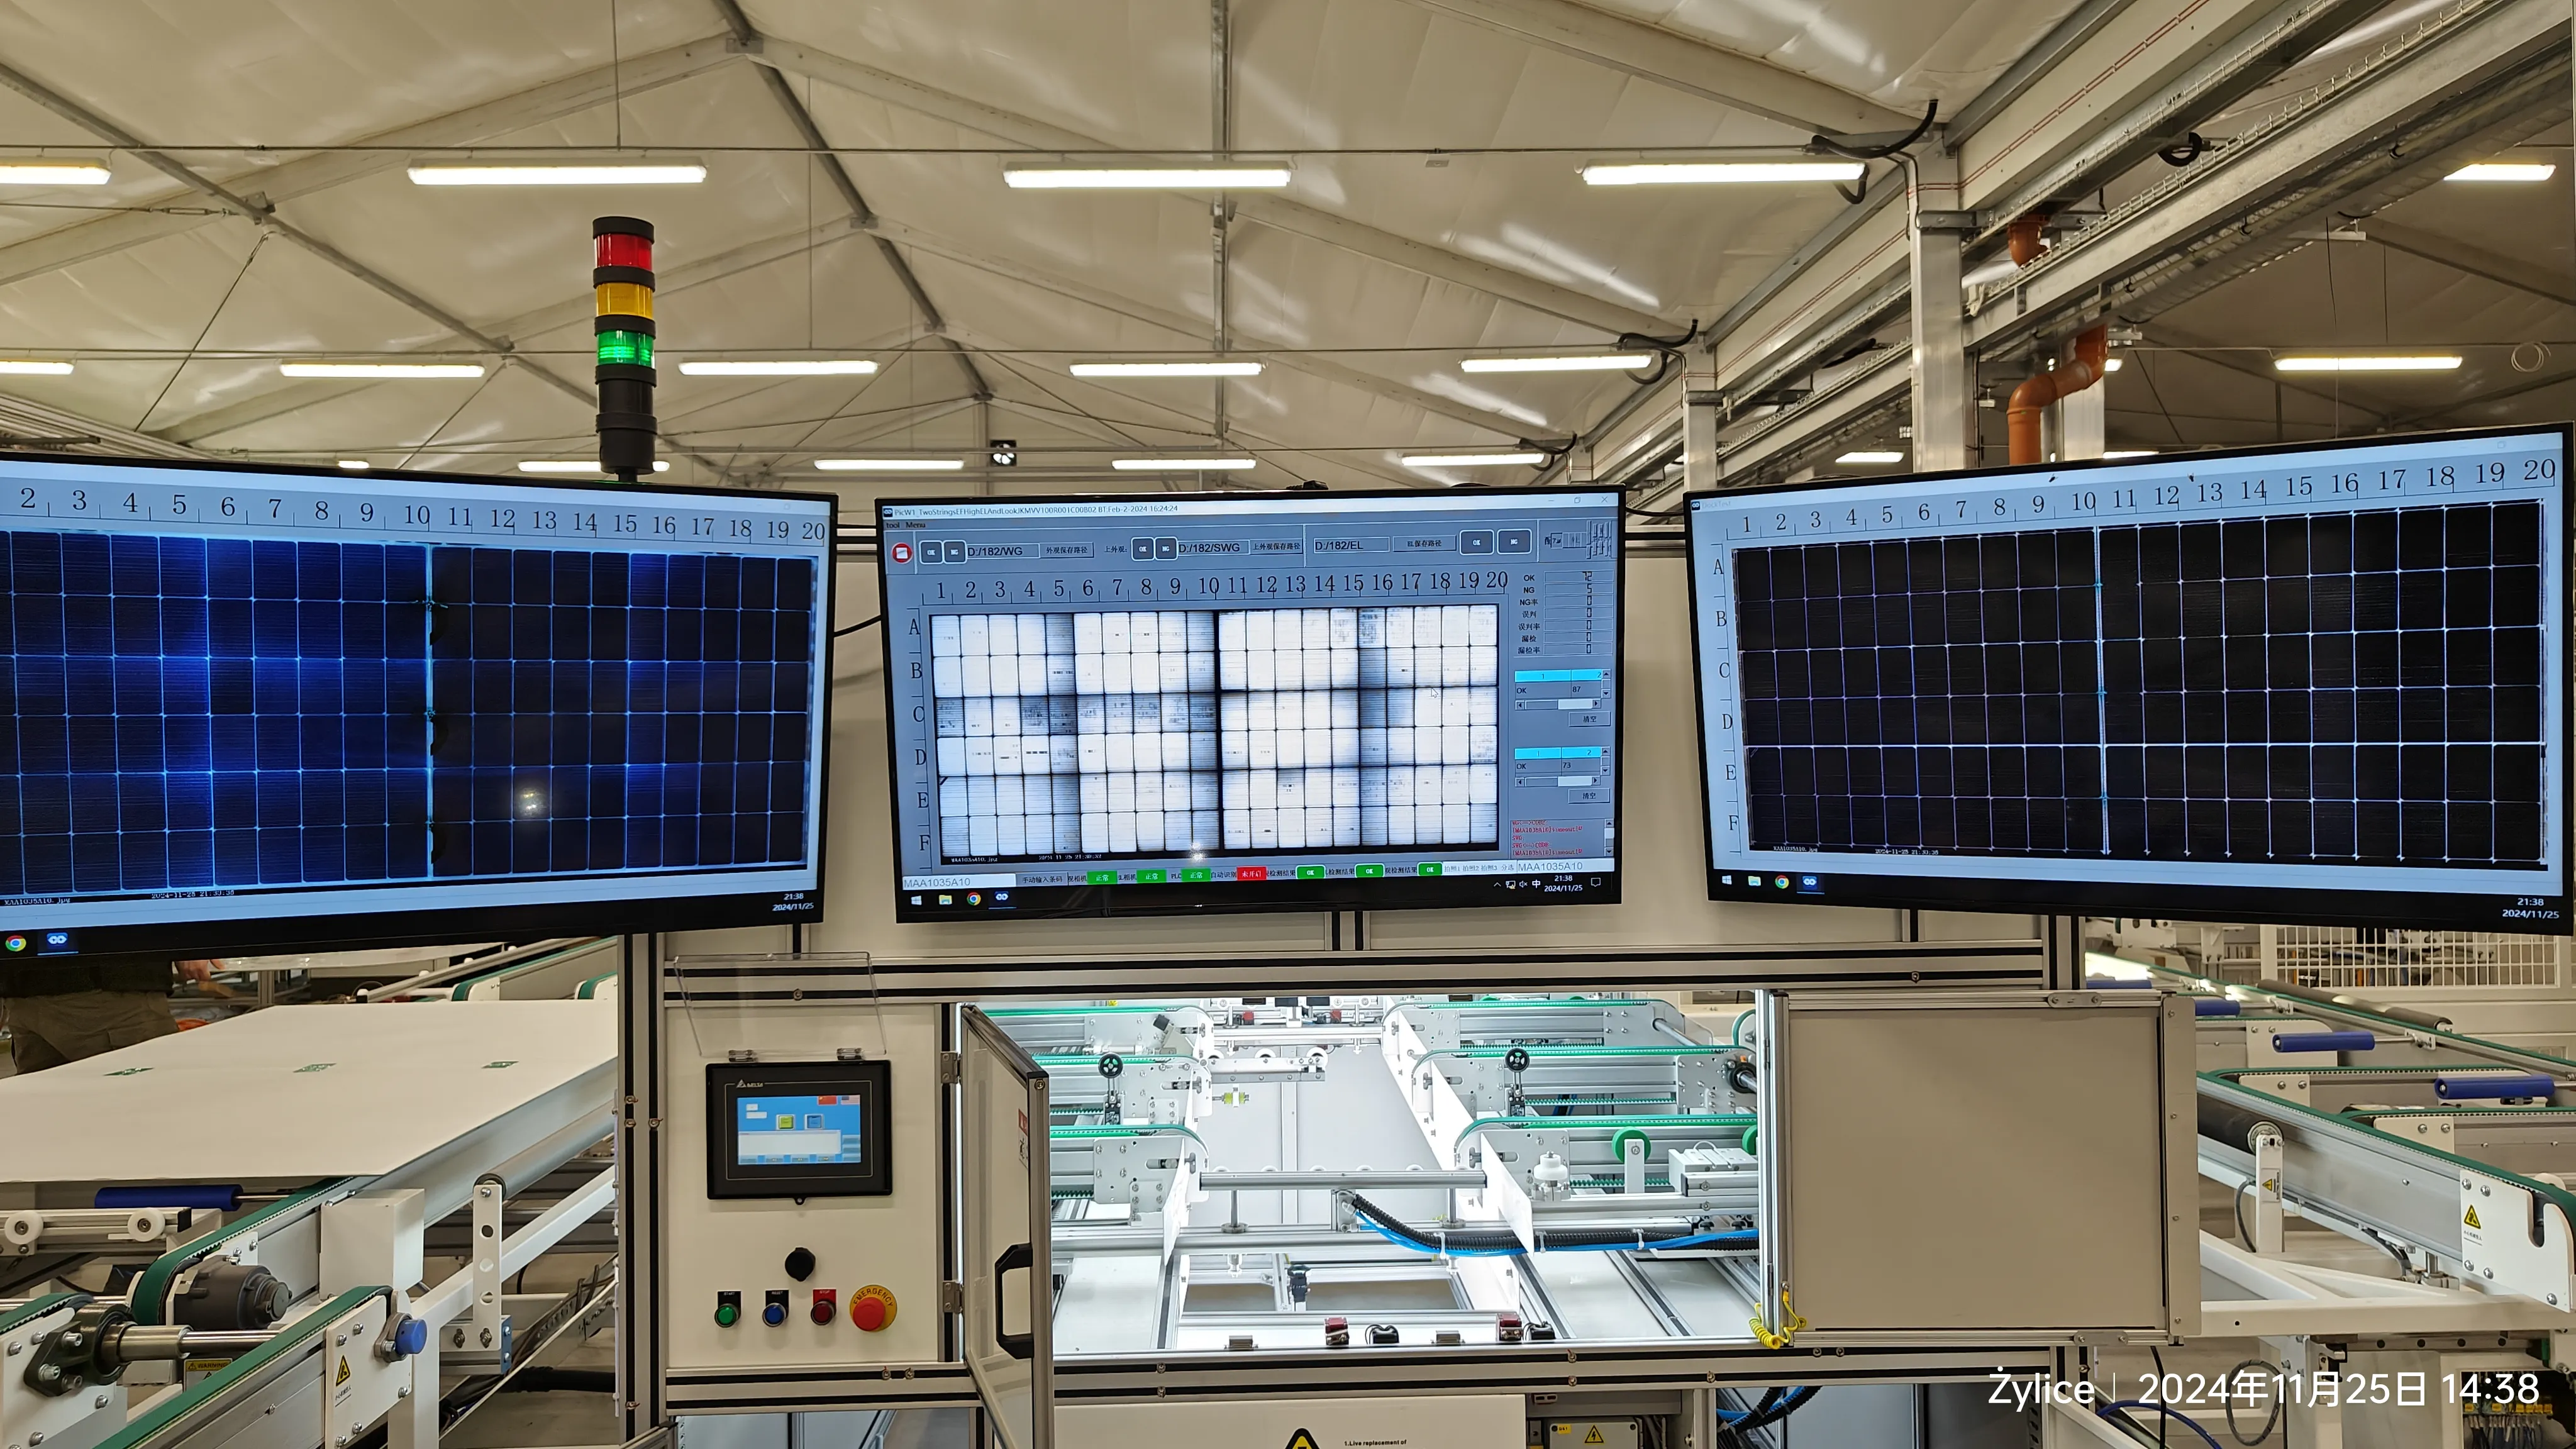
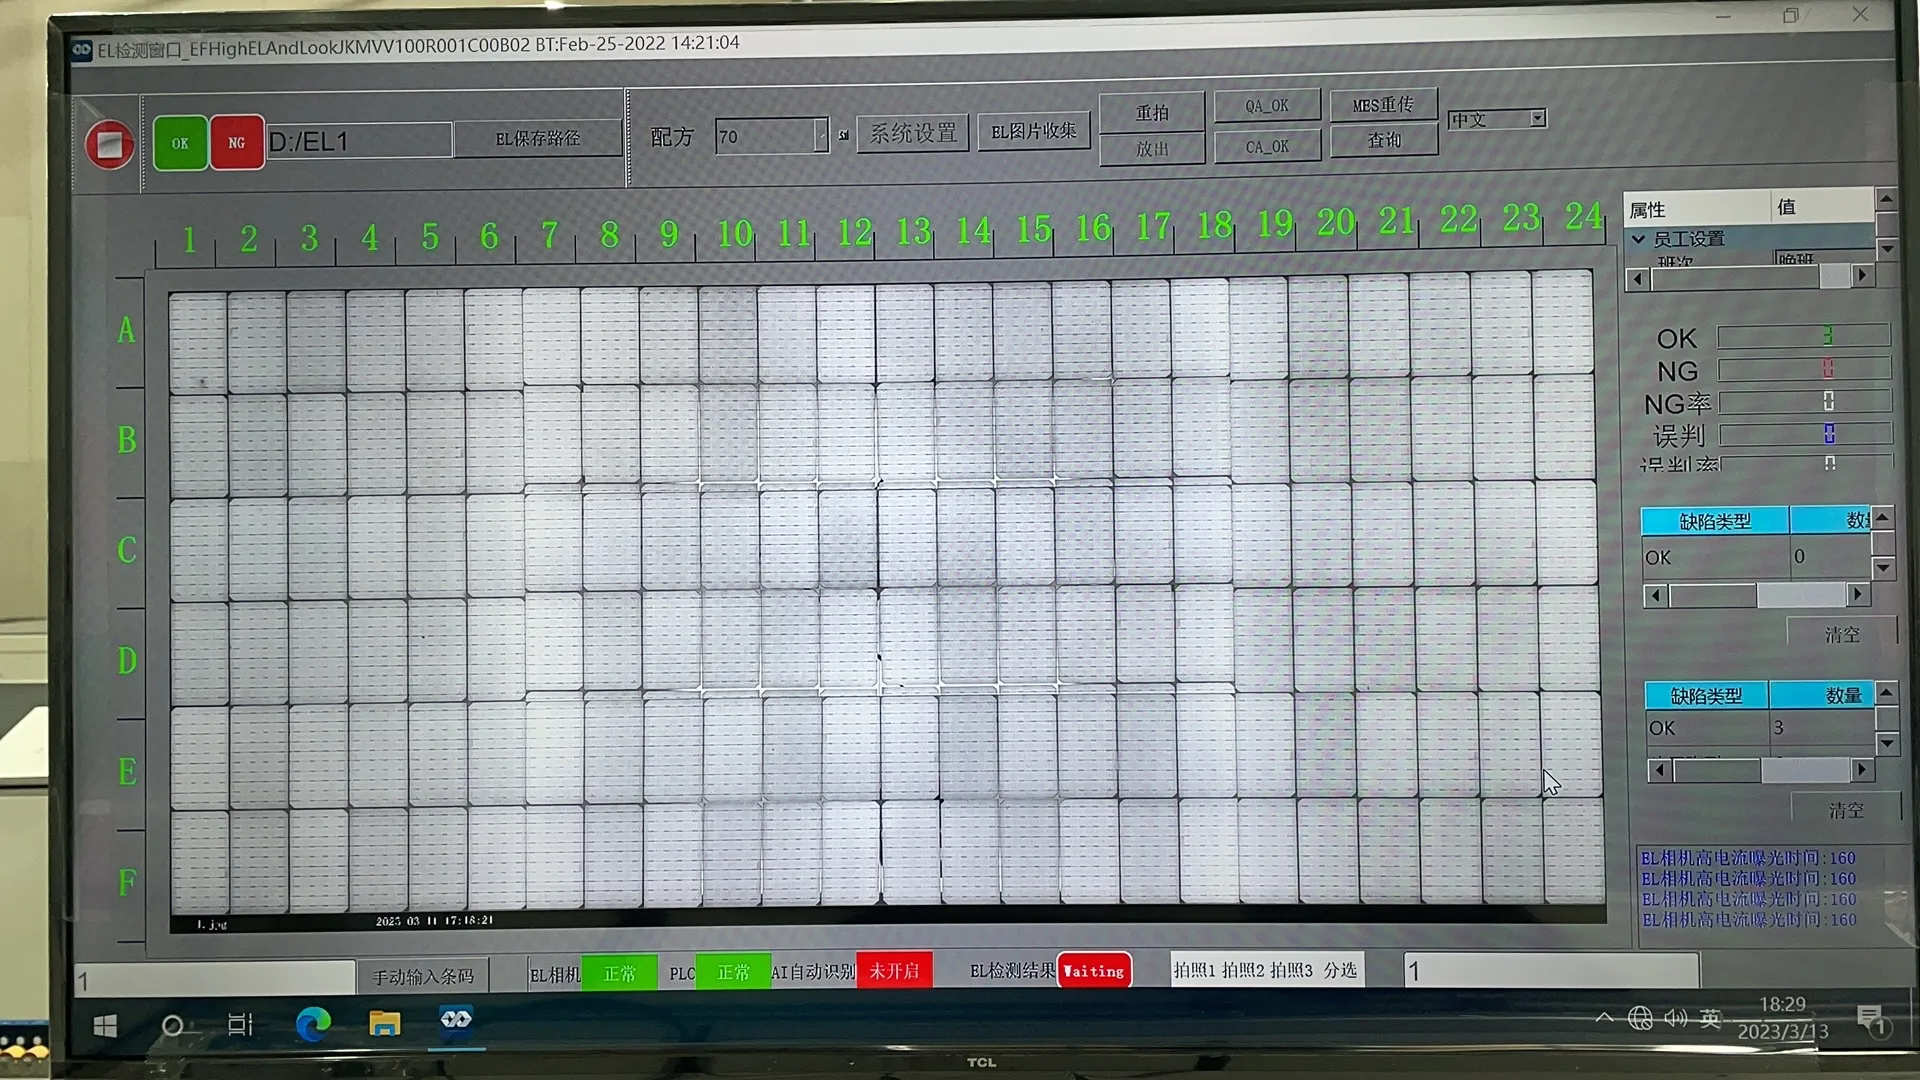
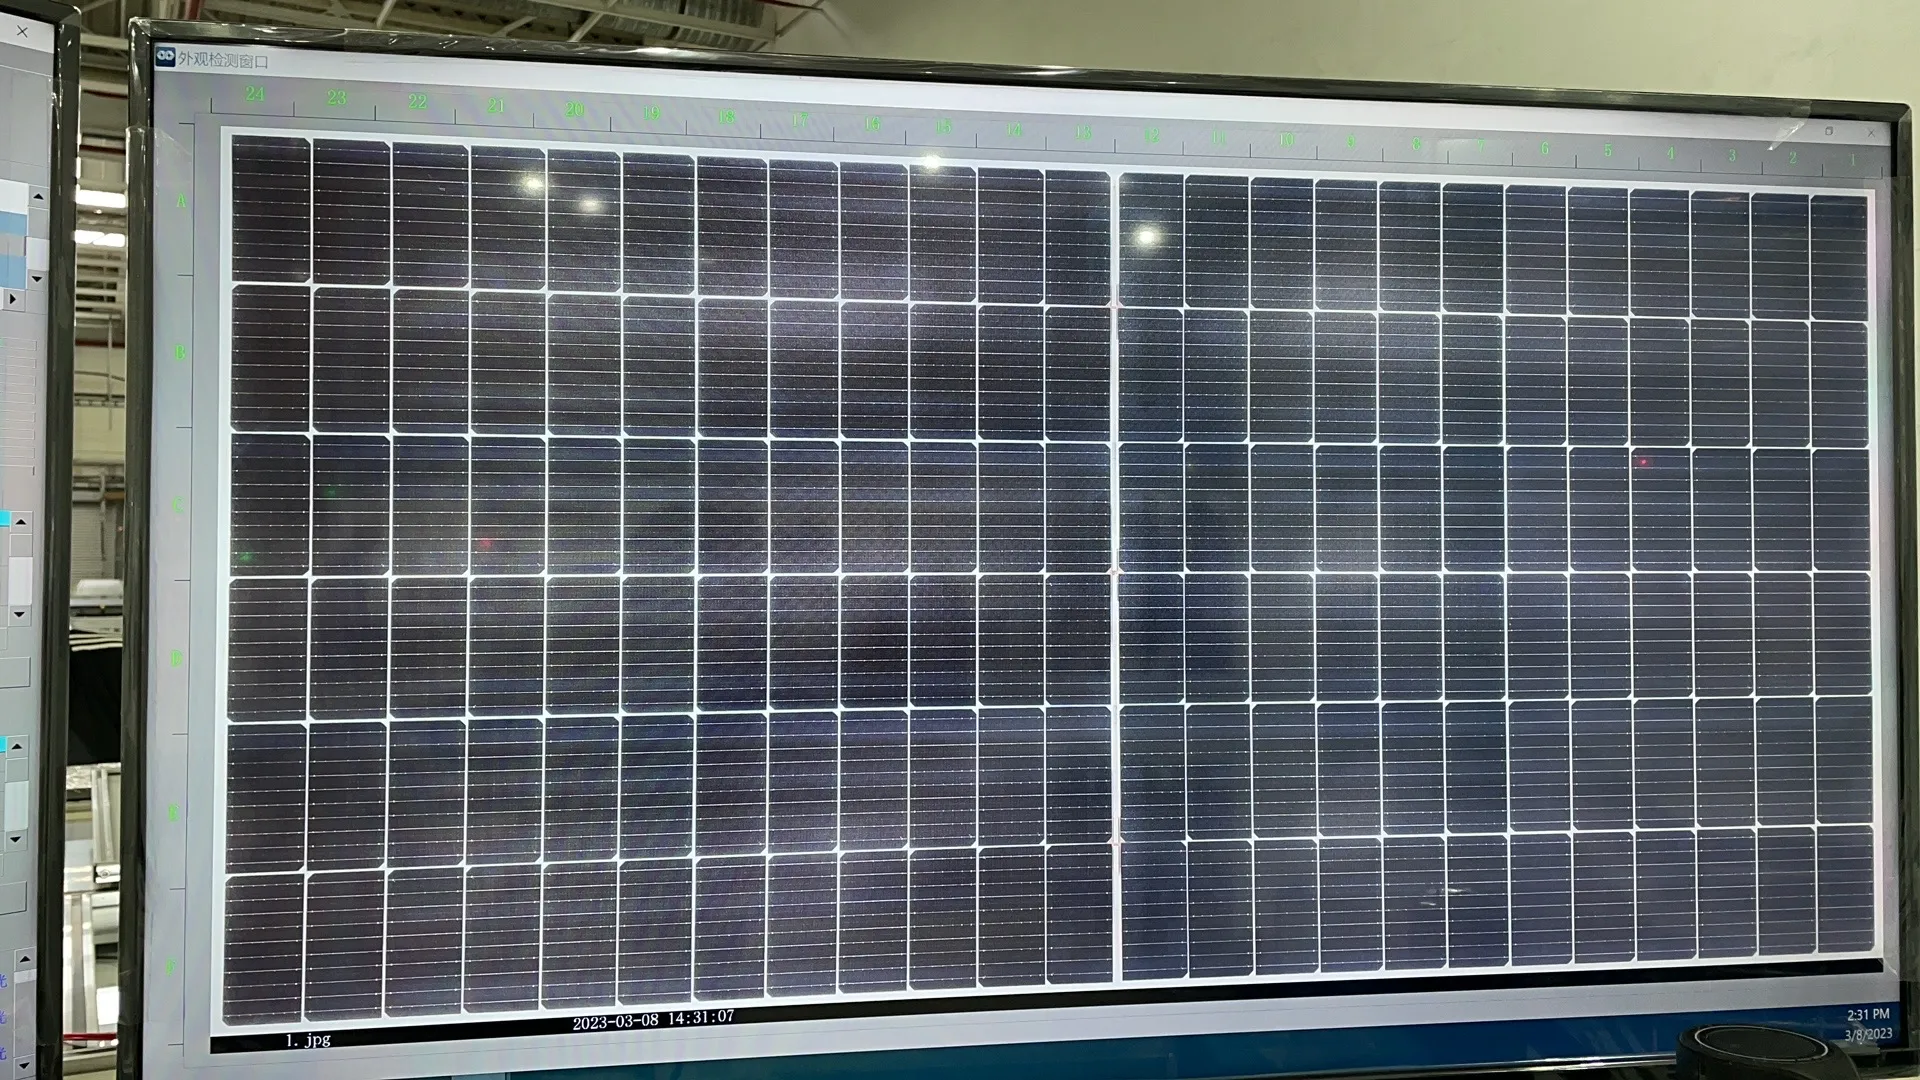
آلة توصيل الأوتوماتيكية اختبار EL.
هذه هي آخر فرصة عملية لإصلاح العديد من عيوب الإنتاج. يتحقق المشغلون أو أنظمة الفحص الأوتوماتيكية من مشاكل مثل:
خلايا متشققة
خيوط غير محاذاة
أشرطة مفقودة
وصلات توصيل كهربائي ضعيفة
مواضع إخراج غير صحيحة
تلوث داخل الوحدة
مغلف مجعد أو مزاح
وضع غير صحيح للطبقة الخلفية
يفحص فاحص EL قبل التصفيح الحالة الكهربائية لدائرة الخلايا الكاملة قبل إغلاقها بشكل دائم.
التصفيح لا رجعة فيه عمليًا. إذا تم العثور على عيب بعد التصفيح، تكون تكلفة الإصلاح أعلى بكثير، وفي كثير من الحالات يجب التخلص من الوحدة بأكملها.
10. آلة تصفيح الألواح الشمسية
نافذة العملية هي 140–150°C أثناء ترابط مادة التغليف، والوصفة هي سلسلة من مراحل التفريغ، ومنحنى التسخين، والضغط، والثبات بدلاً من إعداد درجة حرارة واحدة.
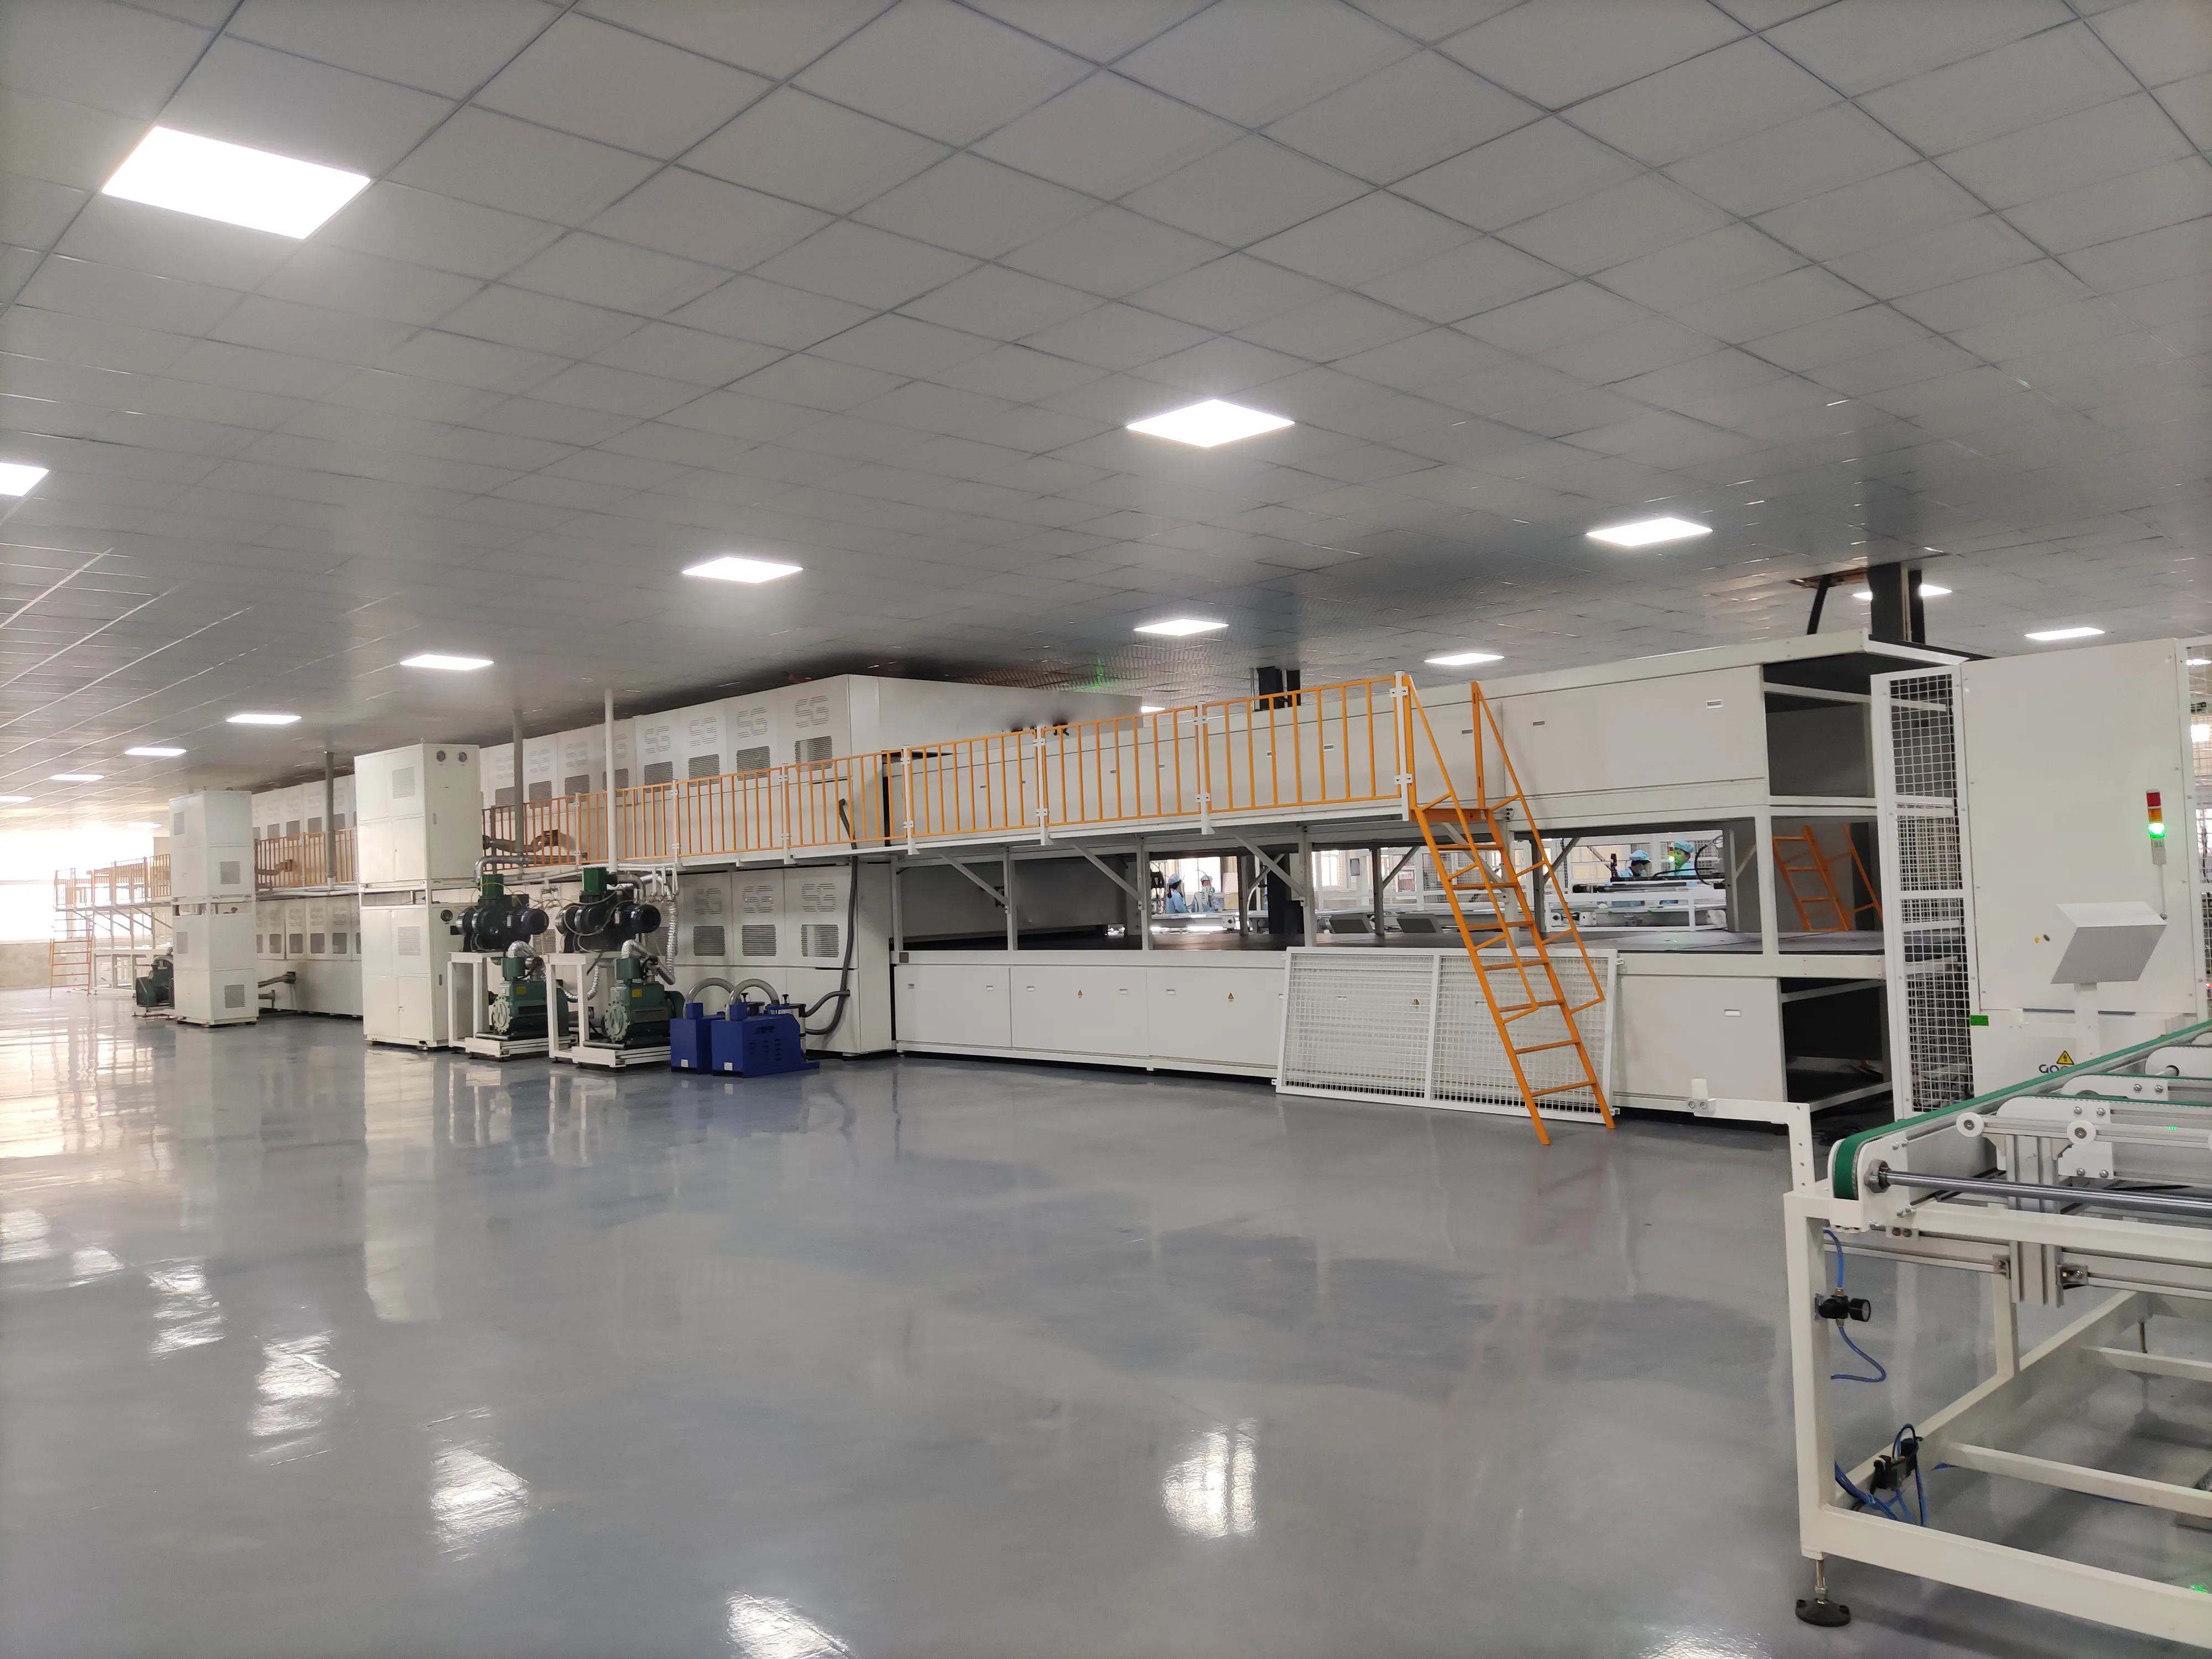
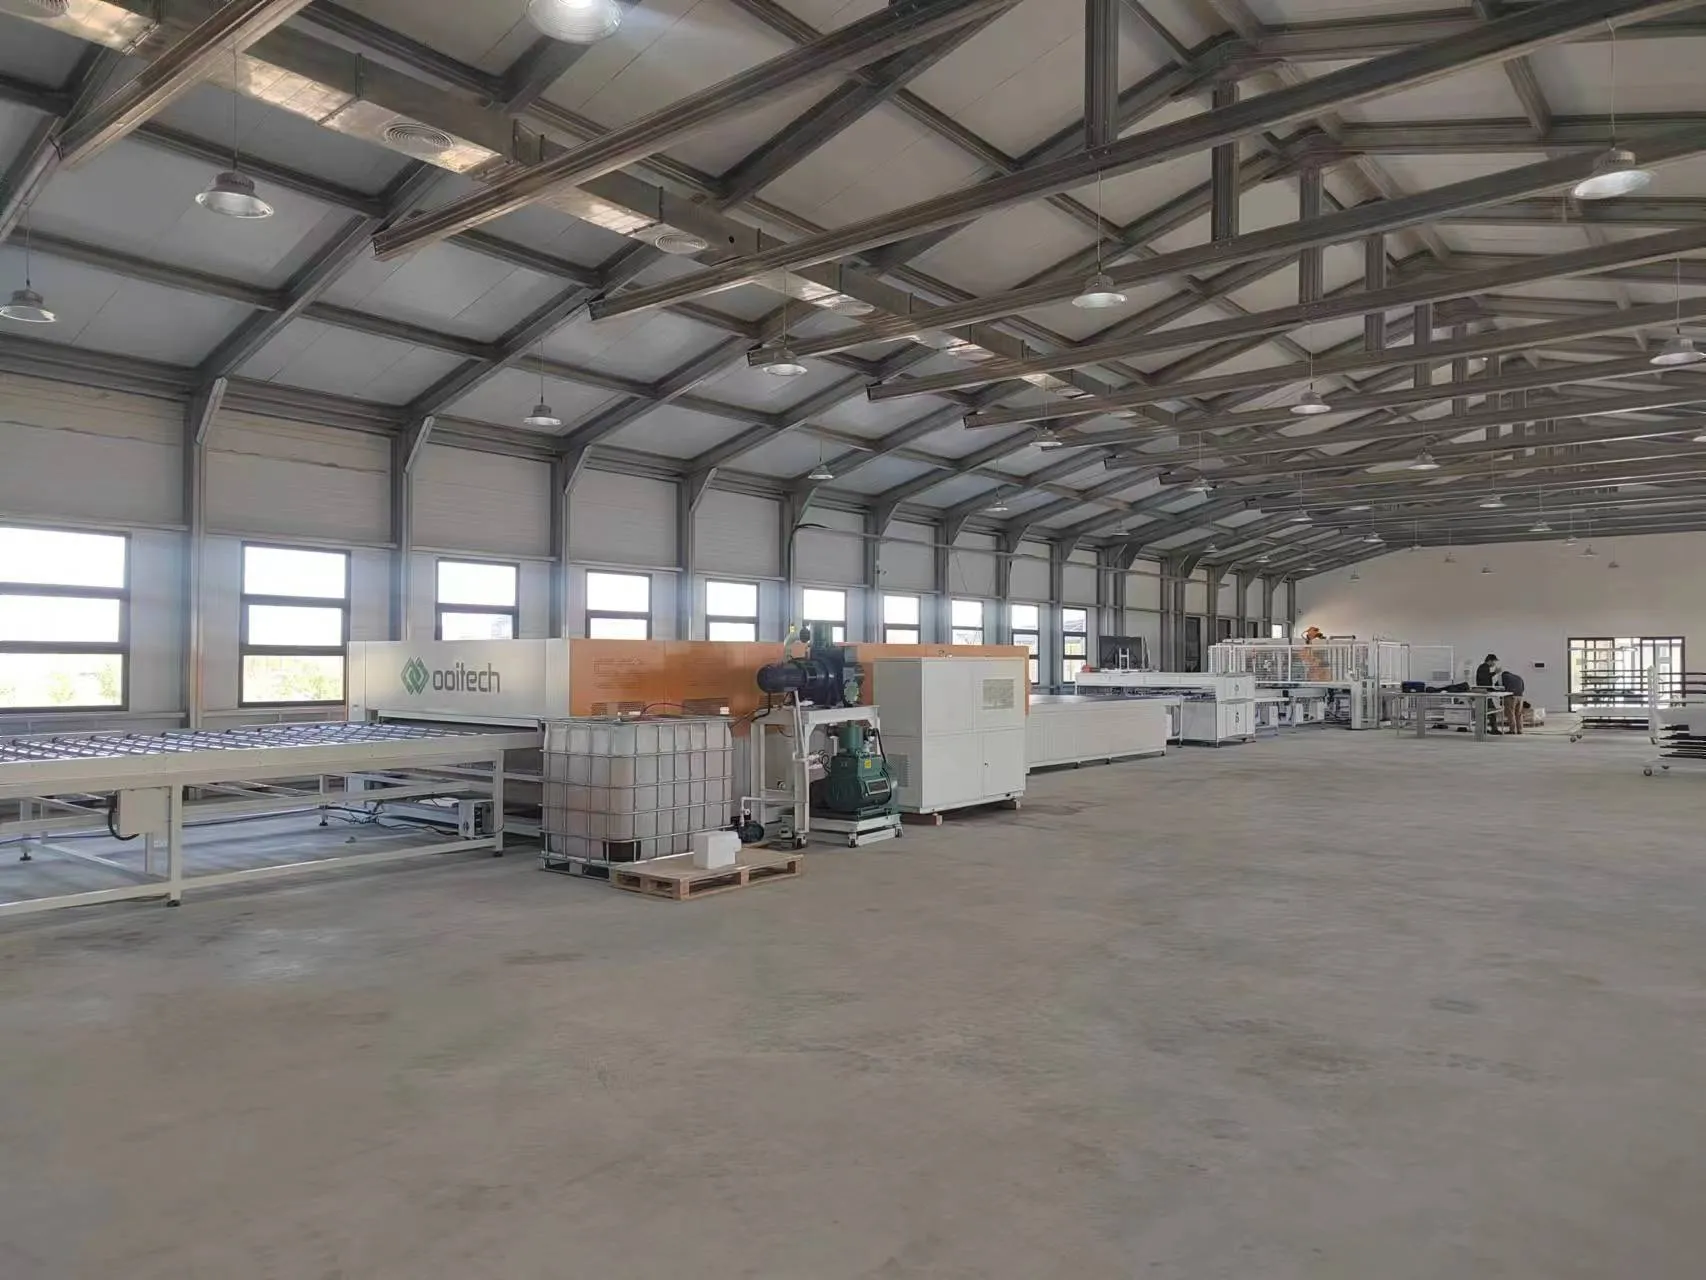
إن قبل التصفيح، يجب أن تجتاز الوحدة المجمعة الفحص البصري و آلة التصفيح
داخل جهاز التصفيح، يزيل الفراغ الهواء المحبوس من كومة الوحدة. ثم تعمل الحرارة والضغط على معالجة EVA أو POE، مما يربط جميع الطبقات معًا.
تعتمد وصفة التصفيح على:
نوع المادة المغلفة
حجم الوحدة
سمك الزجاج
هيكل زجاج-طبقة خلفية أو زجاج-زجاج
تقنية الخلية
متطلبات مورد المواد
قد تستغرق دورة التصفيح النموذجية حوالي 10 إلى 20 دقيقة، على الرغم من أن الوقت الفعلي يختلف حسب المواد والمعدات.
غالبًا ما يكون جهاز التصفيح أبطأ عملية رئيسية في خط الإنتاج. لذلك قد يحتاج المصنع إلى عدة أجهزة تصفيح تعمل بالتوازي.
هذه نقطة مهمة عند حساب الطاقة الإنتاجية. لن يؤدي تركيب آلات لحام أسرع إلى زيادة إنتاج الوحدة النهائية إذا كان قسم التصفيح لا يمكنه معالجة الألواح بنفس المعدل.
تؤثر جودة التصفيح مباشرة على الالتصاق والعزل الكهربائي ومقاومة الرطوبة والعمر المتوقع للوحدة.
11. معدات التشذيب والفحص بعد التصفيح
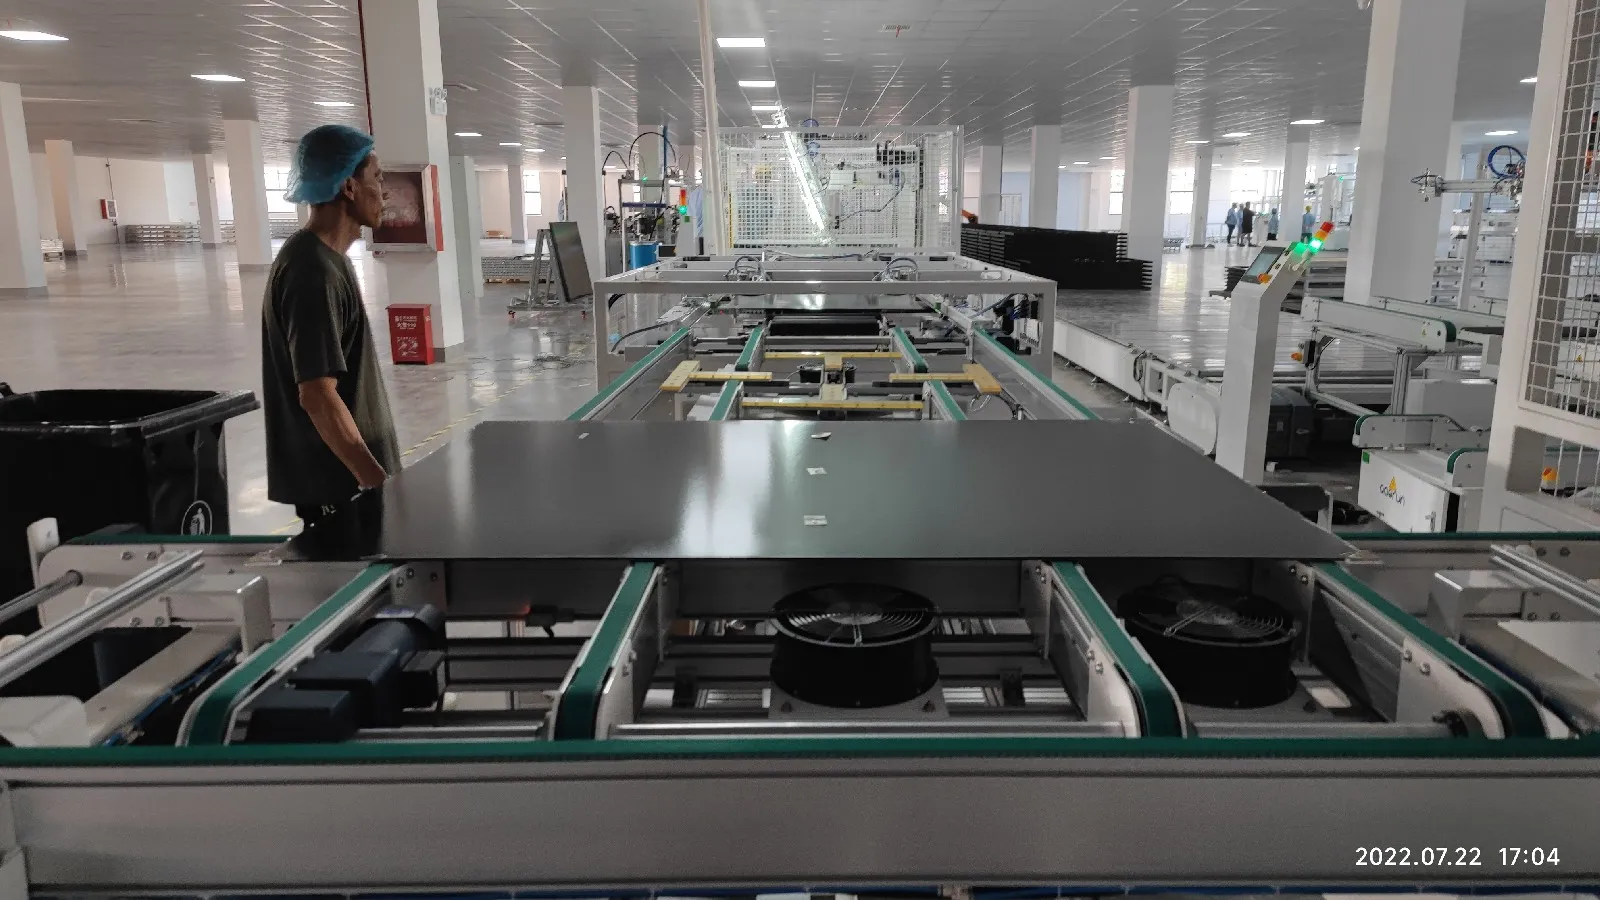
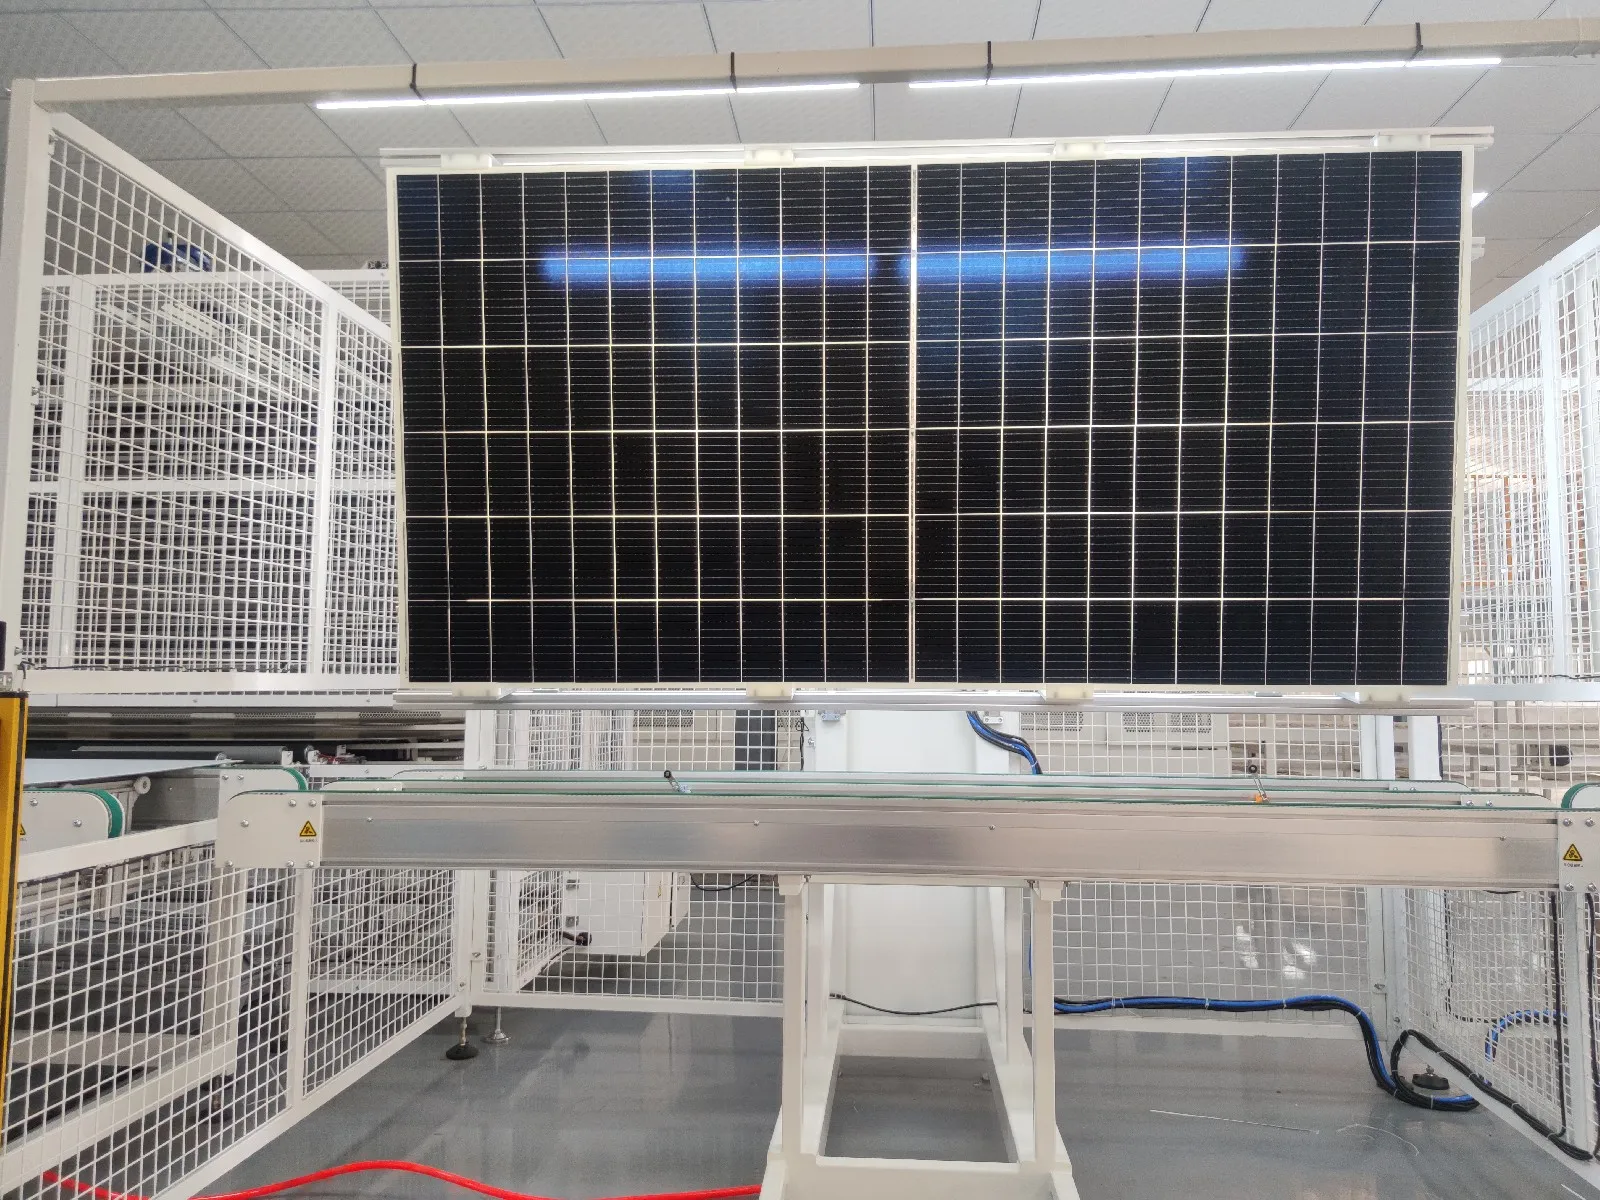
بعد التصفيح، تبقى مواد EVA أو POE أو الطبقة الخلفية الزائدة حول حواف الوحدة. يجب إزالة هذه المواد قبل التأطير.
في خط صغير، قد يقوم المشغلون بتشذيب الحواف يدويًا. يستخدم الخط التلقائي عالي السعة عادةً آلة تشذيب الحواف.
يتم أيضًا فحص الوحدة المصفّحة بحثًا عن:
فقاعات الهواء
التفكك الطبقي
فيضان المادة المغلفة
خدوش
تلف الزجاج
حركة الخلية
إزاحة السلسلة
تلوث داخل الطبقة المصفّحة
تسهل وحدات التقليب التلقائية فحص جانبي الوحدة دون الاعتماد على الرفع اليدوي.
12. آلة لصق الإطار والتأطير
تُحفظ دقة التأطير عند ±1 mm مع فرق قطري داخل ±1.5 mm، على نطاق عمل حتى 2,000 × 1,100 × 50 mm؛ ولصق الإطار يعمل بشوط يصل إلى 2,500 mm.
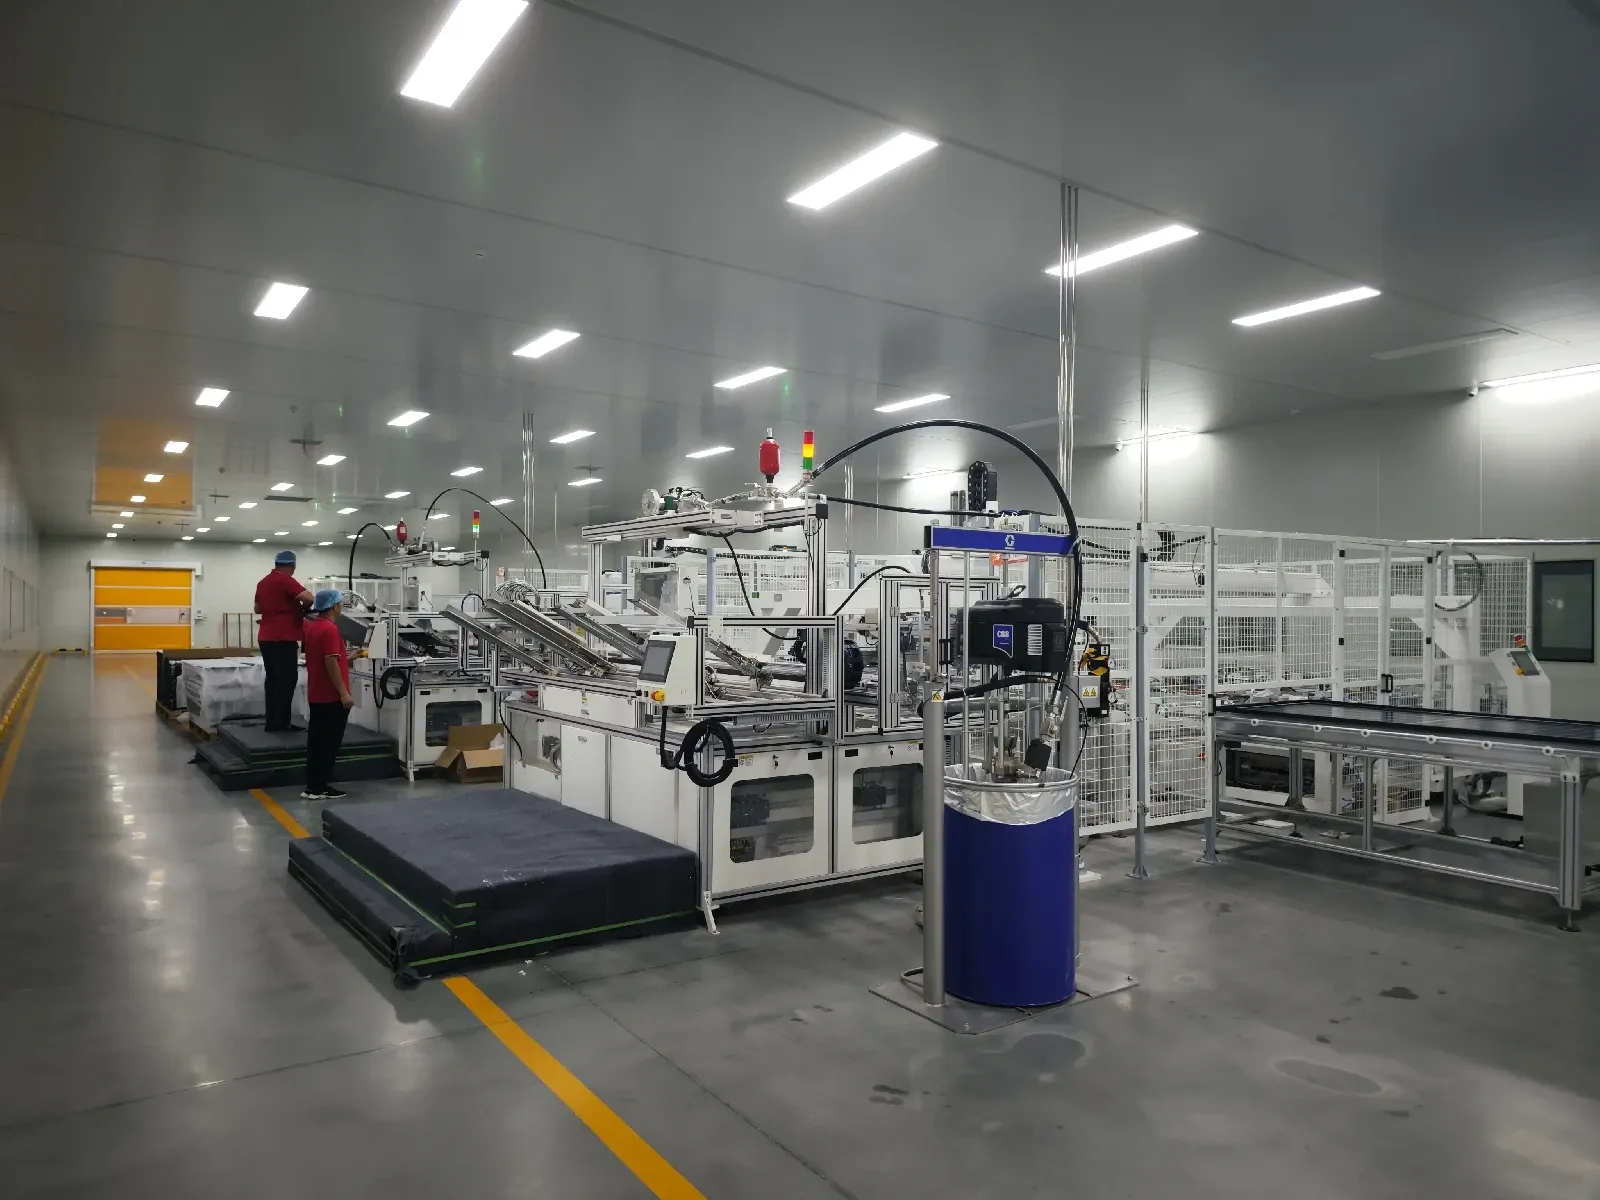

تغلق الزجاج ومادة التغليف والخلايا الشمسية والطبقة الخلفية—أو الزجاج الخلفي—في هيكل واحد متين. معظم الألواح الشمسية التقليدية تستخدم إطاراً من الألومنيوم، يُركب بواسطةآلة التأطير
قد يشمل قسم التأطير:
آلة لصق الإطارات الأوتوماتيكية
نظام تحميل إطارات الألومنيوم
معدات إدخال المفاتيح الزاوية
آلة تجميع الإطارات
آلة تأطير هوائية أو هيدروليكية
معدات ثقب الإطارات
يتم تطبيق مادة مانعة للتسرب داخل مقاطع الألومنيوم قبل ضغط أقسام الإطار الأربعة حول الوحدة المصفحة.
يجب أن يكون الإطار النهائي مربعًا وآمنًا ومغلقًا بشكل صحيح. تشمل عيوب التأطير الشائعة الزوايا غير المحكمة، وعدم كفاية مانع التسرب، وزيادة مانع التسرب، والخدوش، وأبعاد الإطار غير الصحيحة.
قد لا تتطلب الوحدات الزجاجية-الزجاجية بدون إطار هذه العملية، اعتمادًا على تصميم المنتج.
13. آلات تركيب صندوق التوصيل
لحام صندوق التوصيل يعمل بدورة 16 ثانية أو أقل عند تموضع CCD بدقة ±0.1 mm، مع معدل مؤهل لقوة اللحام متوقع عند 100% أو قريباً منه.
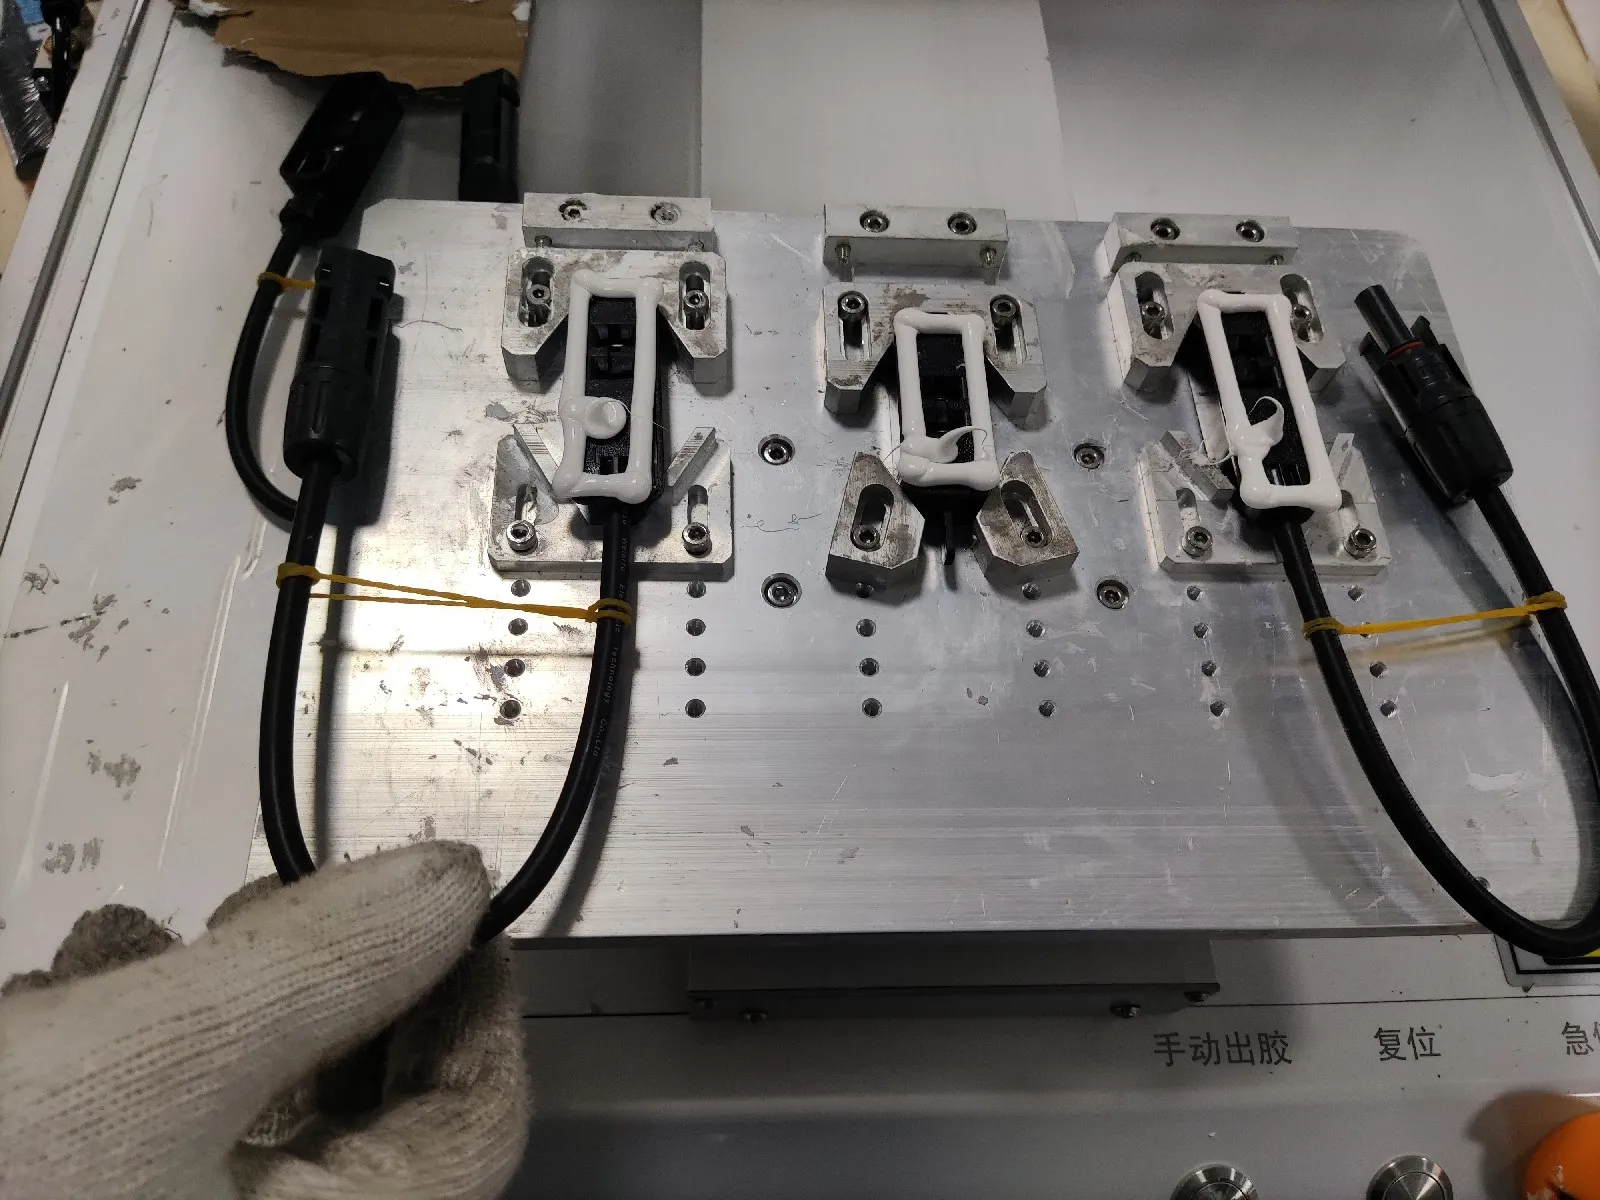
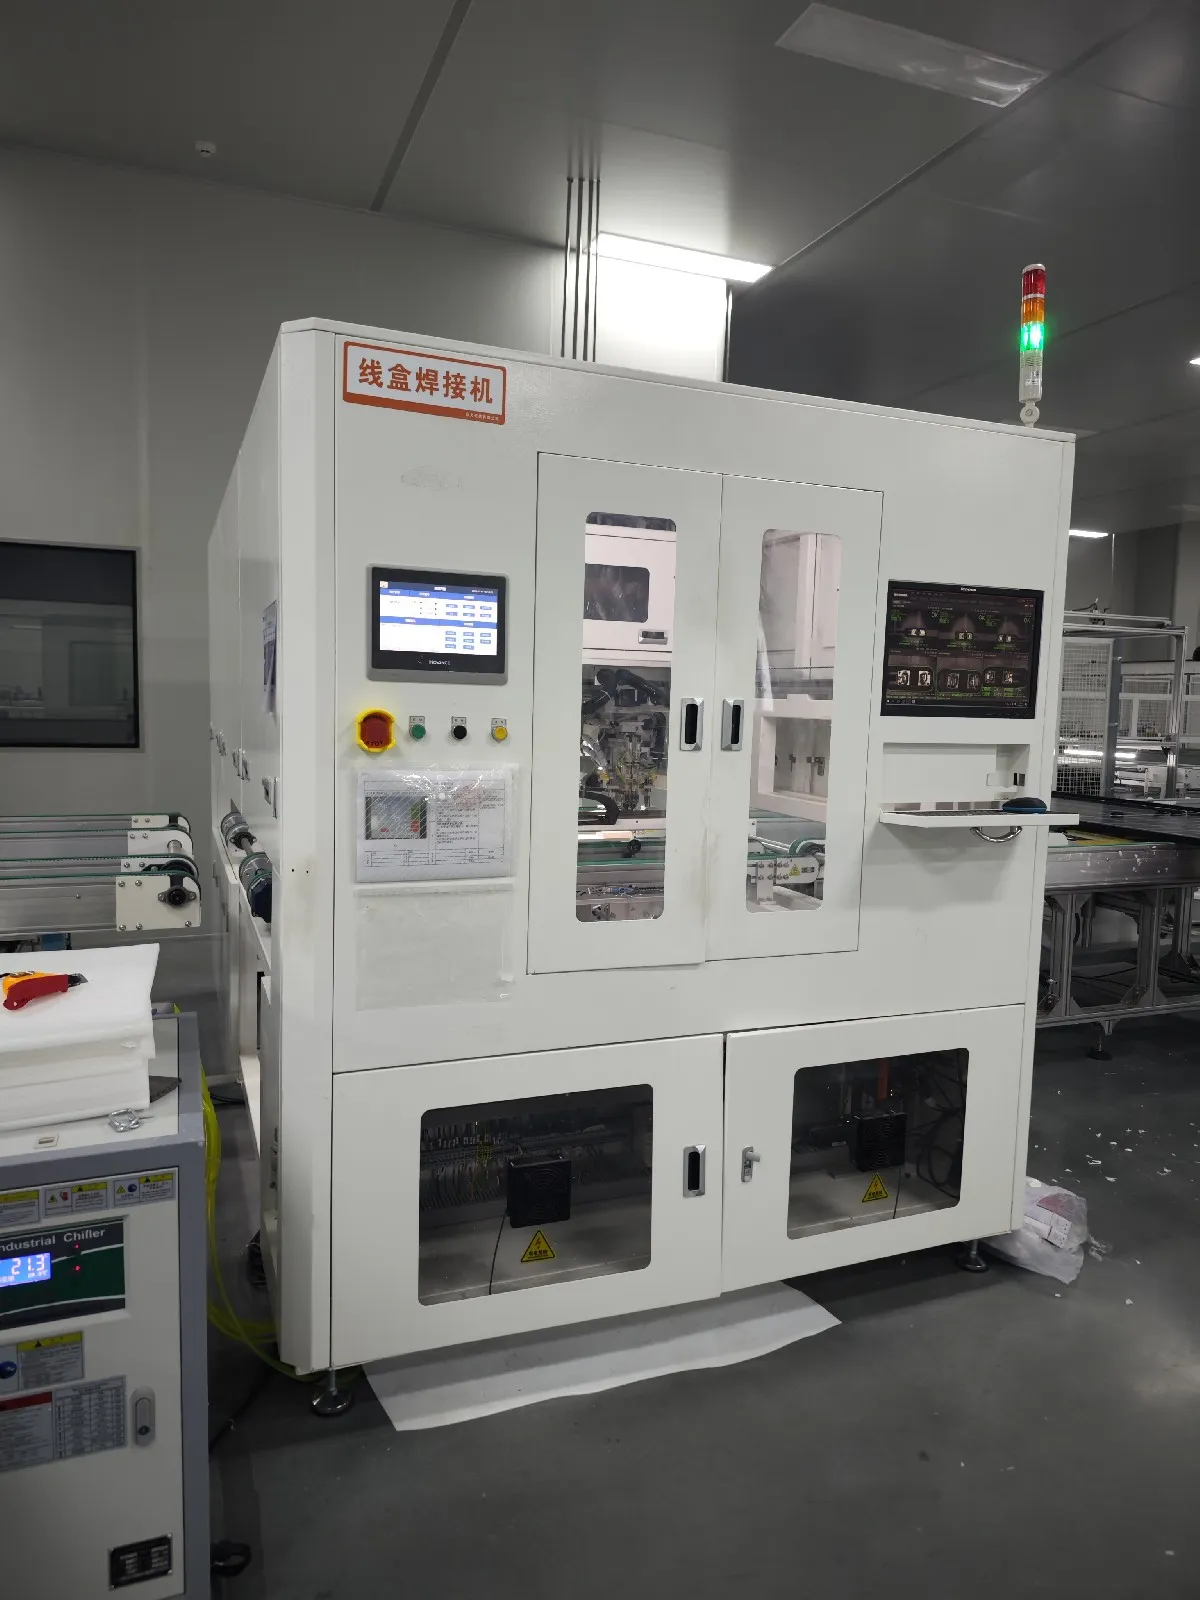
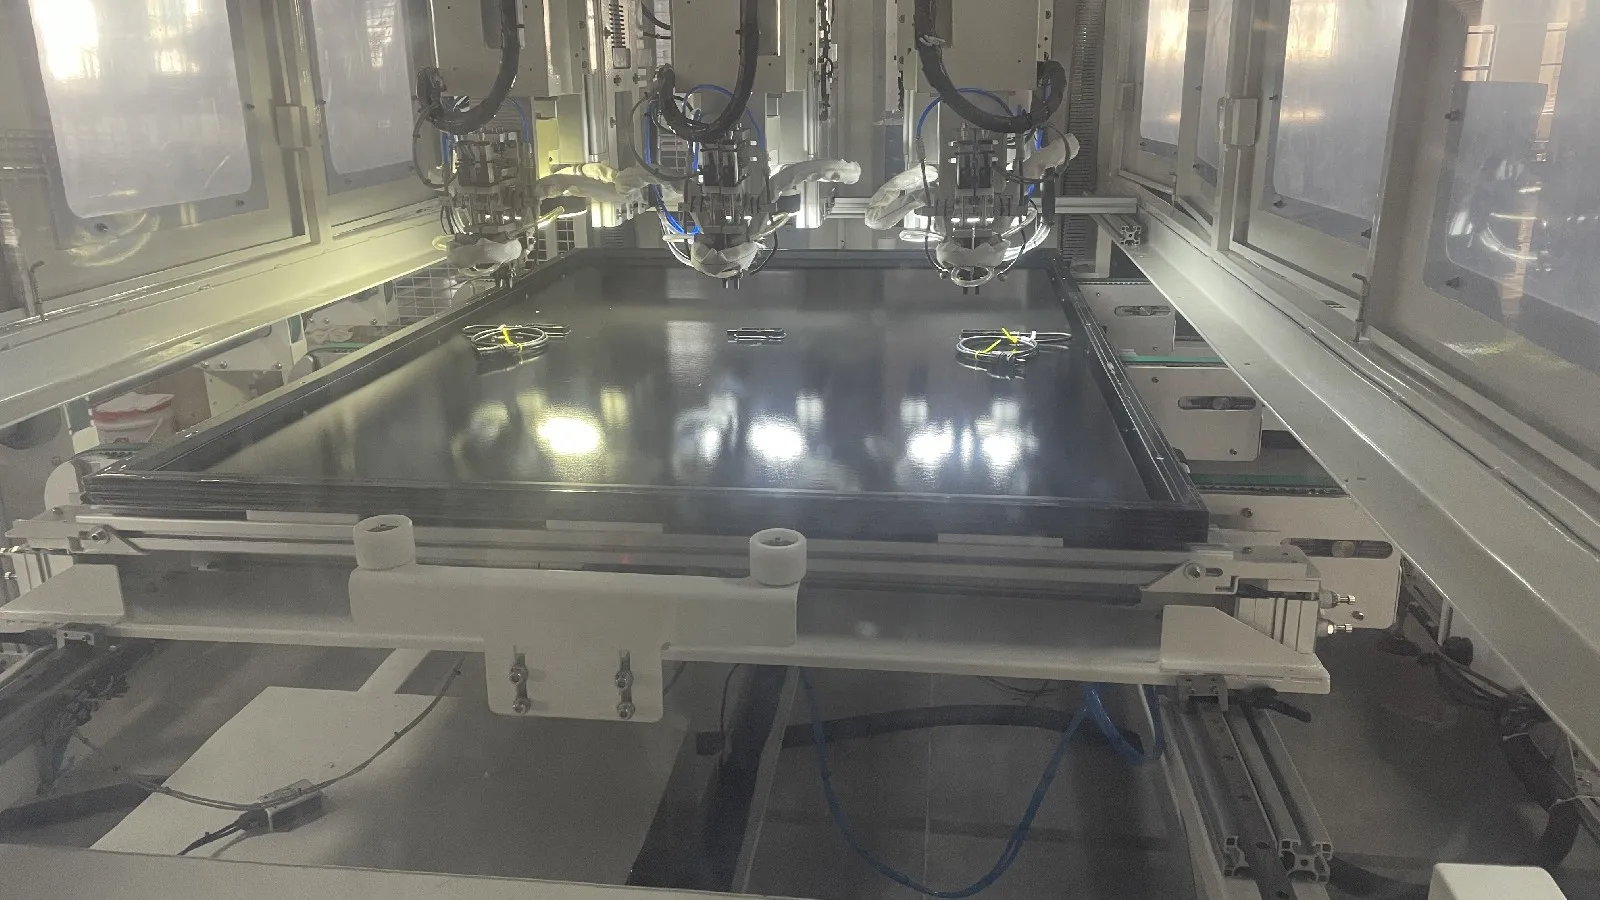
, لحماية حواف الزجاج وتوفير الدعم الميكانيكي أثناء النقل والتركيب. صندوق التوصيل يجمع الخرج الكهربائي من دائرة الخلايا ويوفر الاتصال بين الوحدة والنظام الكهروضوئي الخارجي. يُثبت على.
قد تشمل عملية صندوق التوصيل:
تحديد موضع صندوق التوصيل
توزيع السيليكون أو المادة اللاصقة
لحام الشريط الخارجي
لحام الأطراف الأوتوماتيكي
تعبئة غراء AB
التغليف بالراتنج
فحص الكابلات والموصلات
تقوم آلة لحام صندوق التوصيل بتوصيل الأشرطة الخارجية للوحدة بأطراف صندوق التوصيل. ثم تقوم آلة التوزيع أو التغليف بتطبيق مادة مانعة للتسرب أو مادة حشو لحماية التوصيلات الكهربائية من الرطوبة والحركة والتآكل.
يجب أن تحصل المادة اللاصقة ومواد التغليف على وقت معالجة كافٍ قبل الاختبار النهائي والتعبئة.
14. جهاز اختبار EL النهائي
EL النهائي عادةً هو الأعلى دقة بين الفحصين، بأربع كاميرات بدقة 5,440 × 3,648 بكسل ودقة تصوير حوالي 0.5 mm لكل بكسل على آلة حالية.
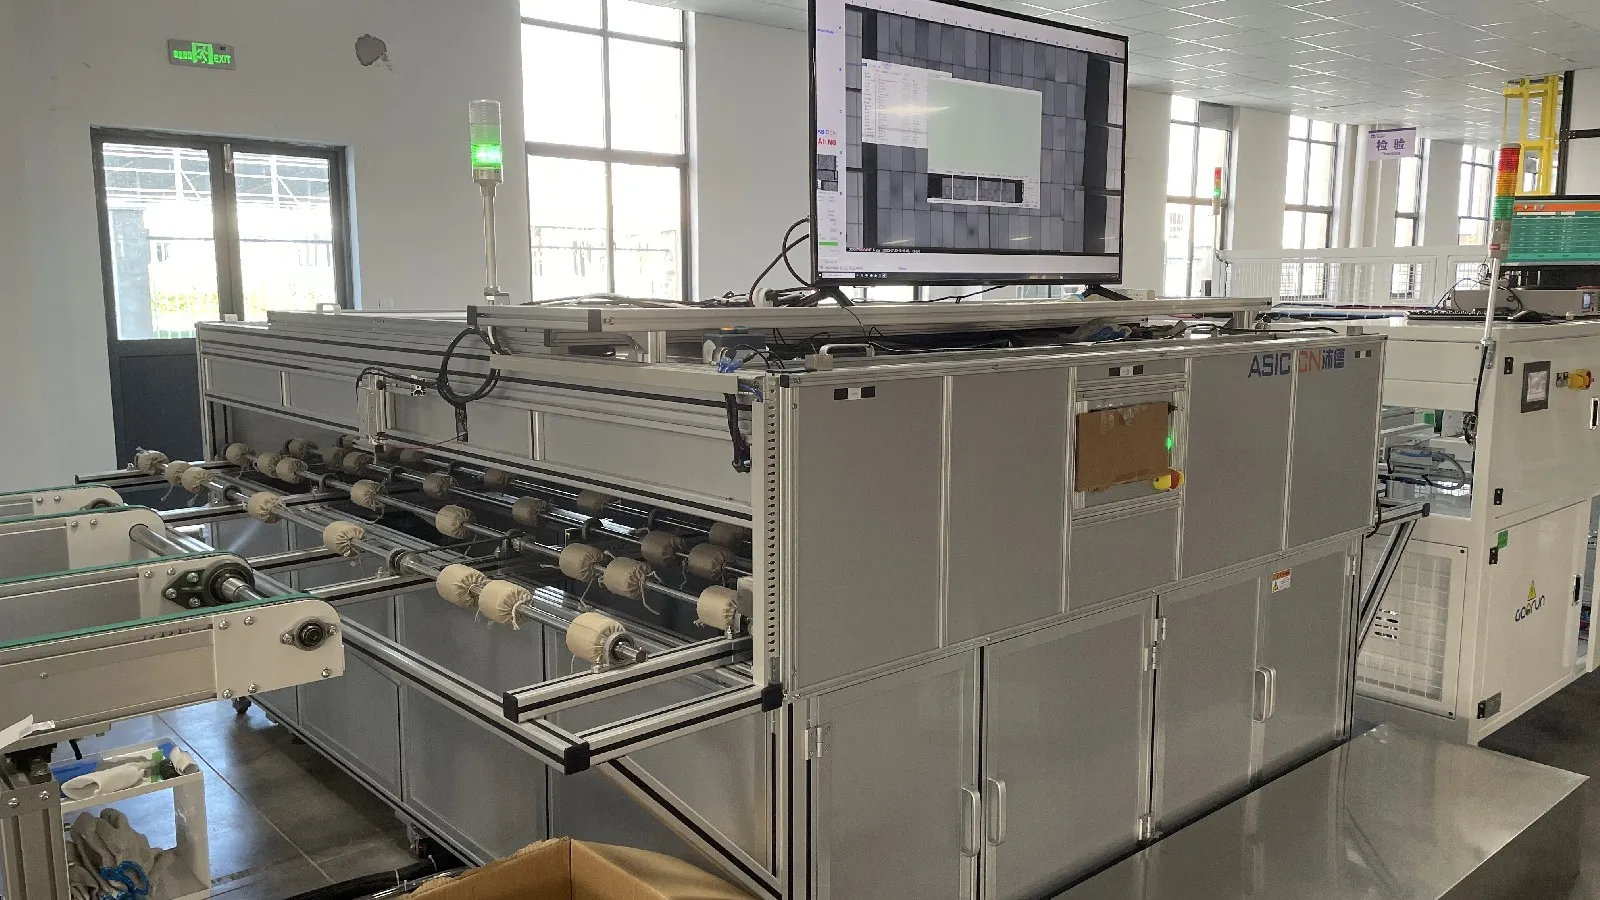
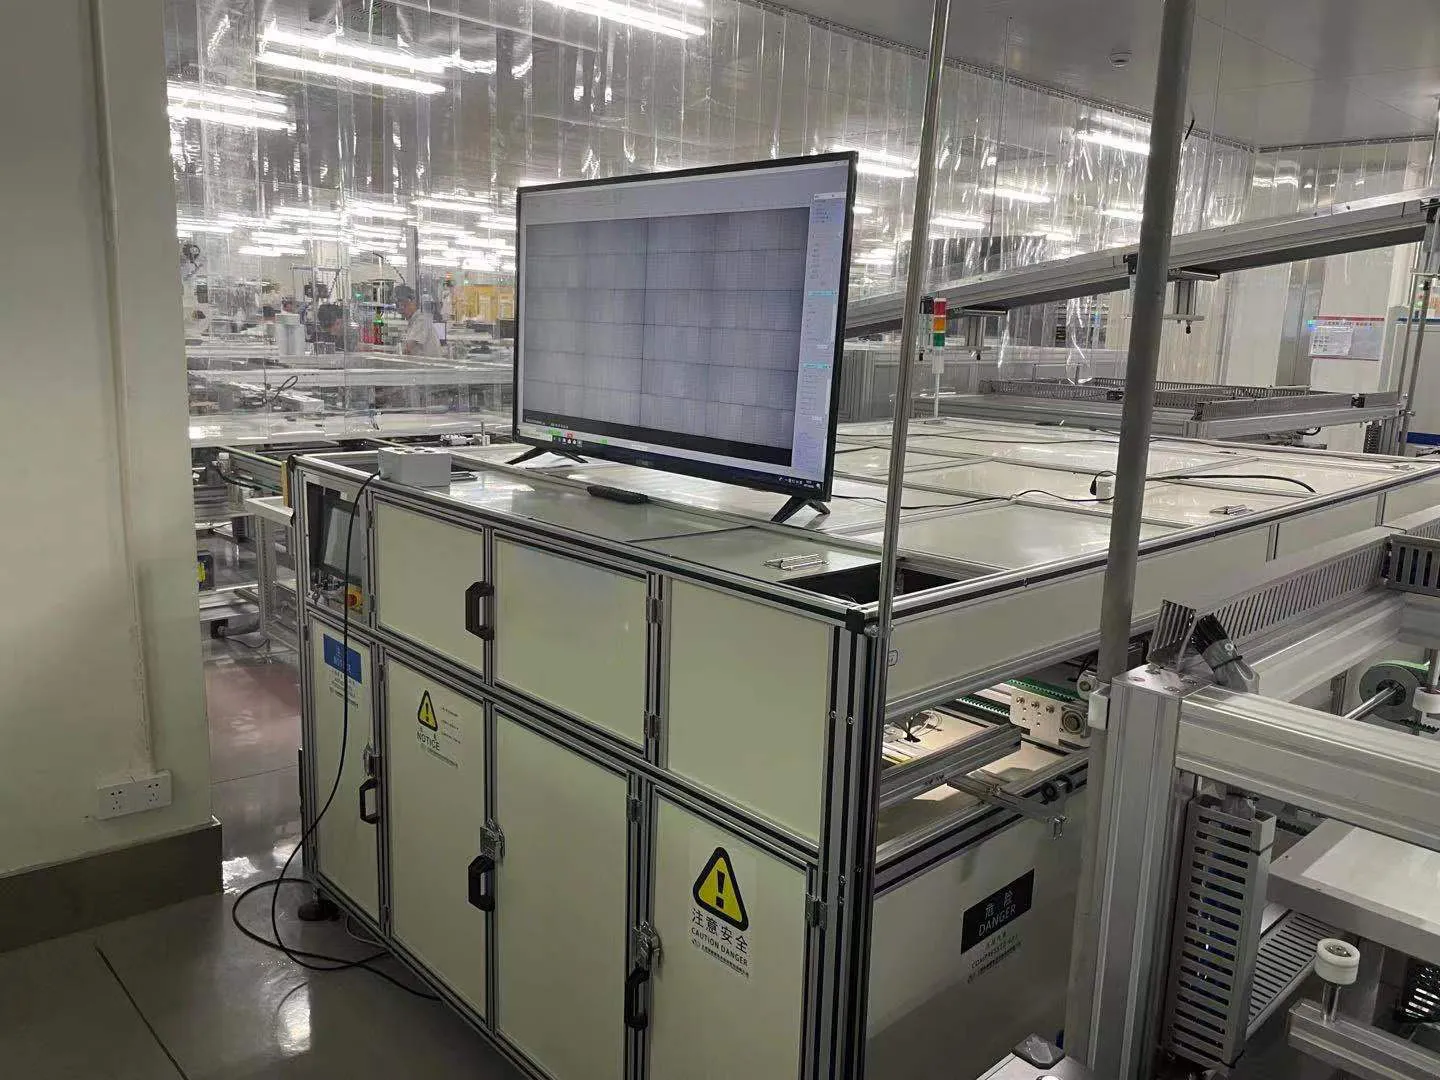
عادةً ما يتم إجراء اختبار EL ثانٍ بعد التصفيح أو التجميع النهائي للوحدة.
هذا الاختبار ضروري لأن الشقوق الدقيقة الجديدة قد تظهر أثناء التصفيح أو القص أو التأطير أو التعامل مع المواد.
يمكن لصورة EL النهائية أن تكشف عن:
شقوق دقيقة في الخلايا
خلايا مكسورة
أصابع مفصولة
لحامات ضعيفة
قضبان توصيل مكسورة
مناطق غير نشطة كهربائيًا
انقطاعات في السلاسل
يمكن لبرامج تحليل الصور التلقائية المساعدة في تصنيف العيوب، لكن لا يزال المصنع بحاجة إلى معايير قبول واضحة. يجب أن يحدد النظام العيوب المقبولة، والتي تتطلب إعادة العمل، والتي تؤدي إلى الرفض.
15. جهاز محاكاة الشمس واختبار I-V
يُصنَّف محاكي الشمس بناءً على مطابقة الطيف، حيث تقع نافذة فئة A+ بين 0.875 و1.125، وعلى الإشعاعية من 200 إلى 1,200 W/m² وزمن دورة حوالي 25 ثانية.
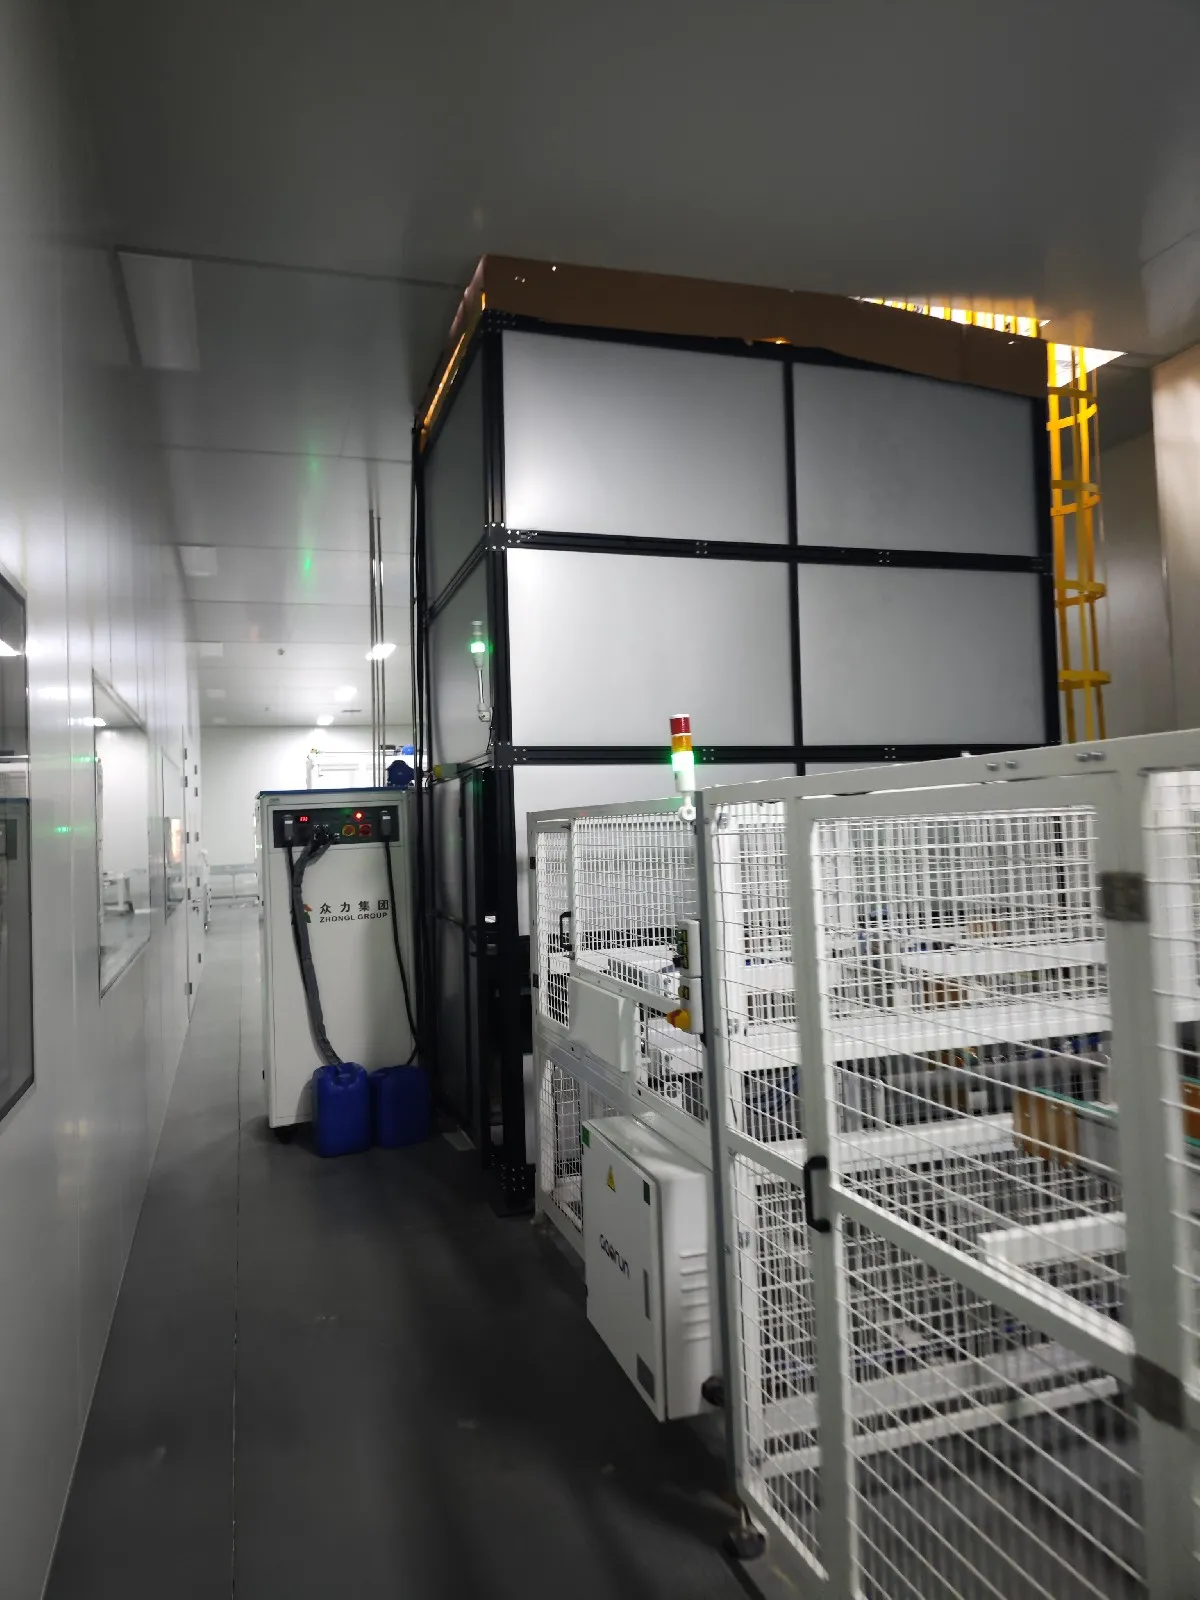
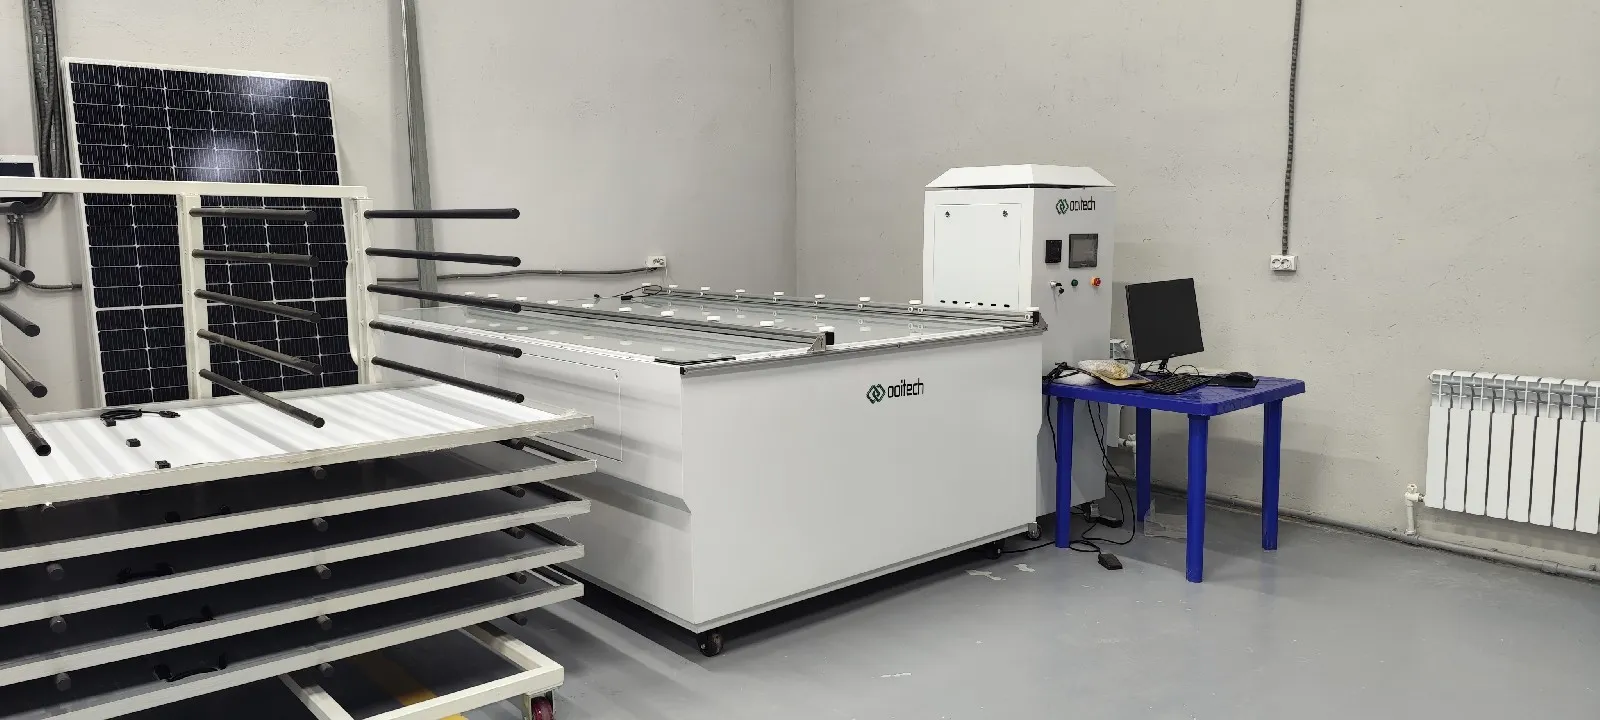
إن آلة لحام صندوق التوصيلمحاكي شمسي
يسجل جهاز الاختبار المعلمات بما في ذلك:
القدرة القصوى
جهد الدائرة المفتوحة
تيار الدائرة القصيرة
جهد التشغيل
تيار التشغيل
عامل التعبئة
كفاءة الوحدة
منحنى I-V الكامل
تُستخدم الطاقة المقاسة لتصنيف اللوحة وإنشاء لوحة الاسم أو ملصق الإنتاج الخاص بها.
يجب أن يتمتع جهاز محاكاة الشمس بمطابقة طيفية مناسبة، وتوحيد إضاءة، واستقرار. كما يجب أن تتوافق سرعة اختباره مع الطاقة الإنتاجية لبقية الخط. وإلا، ستبدأ الألواح النهائية في التراكم أمام محطة الاختبار.
16. معدات اختبار السلامة
أجهزة اختبار Hi-pot والعزل تعمل من 0.1 kV إلى 10 kV مع قياس تيار التسرب بالمللي أمبير، واختبار استمرارية الأرض يطبّق 5–60 A قابلاً للبرمجة عبر نطاق يصل إلى الميلي أوم.
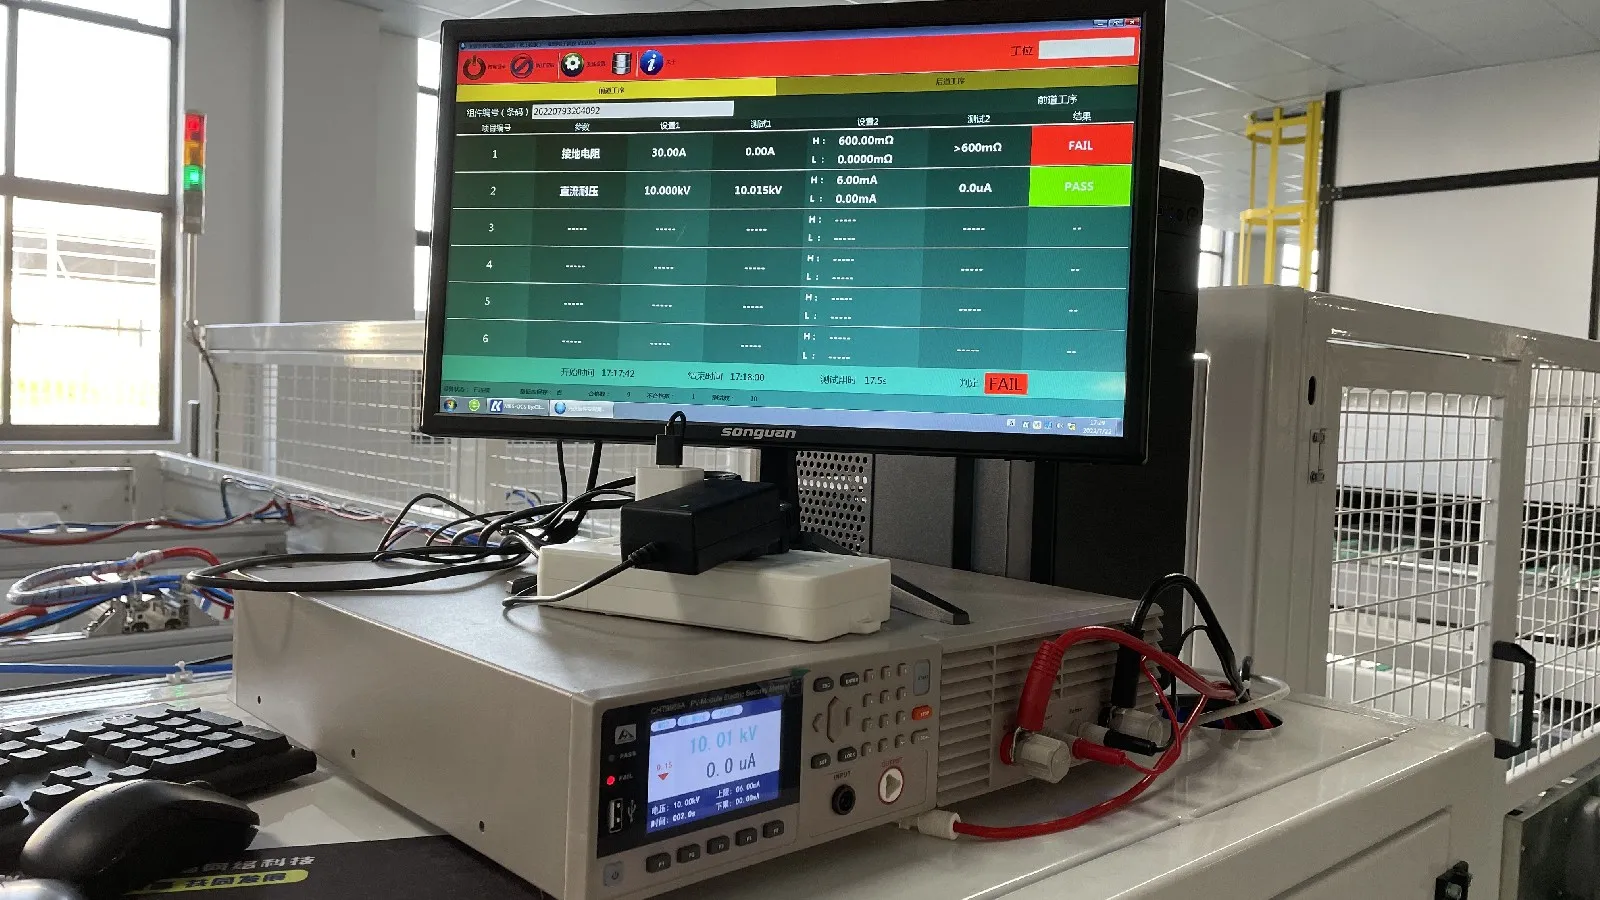
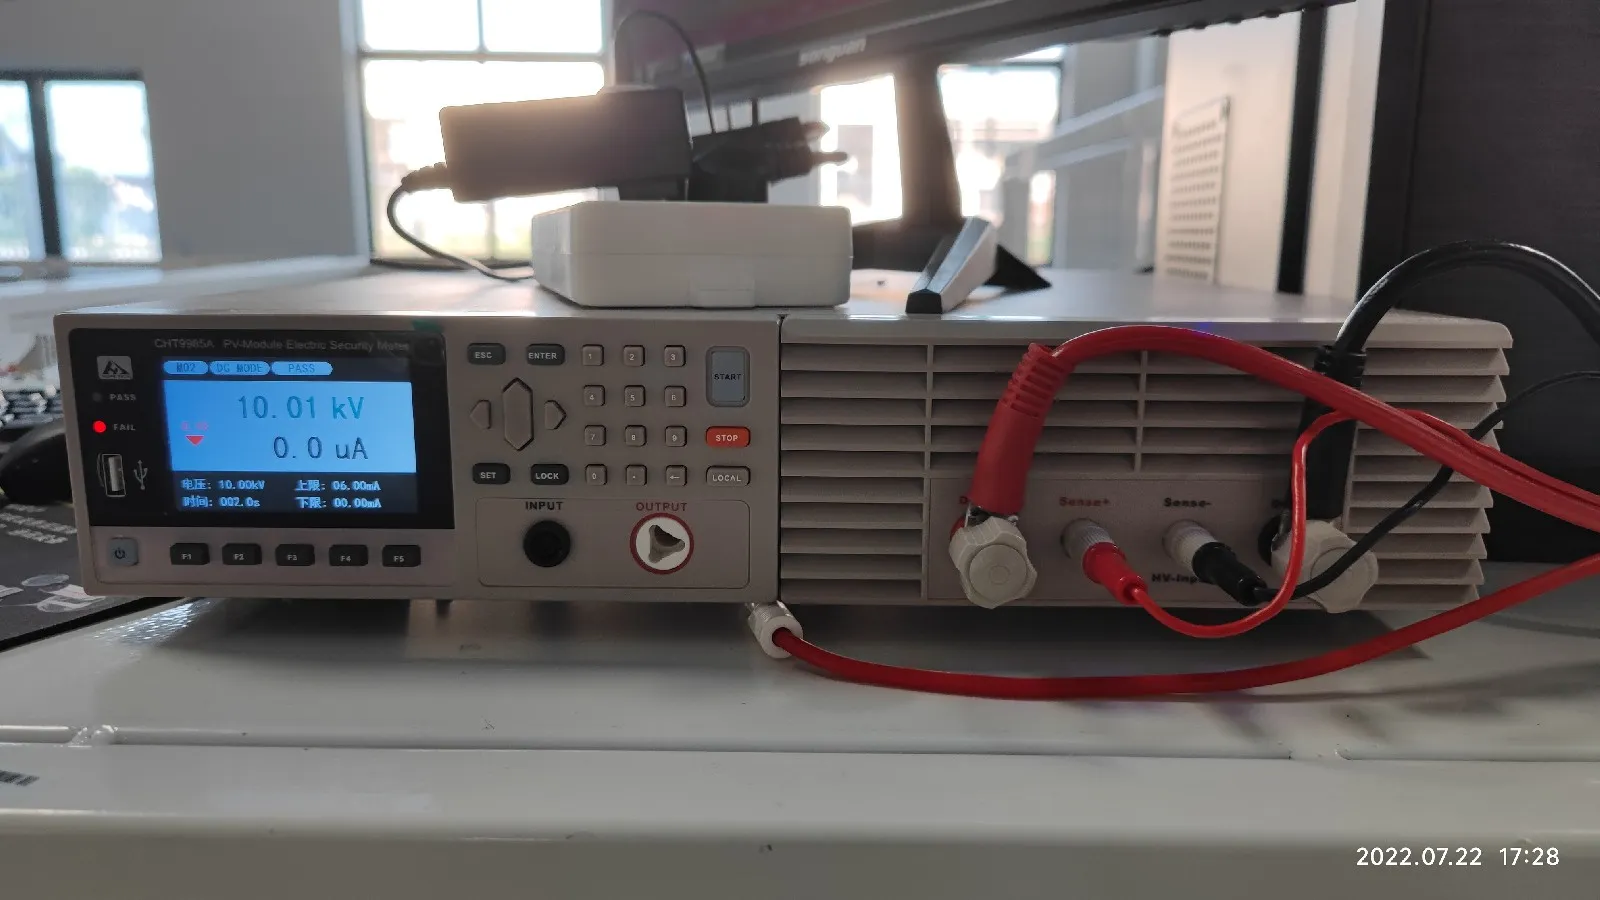
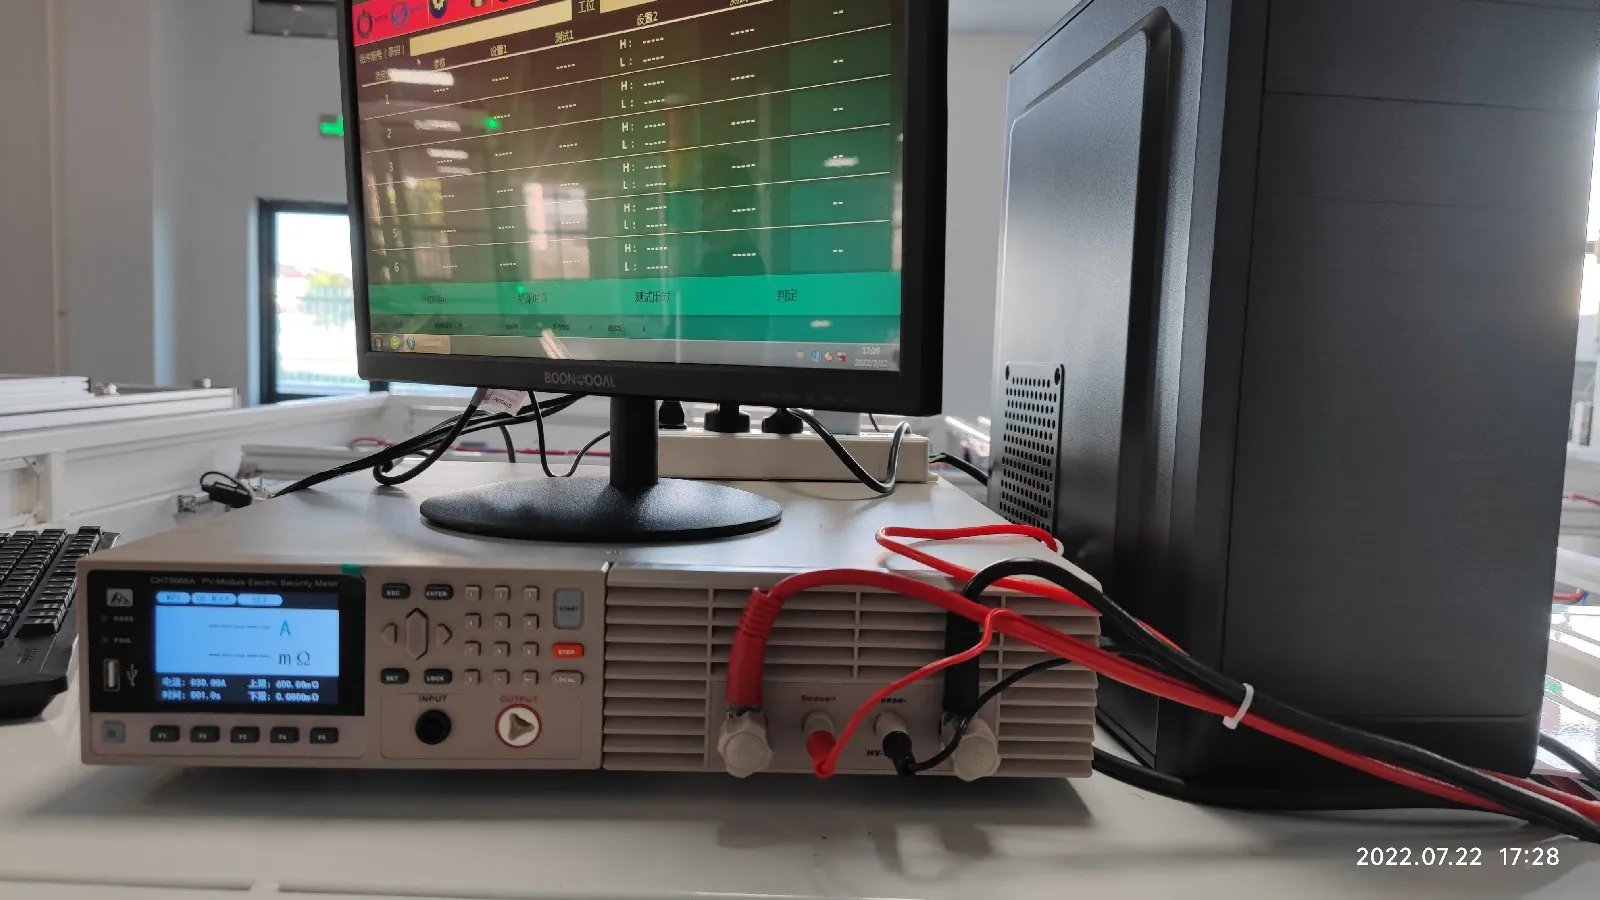
الإخراج الكهربائي هو جزء واحد فقط من مراقبة الجودة النهائية. يجب أن تكون اللوحة أيضًا آمنة كهربائيًا.
تشمل معدات اختبار السلامة الشائعة:
جهاز اختبار الجهد العالي
جهاز اختبار مقاومة العزل
جهاز اختبار استمرارية الأرض
جهاز اختبار تيار التسرب
يختبر اختبار الجهد العالي (hi-pot) تطبيق جهد عالي بين الدائرة الكهربائية الداخلية وإطار الوحدة للتحقق من سلامة العزل.
يقيس اختبار استمرارية التأريض التوصيل الكهربائي بين إطار الألومنيوم ونقاط التأريض الخاصة به. يتحقق اختبار العزل من أن الوحدة يمكن أن تعمل بأمان دون مسارات تسرب خطيرة.
هذه اختبارات إنتاج أساسية، وليست فحوصات جودة اختيارية.
17. خط وضع العلامات والفرز والتغليف
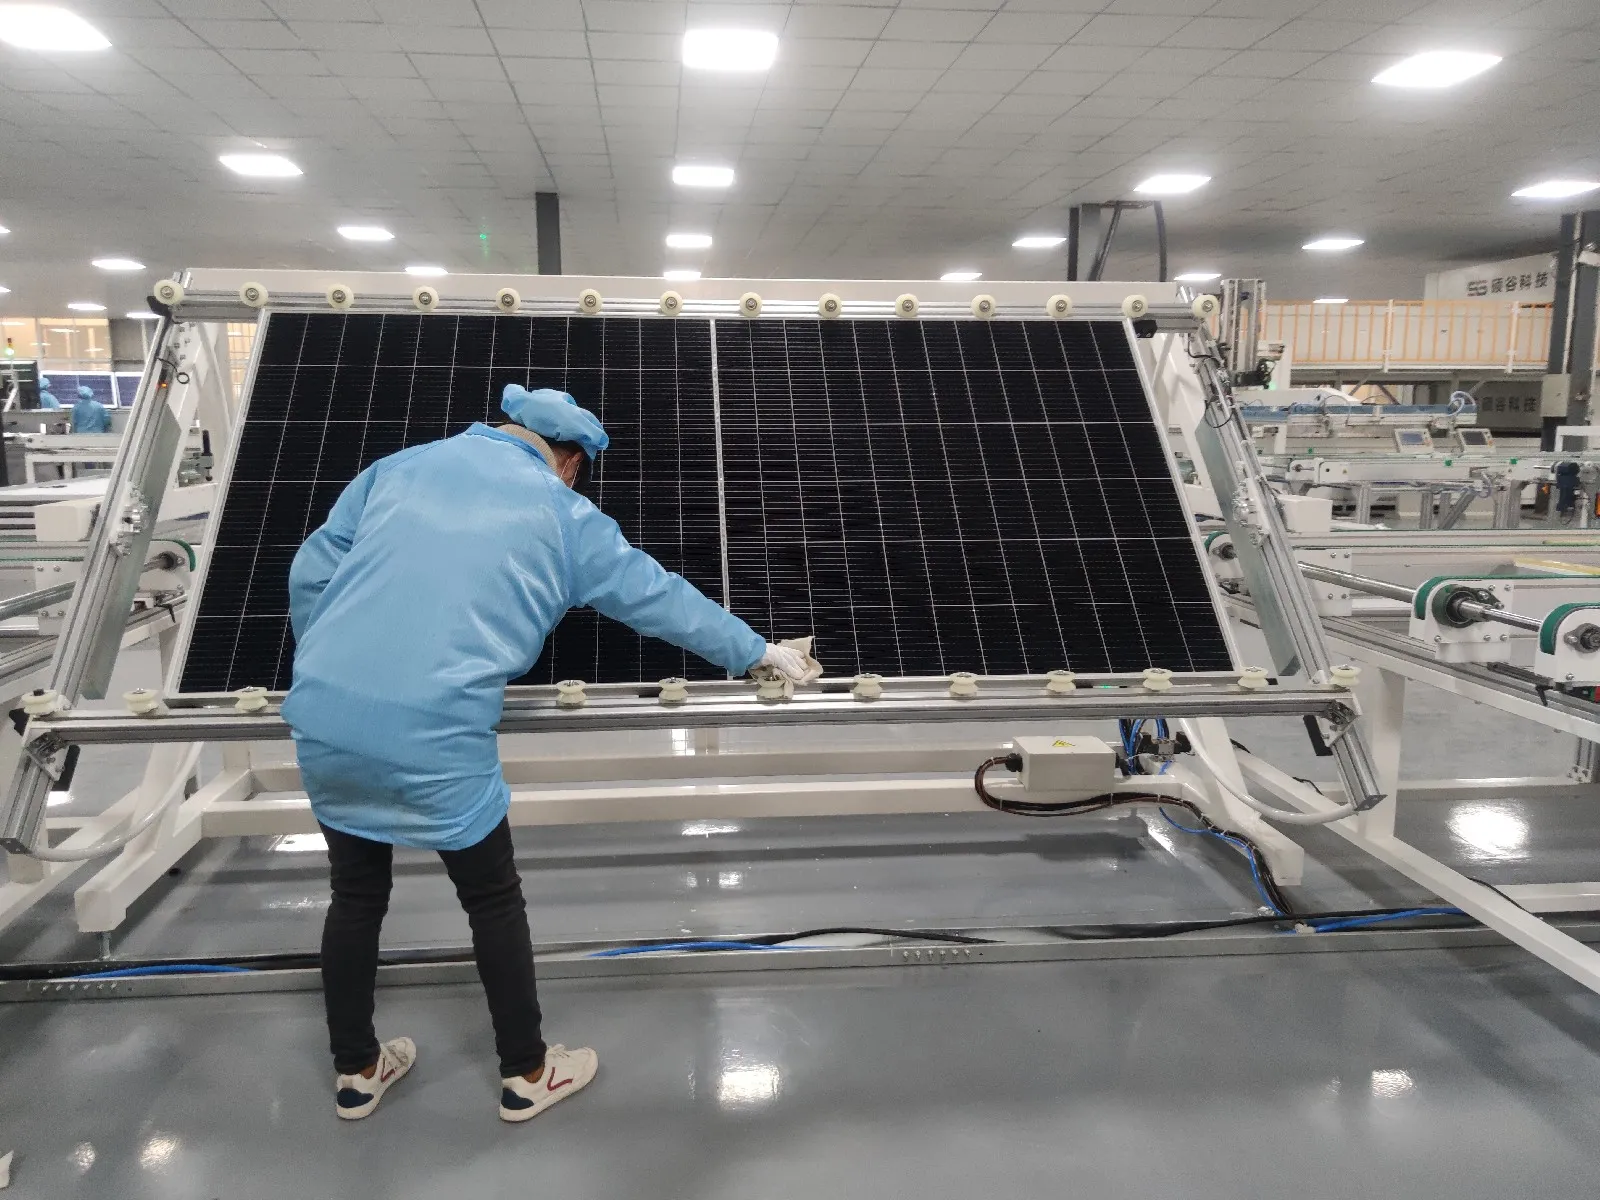
بعد اجتياز اللوحة للفحوصات الكهربائية والسلامة وEL والفحص البصري، يقوم المصنع بطباعة ملصق المنتج وتسجيل نتائج الاختبار النهائية.
عادةً ما يحصل كل وحدة على رقم تسلسلي فريد. على الخط الآلي، يمكن ربط هذا الرقم بنظام MES أو نظام التتبع.
يمكن للمصنع بعد ذلك تتبع الوحدة النهائية إلى معلومات مثل:
دفعة الخلايا الشمسية
بيانات إنتاج آلة اللحام
صور EL
محطة التجميع
وصفة آلة التصفيح
محطة التأطير
نتيجة اختبار I-V
نتيجة اختبار السلامة
تاريخ الإنتاج والوردية
يتم فرز الوحدات النهائية حسب فئة الطاقة، وتكديسها بمواد واقية وتغليفها للنقل.
قد يبدو التغليف عملية بسيطة، لكن التكديس غير الصحيح أو الحماية غير الكافية يمكن أن يتلف الوحدات الجيدة قبل وصولها إلى موقع المشروع.
شبه آلي أم آلي بالكامل؟
لا يحتاج مصنع الألواح الشمسية دائمًا إلى أتمتة كاملة.
الخطوط شبه الآلية غالبًا ما تكون مناسبة للمشاريع التجريبية والمصنعين الإقليميين والمصانع ذات القدرة المخططة المنخفضة. قد يتعامل المشغلون مع التوصيلات، وإعداد المواد، والتشذيب، وتركيب صندوق التوصيل، والفحص البصري يدويًا.
الخطوط الأوتوماتيكية بالكامل تضيف معالجة روبوتية، وناقلات أوتوماتيكية، وأنظمة فحص مدمجة، ومخازن إنتاج مؤقتة، وتتبعًا للبيانات. توفر إنتاجية أعلى وتحكمًا أكثر اتساقًا في العملية، لكنها تتطلب أيضًا قدرة صيانة أقوى وإدارة إنتاج أفضل.
يعتمد المستوى الصحيح من الأتمتة على:
الطاقة الإنتاجية السنوية المخطط لها
تصميم الوحدة
تقنية الخلية
الاستثمار المتاح
ظروف العمالة المحلية
متطلبات جودة المنتج
خطط التوسع المستقبلية
لا تختار كل آلة على حدة
الآلة الأكبر ليست دائمًا الأكثر أهمية، والآلة الأسرع لا تنشئ تلقائيًا خط إنتاج أسرع.
يجب موازنة القدرة عبر قطع الخلايا، واللحام، والتجميع، والتوصيل، والتصفيح، والتأطير، وتركيب صندوق التوصيل، والاختبار النهائي.
يحتاج المصنع أيضًا إلى أنظمة داعمة مثل:
ناقلات أوتوماتيكية
مخازن إنتاج مؤقتة
ضواغط هواء
أنظمة تفريغ
مبردات
تخزين المواد
برمجيات MES وتتبع البيانات
مساحة الصيانة
مناطق مراقبة الجودة
يجب تأكيد تصميم الوحدة قبل اختيار المعدات. قد لا يكون الخط المصمم لوحدات PERC التقليدية كاملة الخلايا مناسبًا لوحدات TOPCon كبيرة الحجم نصف الخلايا، أو وحدات HJT، أو خلايا BC، أو الألواح الزجاجية-الزجاجية الثقيلة دون تغيير عدة آلات.
لذلك يجب أن تبدأ خطة المصنع الواقعية بمواصفات الوحدة المستهدفة والطاقة الإنتاجية السنوية. وتأتي قائمة الآلات النهائية بعد ذلك.
رأينا بسيط: مصنع الطاقة الشمسية الموثوق ليس كومة من الآلات المثيرة للإعجاب، بل نظام إنتاج متوازن، ويمكن لشركة Ooitech توفير خطوط إنتاج ألواح شمسية شبه أوتوماتيكية وأوتوماتيكية بالكامل من 5 ميجاواط إلى 1.2 جيجاواط، وتصميم تخطيط المصنع، والتركيب، والتدريب، ودعم المواد الخام، وخدمة ما بعد البيع العالمية.
قراءة ذات صلة: ما الذي يحدد سعر آلة تصنيع الألواح الشمسية, وما الذي يغطيه تكلفة مصنع تصنيع الألواح الشمسية بما يتجاوز المعدات، و كيف تبدأ مشروع تصنيع الألواح الشمسية.
ذات صلة: آلة تصنيع الألواح الشمسية: المحطات والتخطيط يشرح كيف تتم إعادة تحجيم نفس تسلسل العملية من 5 MW إلى 1.2 GW وأي المدخلات يجب تثبيتها قبل الطلب.
ذات صلة: خط تجميع صندوق توصيل الألواح الشمسية الأوتوماتيكي: المحطات يغطي مجموعات الآلات الخمس، وتصنيف ~1,000 قطعة/ساعة والمرافق التي تحدد التخطيط.
قراءة إضافية وبيانات خلفية
مواد مرجعية عامة حول هذا الموضوع، منشورة من قبل المنظمات التي تحافظ على خارطة الطريق التقنية وبيانات السوق في الصناعة: