أساسيات ماكينة ربط الخلايا الشمسية PV Stringer — ماكينة Tabber Stringer للخلايا الشمسية
جدول المحتويات
إجابة سريعة: تقوم ماكينة التقطيع والربط بمهمة واحدة في مقدمة خط إنتاج الوحدة: فهي تلحم الشريط على الخلايا الشمسية الفردية وتضم تلك الخلايا في سلسلة متتالية. كل شق أو وصلة باردة أو شريط غير محاذٍ ينشأ هنا يكون دائمًا، لأن أي محطة لاحقة لا يمكنها إصلاح وصلة مغلقة بالفعل داخل الصفيحة. تعمل العملية عن طريق صهر طلاء اللحام على الشريط، لذا تعمل منطقة اللحام فوق نقطة انصهار السبيكة التي تستخدمها: تنصهر الطلاءات المحتوية على الرصاص التقليدية عند حوالي 183°C والسبائك الخالية من الرصاص الشائعة عند حوالي 217°C. تحافظ الماكينات على تلك المنطقة بسماحية ضيقة، وتحدد منصتنا AM050FH ±7.5°C. وهناك عدد قليل من الأرقام يخبرك بمعظم ما تستحقه الماكينة: نسبة الكسر في خلايا الفئة A، والتي تحافظ عليها الماكينات الحالية عند 0.2% أو أقل؛ دقة التموضع، عادةً ±0.15 مم؛ والإنتاجية المطابقة لماكينة التصفيح لديك وليس للكتالوج. تغطي هذه الصفحة الأساسيات وفئات الماكينات الثلاث.
ما تفعله ماكينة الربط، والفرق بين الماكينات اليدوية ونصف الأوتوماتيكية والأوتوماتيكية الكاملة، والأرقام الأربعة التي تستحق السؤال عنها قبل قراءة أي عرض سعر.
إنتاج الوحدات الكهروضوئية · أساسيات الكهروضوئية · بقلم Jerry، Ooitech
هذه هي الصفحة التي أرسلها للمشترين الجدد في تصنيع الوحدات. ليس لأن ماكينة الربط صعبة الفهم، بل لأنها المحطة الوحيدة التي يتحول فيها خطأ صغير في العملية إلى خطأ دائم، ومعظم الناس يتعلمون ذلك بعد أول دفعة سيئة لديهم.
ما تفعله الماكينة
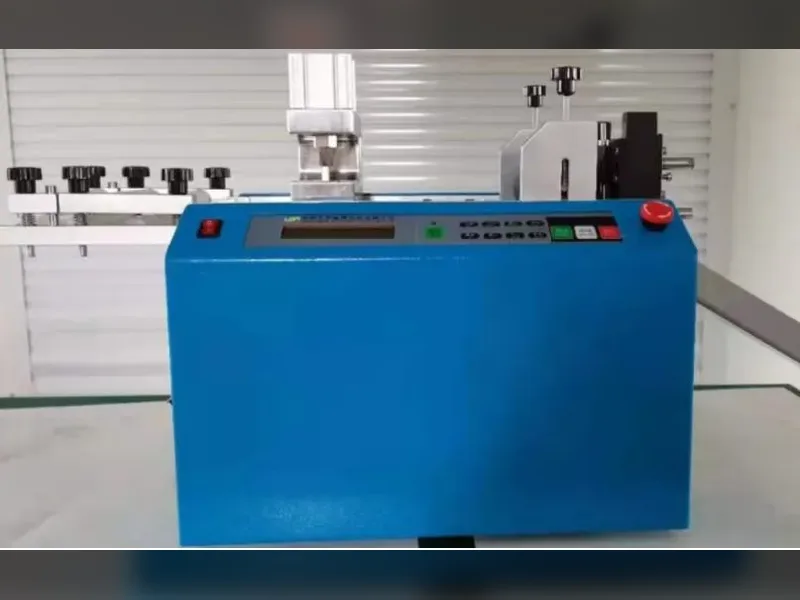
الربط هو كيفية تحول الخلايا الفردية إلى جهد قابل للاستخدام. تنتج الخلية الواحدة حوالي نصف فولت، لذا تحتاج الوحدة إلى توصيل خلاياها على التوالي قبل أن تفعل أي شيء مفيد. تقوم ماكينة الربط بذلك عن طريق لحام شريط نحاسي مطلي بالقصدير من مقدمة خلية إلى ظهر الخلية التالية، وتكرار النمط حتى تتشكل سلسلة كاملة بالطول الذي يتطلبه تصميم وحدتك.
يبدو ذلك كمهمة ميكانيكية مباشرة، وهو كذلك ميكانيكيًا. لكن الصعوبة حرارية. يصل الشريط مطليًا بسبيكة لحام، وعلى الماكينة تسخين ذلك الطلاء فوق نقطة انصهاره، وترطيب الأصابع الفضية للخلية، ثم التبريد مرة أخرى دون طهي الرقاقة أو تشققها. يبلغ سمك الرقاقة 130 إلى 180 ميكرومتر، وهو أرق من ورقة مطوية مرتين. سخّنها بسرعة كبيرة فتنحني. اضغط عليها بقوة كبيرة فتتشقق. هذه النافذة الضيقة هي السبب في أن اختيار ماكينة الربط هو في الحقيقة سؤال عن التحكم في العملية وليس عن الميكانيكا.
الفئات الثلاث للماكينات
تكاد كل ماكينة ربط في السوق تقع في واحدة من ثلاث مجموعات، والمجموعة تهم أكثر من العلامة التجارية عند وضع الميزانية. التقسيم يتعلق بمقدار ما تتعامل معه الماكينة من الدورة بنفسها، وليس بمدى حداثة التصميم.
يدوية. يضع المشغل الخلايا والشريط يدويًا ويلحم بأدوات بسيطة أو منصة مسخنة. الاستثمار منخفض وكذلك الاتساق: دقة التموضع محدودة بعين المشغل، وتُقاس الإنتاجية بعشرات الوحدات يوميًا، وخطر الكسر مرتفع. لا تزال ترى هذه في المختبرات وخطوط التجريب الجامعية وورش التدريب، وهي طريقة معقولة لإثبات تصميم وحدة قبل الالتزام بخط إنتاج. لكنها ليست حلاً إنتاجيًا.
نصف أوتوماتيكية. تتولى الماكينة تغذية الشريط واللحام بينما لا يزال المشغل يتعامل مع نقل السلسلة والتحميل والتفريغ. هذه هي الفئة التي تلتقي بها معظم المصانع أولاً، لأنها تقسّم التكلفة الرأسمالية إلى مراحل ويمكن توسيعها لاحقًا. تعتمد الجودة بشكل كبير على المشغل، ويتفاوت اتساق اللحام أكثر بين الورديات مقارنة بمنصة أوتوماتيكية بالكامل. بالنسبة لخط من 5 إلى 60 ميجاواط غالبًا ما تكون نقطة البداية المعقولة.
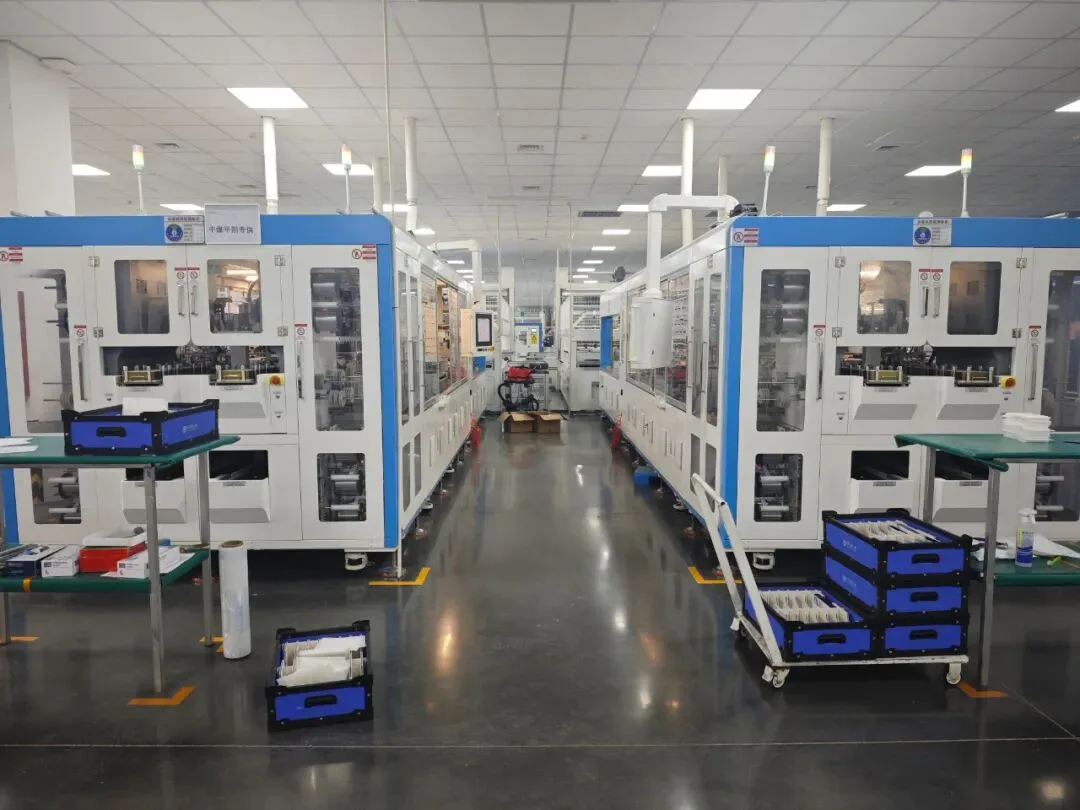
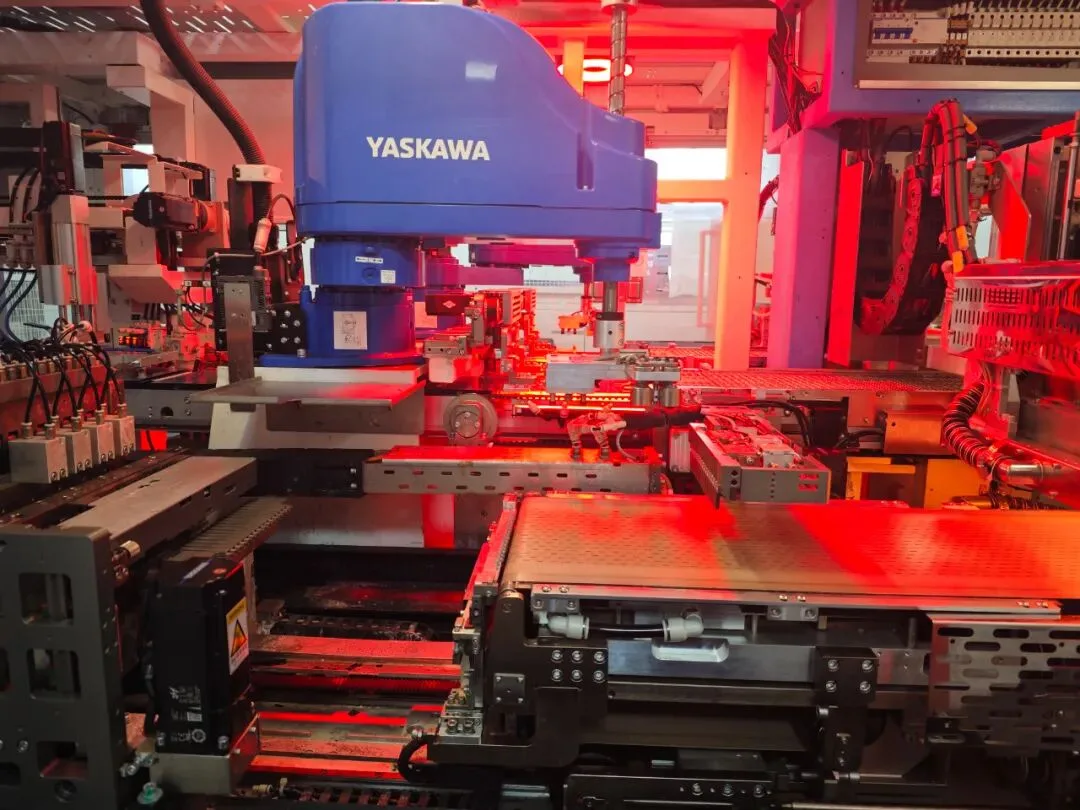
أوتوماتيكية كاملة. التحميل والمحاذاة بالرؤية وتغذية الشريط واللحام ونقل السلسلة كلها تعمل دون مشغل في الحلقة. دقة التموضع والإنتاجية وقابلية التكرار كلها أعلى، والاعتماد على العمالة ينخفض بشكل حاد. المقابل هو التكلفة الرأسمالية والحاجة إلى وظيفة صيانة حقيقية. تعتبر مصانع الوحدات السائدة هذه الفئة هي الافتراضية فوق حوالي 100 ميجاواط.
| الفئة | ما تتعامل معه الماكينة | أين تناسب |
|---|---|---|
| يدوي | لا شيء؛ يضع المشغل الخلايا والشريط ويلحم يدويًا | المختبر، خط تجريبي، تدريب. ليست حلاً إنتاجيًا |
| شبه آلي | تغذية الشريط واللحام؛ لا يزال المشغل ينقل ويحمّل السلاسل | خطوط 5–60 ميجاواط، وترقيات من الربط اليدوي |
| أوتوماتيكية كاملة | التحميل، المحاذاة بالرؤية، تغذية الشريط، اللحام ونقل السلسلة | خطوط مستمرة، الافتراضي فوق حوالي 100 ميجاواط |
نطاقات السعة أعلاه هي قاعدة إرشادية وليست مواصفة. ما يحدد فعليًا الفئة التي تحتاجها هو زمن دورة المحطة التي تليك. ماكينة ربط أوتوماتيكية بالكامل تغذي محطة تكديس نصف أوتوماتيكية هي أموال تُنفق على عنق زجاجة لم يعد موجودًا.
أين تقع في الخط
تقع ماكينة الربط بعد فرز الخلايا والقطع بالليزر، وقبل التكديس. في هذا الموضع تكون أول خطوة لا رجعة فيها بين الخلية والوحدة النهائية: يمكن إعادة تشغيل التصفيح ويمكن تصحيح التأطير، لكن وصلة باردة أو خلية متشققة داخل سلسلة مكتملة تبقى داخل الوحدة للـ 25 سنة القادمة.
لهذا السبب اعتادت ماكينة الربط على وضع سقف لمردود الخط حتى عندما لا تكون أغلى ماكينة في الأرضية. ولهذا أيضًا يجب مطابقة إيقاعها مع محطة التكديس وماكينة التصفيح بدلاً من اختيارها بمعزل عن ذلك. في المصب، تُوصل السلاسل بواسطة آلة توصيل الألواح الشمسية, آلة تنصيب الألواح الشمسية, وتُفحص بواسطة جهاز اختبار EL، وأي عدم تطابق في أي من تلك النقاط الثلاث يظهر كطابور انتظار وليس كتقرير عيوب. إذا كنت لا تزال ترسم التسلسل الكامل، فإن نظرة عامة على معدات الخط تستعرض كل محطة بالترتيب.
الأرقام الأربعة التي يجب السؤال عنها أولاً
تمتد ورقة بيانات ماكينة الربط الكاملة إلى عشرين معيارًا. أربعة منها تحدد معظم النتيجة، وهي الأربعة الأكثر تركًا للغموض في العرض الأول.
- معدل الكسر. تحافظ الماكينات من الجيل الحالي على 0.2% أو أقل في خلايا الفئة A، ويجب ذكر الرقم مع درجة الخلية التي قيس عليها. أي شيء أكثر تسامحًا يكلفك خلايا بشكل دائم.
- دقة التموضع والوضع. هذان رقمان مختلفان. دقة التمركز تعني مدى دقة حركة الآلة؛ أما دقة الوضع فتعني المكان الذي ينتهي إليه الشريط. تحدد الآلات الحالية نحو ±0.15 مم و±0.2 مم على التوالي، وعرض السعر الذي يعطي رقمًا واحدًا دون توضيح أيّهما يستحق سؤالًا متابعًا.
- الإنتاجية، حسب نوع الخلية. تشغّل آلات الدخول نحو 1,200 خلية في الساعة، وفئة العمل الأساسية 2,400، والمنصات عالية السرعة نحو 6,800. تختلف المعدلات حسب نوع الخلية على الآلة نفسها، لذا فإن رقمًا واحدًا دون تحديد التنسيق لا يخبرك بالكثير.
- تفاوت التحكم في درجة الحرارة. يجب أن تبقى منطقة اللحام داخل نطاق ضيق بين وصلة جيدة وتلف حراري. تحدد منصتنا AM050FH ±7.5°C مع حدود عليا ودنيا قابلة للضبط على واجهة HMI.
إلى أين تتجه من هنا
تتوقف هذه الصفحة عند التوجيه عن قصد. السؤالان التاليان اللذان يطرحهما المشترون هما كيف تعمل الآلة فعليًا بالتفصيل، وكيف تختار واحدة، وكلاهما مشروح في دليل ماكينة التجميع والتوصيل: المحطات الست، ولماذا حلّ الأشعة تحت الحمراء محل الهواء الساخن، والانتقال من القضبان المتعددة إلى صفر قضبان، وتوافق الخلايا عبر PERC وTOPCon وHJT وBC، وتكلفة فئات الآلات المختلفة.
إذا كنت تعرف بالفعل ما تريد والسؤال المفتوح هو ممن تشتريه، فهذا قرار منفصل بقائمة تحقق خاصة به، موضحة في كيفية تقييم مصنّع آلات التبطين والتوتير. للمنصات الملموسة بدلًا من الفئات، SS-1500B هي آلتنا من فئة الدخول و SS-2500B ذات السعة الأعلى.
أفكار ختامية: إذا كنت جديدًا في التوتير، فلا تبدأ بمقارنة الآلات. حدّد سعتك المقصودة، وتنسيقات خلاياك للسنتين القادمتين، وزمن دورة المحطة التي تملكها بالفعل. هذه الإجابات الثلاث تستبعد معظم السوق قبل أن تقرأ عرض سعر واحد، وتغييرها الآن أرخص بكثير من تغييرها بعد وصول آلة إلى أرض مصنعك.
تشير المواصفات إلى بيانات آلات Ooitech. نطاقات السعة وأرقام الدقة نموذجية لكل فئة آلات ويتم تأكيدها مقابل تنسيقات خلاياك قبل عرض السعر.