عنق الزجاجة في الطباعة الشاشية الدقيقة
جدول المحتويات
إجابة سريعة: توجد طباعة الشاشة ذات الخطوط الدقيقة في حالة دائمة من اللحاق بمواصفاتها الخاصة: فالورقة التي تصف ما يمكن أن تفعله العملية تصبح قديمة قبل نشرها، لأن عرض الأصابع في الإنتاج يستمر في الانكماش. والسبب هو الحساب. فالإصبع الأضيق يحجب ضوءًا أقل ويرفع التيار الذي تنتجه الخلية، لكنه أيضًا ذو مقاومة أعلى ومساحة تلامس أصغر، لذا يجب أن تتقدم تركيبة المعجون وشبكة الشاشة ومعايير الطباعة معًا. وتتراوح الأبعاد المستخدمة من حوالي 13 ميكرومتر نزولاً عبر 9 ميكرومتر إلى 6 ميكرومتر، مع الإبلاغ عن عروض قابلة للتحقيق في نطاق 16 ميكرومتر إلى 24 ميكرومتر اعتمادًا على البنية. وكل تخفيض هو مكسب صغير لا يتحقق إلا إذا استمر الإنتاجية، ولهذا فإن طباعة الخطوط الدقيقة هي مشكلة إنتاجية بقدر ما هي مشكلة تصميم.
تصنيع وحدات PV · بقلم جيري، Ooitech
تم قبول ورقة بحثية للتو، لكن البيانات أصبحت قديمة بالفعل. أي شخص يعمل في البحث والتطوير يعرف هذا الموقف المحرج.
ورقة Fraunhofer ISE، "التقدم في الطباعة الأمامية ذات الخطوط الدقيقة لـ TOPCon الخلايا الشمسية،" هو مثال نموذجي. استخدم تصميمه الأكثر تقدمًا شاشة بدون عقد بفتحة 13 ميكرومتر. أي شيء أدق أصبح غير مستقر في التجارب. وفقًا للمعلومات المتاحة للعموم في الصناعة، كان كبار مصنعي الخلايا قد دفعوا فتحات الشاشات بدون عقد إلى 6 ميكرومتر بحلول عام 2026—أقل من نصف الحجم المذكور في الورقة.
هذا التقادم الظاهري هو بالضبط سبب استحقاق الورقة للقراءة. لقد رسمت حدود القدرة العملية للطباعة بالشاشة في 2024-2025. المصنعون الذين تجاوزوا هذه الحدود لاحقًا كانوا لا يزالون يعملون ضمن نفس إطار المفاضلة الموصوف في الدراسة.
الأرقام تنتهي صلاحيتها. الأساليب لا تفعل. تنظر هذه المقالة إلى شيئين: ما حددته الورقة في ذلك الوقت، وكيف تجاوز الإنتاج الضخم لاحقًا هذا الحد المفترض.
1. ما حدث في الورقة
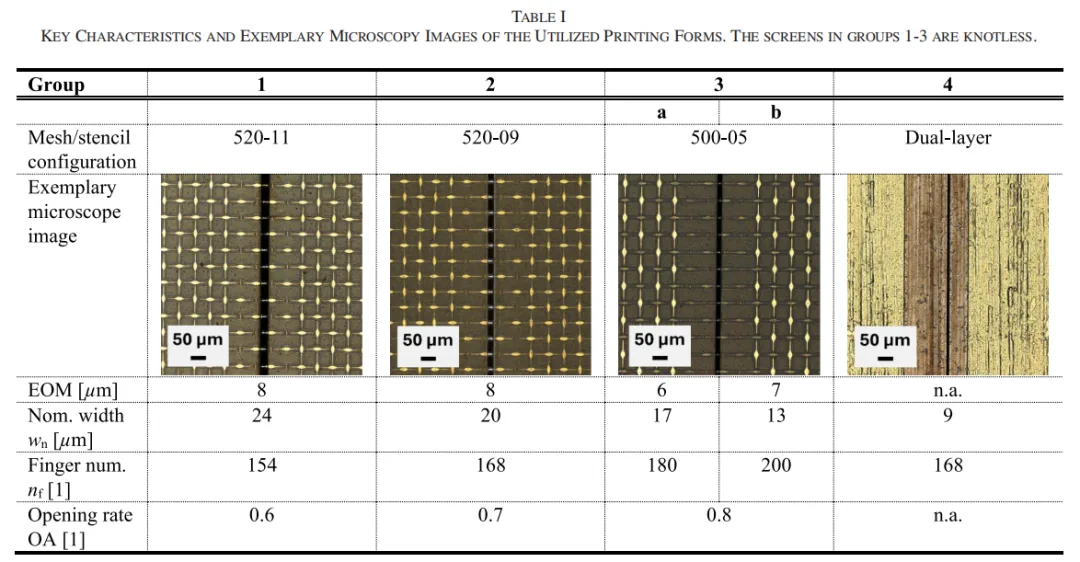
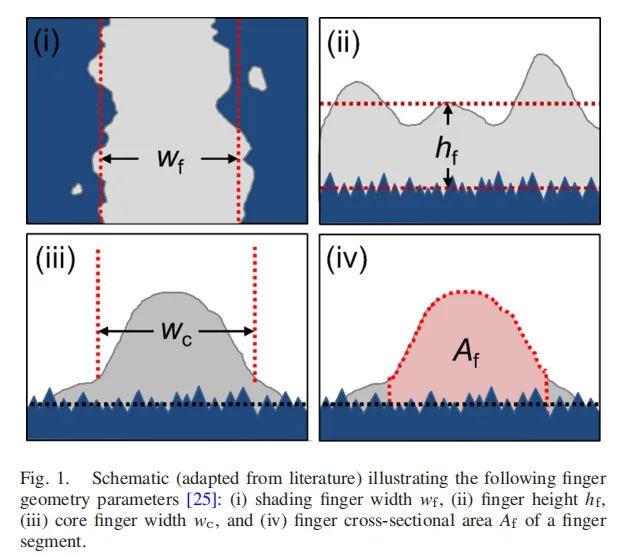
كان التصميم التجريبي مباشرًا. استخدم الباحثون خلايا TOPCon الشمسية من النوع n بتنسيق M10 وقسموا عملية الطباعة الأمامية إلى عدة مجموعات مقارنة أحادية المتغير. شملت هذه ثلاث شاشات بدون عقد بفتحات اسمية 24 و20 و17 و13 ميكرومتر، بالإضافة إلى استنسل من رقائق معدنية مزدوجة الطبقة بفتحة 9 ميكرومتر. ظلت العملية الخلفية دون تغيير. تم تغيير طريقة الطباعة الأمامية فقط.
استخدمت الدراسة أيضًا سلسلة توصيف كاملة:
وزن اللصق الرطب لحساب استهلاك الفضة
المجهر الإلكتروني الماسح والمجهر متحد البؤر لقياس عرض الإصبع وارتفاعه ومساحة المقطع العرضي وعدم الانتظام κ
قياسات طريقة طول النقل لمقاومة التلامس
اختبارات I-V على خلايا M10 الشمسية المكتملة
تظل هذه التسلسل طريقة قياسية لتقييم شاشة أو استنسل أو معجون معدنة جديد.
يمكن تقسيم النتائج إلى ثلاثة مستويات:
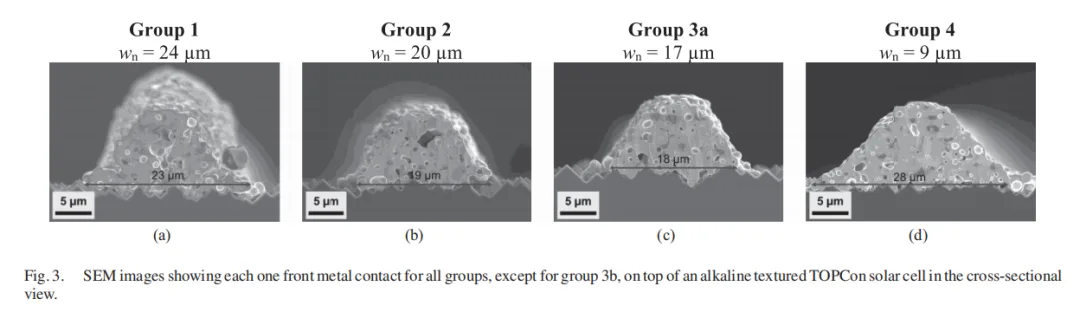
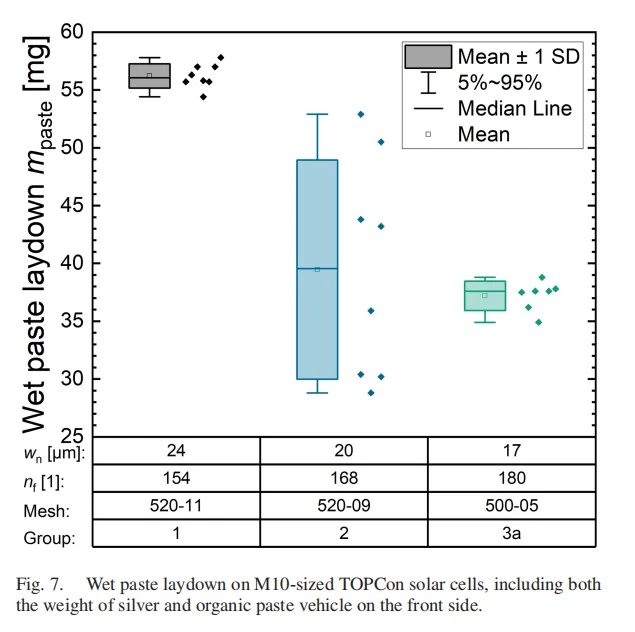
كانت فتحة 17 ميكرومتر أفضل نطاق تشغيل. أنتجت عرض إصبع مطبوع يبلغ 16 ميكرومتر. مقارنة بالمجموعة المرجعية 24 ميكرومتر، حققت زيادة نسبية في الكفاءة بنسبة 0.9% وخفضت استهلاك المعجون على الجانب الأمامي بنسبة 30%.
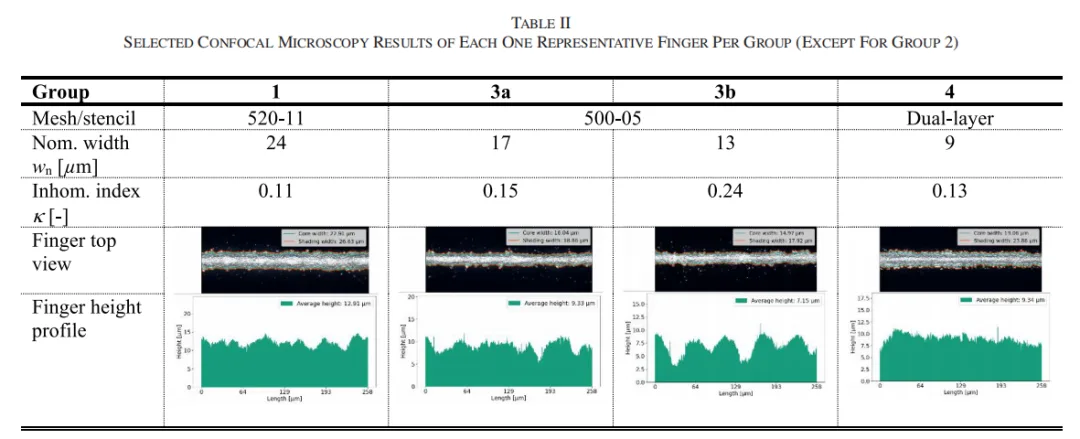
وصلت فتحة 13 ميكرومتر إلى حاجز. قفز معامل عدم انتظام الإصبع κ من 0.15 إلى 0.24، بينما زادت الأصابع المتقطعة والعيوب الأخرى. لم تنتقل هذه المجموعة إلى تقييم مستوى الخلية.
أصبح استنسل 9 ميكرومتر مثالًا سلبيًا. تم إجبار معجون طباعة الشاشة على الاستنسل على الرغم من عدم تطابق اللزوجة. كان عرض الإصبع المطبوع الناتج 19 ميكرومتر—أعرض من الإصبع الذي أنتجته مجموعة فتحة الشاشة 13 ميكرومتر.
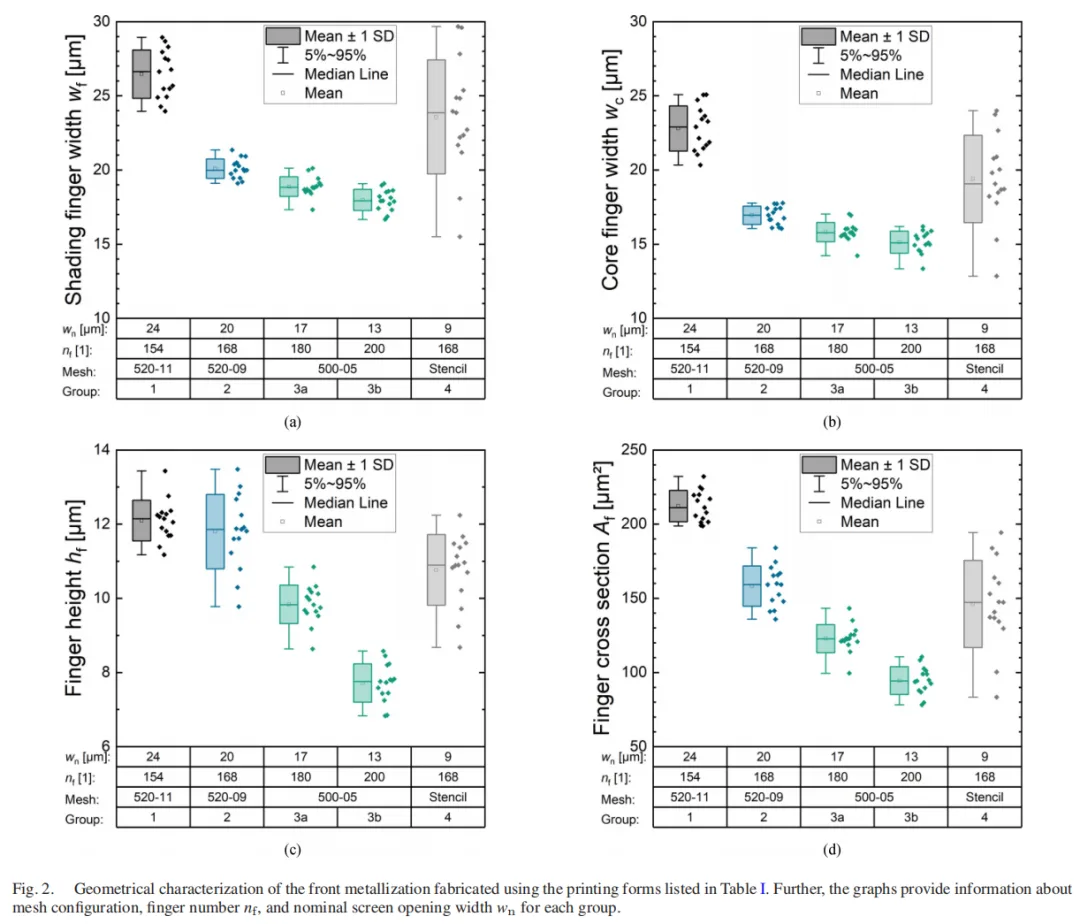
كانت الدلالة واضحة. بالنسبة لطباعة الشاشة بدون عقد، كان النطاق العملي للخطوط الدقيقة حوالي فتحة 15–17 ميكرومتر. تحت هذه النقطة، انهارت جودة الطباعة أولاً.
الفجوة الزمنية بين الورقة وإنتاج 2026: أربع مقارنات
1. حد الطباعة
في الورقة، كانت فتحة 13 ميكرومتر غير مستقرة بالفعل. ارتفع معامل عدم الانتظام κ إلى 0.24، وزادت العيوب ولم تصل المجموعة أبدًا إلى تقييم الخلية. وفقًا للمعلومات الصناعية المتاحة للجمهور، انتقلت خطوط الإنتاج الرائدة إلى فتحات شاشة بدون عقد بحجم 6 ميكرومتر بحلول عام 2026.
تم دفع حدود القدرة التي رسمتها الورقة إلى الأمام كثيرًا. ما يسمى بالحد لم يكن جدارًا دائمًا. كان نقطة التوازن بين المعجون والشاشة ومعدات الطباعة المتاحة في ذلك الوقت.
2. الدافع لتوفير المعجون
أفضل مجموعة في الورقة—فتحة 17 ميكرومتر وإصبع مطبوع بعرض 16 ميكرومتر—حققت تحسنًا نسبيًا في الكفاءة بنسبة 0.9% مع تقليل استهلاك المعجون على الجانب الأمامي بنسبة 30%.
بحلول عام 2026، أصبح استهلاك الفضة أكبر بند تكلفة غير السيليكون في العديد من هياكل تكلفة إنتاج الخلايا. لم يعد توفير المعجون هدفًا ثانويًا للتحسين. أصبح مسألة تنافسية إنتاجية، وفي بعض الحالات، بقاء. تحولت منهجية الورقة من أداة كفاءة إلى أداة تحكم في التكاليف.
3. مسار الاستنسل
فشل استنسل رقائق المعدن 9 ميكرومتر في الورقة لأن لزوجة المعجون لم تتطابق مع طريقة الطباعة. أنتج إصبعًا بعرض 19 ميكرومتر.
بحلول عام 2026، دخلت طباعة ألواح الفولاذ المستندة إلى استنسل معدني كامل الفتح مرحلة الإنتاج الضخم. مسار فاشل في الورقة أصبح لاحقًا اتجاهًا صناعيًا مهمًا. الدرس مباشر: تغيير طريقة الطباعة يتطلب أيضًا تغيير المعجون.
4. قيمة كفاءة التحسين
أفادت الورقة بتحسن نسبي في الكفاءة بنسبة 0.9%. بحلول عام 2026، دخلت كفاءات الخلايا نطاق 26%+، مع نتائج مُبلَّغ عنها بين 26.09% و26.66% في الأمثلة التي نوقشت هنا.
القيمة الحدية لتقليل التظليل ما زالت موجودة، لكن المحرك التجاري الرئيسي انتقل من تحسين الكفاءة نحو تقليل الفضة.
2. من 13 ميكرومتر إلى 6 ميكرومتر: كيف تم كسر الحد
هل كان 13 ميكرومتر حقًا الحد الفيزيائي لطباعة الشاشة؟
لا. الورقة نفسها تركت عدة أدلة.
عبر التصاميم الثلاثة للشبكة، انخفض قطر السلك من 11 ميكرومتر إلى 9 ميكرومتر ثم إلى 5 ميكرومتر. زادت نسبة المساحة المفتوحة من 0.6 إلى 0.7 ثم 0.8. كما تم إدخال اتجاه شبكة بزاوية 0°.
بمعنى آخر، نتيجة 13 ميكرومتر لم تعنِ أن الشبكات لا يمكن صنعها أدق. بل عنت أن مجموعة المعجون والشبكة والمعدات المتاحة في ذلك الوقت لم تستطع البقاء مستقرة عند تلك النقطة.
أي جانب من هذا المثلث كان العائق الحقيقي؟
يمكن استبعاد الشبكة نفسها جزئيًا. الدراسة مثلت تقنية شبكة بدون عقد متقدمة لوقتها. قطر السلك ونسبة المساحة المفتوحة وزاوية الشبكة كانت قد دُفعت بقوة بالفعل. مجموعة 13 ميكرومتر لم تفشل لأن مورد الشبكة لم يبذل جهدًا. كانت الشبكة مقيدة بالمعجون.
معدات الطباعة كانت أيضًا مبنية على منصة صناعية عامة. طابعات مماثلة كانت متاحة في المختبرات وخطوط الإنتاج الرائدة. هذا يترك المعجون كمتغير رئيسي.
الطباعة الدقيقة هي صراع ثلاثي. كل تخفيض بمقدار 1 ميكرومتر في عرض الإصبع يقلل التظليل البصري، لكنه يقلل أيضًا مساحة مقطع الإصبع. يمكن أن ترتفع المقاومة التسلسلية، بينما يزداد خطر عيوب الطباعة وفقدان الإنتاجية. تعتمد النتيجة على ما إذا كان المعجون والشبكة والعملية يمكن أن تتقدم معًا.
بين عامي 2024 و2026، تقدمت الجوانب الثلاثة.
المعجون: من مركب للأغراض العامة إلى مادة نقش
استمرت أحجام جزيئات الفضة في الانخفاض، بينما أصبحت معاجين الخطوط الدقيقة المتخصصة فئة منتجات منفصلة. تطور تطوير معجون الأصابع الدقيقة الأمامية لـ TOPCon في ثلاثة اتجاهات: طباعة أصابع أضيق، والحفاظ على سلوك حرق جيد، وتجنب زيادة المقاومة الكهربائية.
مع فتحة شاشة بحجم 6 ميكرومتر، قد تسد الجزيئات الأكبر قليلاً الشاشة. يصبح الحفاظ على ملف أصابع ثابت أكثر صعوبة.
عدم انتظام الأصابع الدقيقة κ هو، في جوهره، انعكاس لريولوجيا المعجون تحت فتحات ضيقة للغاية. إذا لم يتمكن المعجون من الانتقال بشكل ثابت عبر فتحة 6 ميكرومتر، تكون النتيجة انسداد الشاشة، وانقطاع الأصابع، وزيادة حادة في κ. يبدو أن مجموعة 13 ميكرومتر في الورقة فشلت بسبب جودة الطباعة. على مستوى أعمق، وصل المعجون إلى حد نقله تحت تلك الفتحة.
العلاقة الوثيقة بين تركيبة المعجون وطريقة الطباعة تم إثباتها مرارًا وتكرارًا على مدى العامين الماضيين.
الشاشة: الهياكل الخالية من العقد والتوجيه بزاوية 0 درجة أصبحت معيارًا
شاشة 500-05 في الورقة—بقطر سلك 5 ميكرومتر، ونسبة فتحة 0.8، وتوجيه بزاوية 0 درجة—كانت بالفعل تصميمًا عدوانيًا في ذلك الوقت.
شاشات الإنتاج الرائدة تحركت لاحقًا جيلًا آخر في نفس الاتجاه. أصبحت أقطار الأسلاك أدق، وزادت نسب الفتحات، وتحسن التحكم في الشد. الإنتاج المستقر مع فتحة 6 ميكرومتر يتطلب أولاً دقة تصنيع عالية للغاية في الشاشة نفسها.
العملية: LECO يتحكم في مقاومة التلامس للأصابع الدقيقة
هذا هو الجانب الذي غالبًا ما يتم تجاهله.
مع تضييق الأصابع، تقل مساحة التلامس. عادةً ما ترتفع مقاومة التلامس بشكل حاد. أصبح LECO، أو تحسين التلامس المعزز بالليزر، مرتبطًا على نطاق واسع بإنتاج TOPCon ذي الخطوط الدقيقة لأنه يمكن أن يقلل من هذه الخسارة الكهربائية.
تشير تقارير الصناعة إلى أن LECO تم اعتماده بالفعل عبر حصة كبيرة من قدرة TOPCon. لقد انتقل من تحسين كفاءة اختياري إلى عملية تمكين عملية لإنتاج الأصابع الدقيقة. بدون LECO أو نهج تحسين تلامس مكافئ، فإن الطباعة الناجحة عبر فتحة 6 ميكرومتر لا تعني بالضرورة أن العملية جاهزة للإنتاج الضخم المستقر.
بمجرد أن تقدم المعجون والشاشة والعملية جميعًا، تحولت نقطة التوازن من حوالي 15 ميكرومتر نحو نطاق 6-8 ميكرومتر. لم يتم كسر الحد باختراع درامي واحد. ثلاث قوى دفعته في نفس الوقت.
3. المنهجية التي تركتها الورقة
إذا كان هناك شيء واحد فقط يمكن استخلاصه من هذه الورقة، فهو الإطار وليس الأرقام.
أولاً: المفاضلة الثلاثية
كل حل طباعة دقيق هو توازن بين التظليل البصري والمقاومة الكهربائية وجودة الطباعة. يظل هذا الإطار صالحًا حتى مع تصغير أحجام الميزات. يمكن استخدام نفس المنطق لتقييم طباعة الألواح الفولاذية والشبكات الكهروكيميائية وطرق المعدنة الأخرى.
ثانيًا: سلسلة التوصيف
قم بوزن العجينة، وافحص الهندسة، وقس مقاومة التلامس، ثم اختبر الخلية المكتملة. بمجرد اكتمال هذه الخطوات الأربع، يمكن قياس قيمة شاشة أو عجينة جديدة.
لماذا لم تنتقل مجموعة 13 ميكرومتر إلى تقييم الخلية؟ لأن التوصيف الهندسي كشف المشكلة بالفعل من خلال الارتفاع الحاد في κ. التسلسل—فحص الشكل أولاً، وقياس الأداء الكهربائي ثانيًا، وتقييم الخلية أخيرًا—يساعد في منع رقم كفاءة واحد من إخفاء عملية ضعيفة أو غير مستقرة.
ثالثًا: يجب أن تتغير العجينة وطريقة الطباعة معًا
فشل الاستنسل 9 ميكرومتر لأن عجينة طباعة الشاشة أُجبرت على عملية استنسل. المصانع التي تقدم طباعة الألواح الفولاذية الآن عادةً ما تعدل أو تعيد تطوير تركيبات العجينة الخاصة بها. كانت الورقة قد أشارت إلى هذا الفخ من خلال مجموعة تجريبية واحدة غير ناجحة.
رابعًا: يجب حساب عدد الأصابع، وليس تخمينه
استخدمت الورقة بيانات المقاومة المقاسة مسبقًا لحساب العدد الأمثل للأصابع الدقيقة، باتباع نوع المنطق المستخدم في أدوات مثل Gridmaster وPitchmaster.
الانتقال من تصميم الشبكة القائم على الخبرة إلى التصميم المحسوب أصبح ذا قيمة متزايدة في عصر الخطوط الدقيقة. تضييق الأصابع دون إعادة حساب الميل وعدد الأصابع والمقاومة يمكن أن ينقل الخسائر ببساطة من التظليل إلى مقاومة السلسلة.
4. ساحة المعركة الجديدة التي لم تغطيها الورقة
توقفت الورقة عند طباعة الشاشة واستنسل الرقائق المعدنية. بحلول عام 2026، لم تعد ساحة معركة الخطوط الدقيقة مقتصرة على طباعة الشاشة التقليدية. توتر الشاشة والقيود الهيكلية تجعل الإنتاج الضخم المستقر تحت 10 ميكرومتر صعبًا بشكل متزايد، لذلك استكشفت الصناعة عدة بدائل.
طباعة الألواح الفولاذية: يمكن أن ينتج الاستنسل المعدني كامل الفتح أصابع بحجم 14-15 ميكرومتر. في المثال الذي تمت مناقشته هنا، زادت نسبة العرض إلى الارتفاع من 45% إلى 59%، بينما انخفضت مقاومة التلامس بنسبة 15%. الأبحاث المنشورة في جول من قبل معهد نينغبو لتكنولوجيا وهندسة المواد أبلغ عن تقدم في هذا الاتجاه، وتم الإبلاغ عن تونغوي كأول شركة تقدم هذه العملية إلى الإنتاج الضخم العالمي. من الناحية العملية، حولت طباعة الألواح الفولاذية مفهوم الاستنسل الفاشل للورقة إلى مسار إنتاج من خلال حل مشكلة مطابقة المعجون.
شاشات كهروكيميائية: وفقًا لتقارير الصناعة وادعاءات الشركات المصنعة، يمكن أن تصل دقة نمط الأصابع إلى ±2 ميكرومتر. تم الإبلاغ عن خلايا TOPCon التي تستخدم شاشات كهروكيميائية بكفاءة 26.2%. يجب تقييم هذه الأرقام مقابل إنتاجية الإنتاج وظروف القياس واستقرار العملية على المدى الطويل.
خطوط البحث والتطوير وصلت إلى أصابع 10 ميكرومتر: العمل المشترك بين معهد نينغبو لتكنولوجيا وهندسة المواد وشركة جينكو سولار قلل عرض الأصابع إلى 10 ميكرومتر والمسافة من 1,120 ميكرومتر إلى 825 ميكرومتر. حققت خلية M10 الصناعية كفاءة معتمدة تبلغ 26.66% في النتيجة المبلغ عنها.
كما لم تركز الورقة على القيمة المطلقة لاستهلاك الفضة. حققت الطباعة الدقيقة الخطوط تخفيضًا نسبيًا في المعجون بنسبة 30%، ولكن بحلول عام 2026 كان الصراع الرئيسي هو الاستهلاك المطلق لكل خلية.
بالنسبة لخلايا 210R، كان متوسط استهلاك معجون الفضة في الصناعة قد دخل نطاق 70+ ملغ لكل خلية وفقًا لأرقام الصناعة التي تمت مناقشتها هنا. أصبحت الفضة أكبر عنصر تكلفة غير السيليكون. تحول تخفيض المعجون من هدف تحسين إلى أولوية إنتاج.
الطباعة الدقيقة الخطوط هي نهج واحد فقط. معجون النحاس المطلي بالفضة، والطلاء الكهربائي للنحاس، ومسارات أخرى لتقليل الفضة أو خالية من الفضة تتقدم في نفس الوقت.
5. كيف يجب على مهندسي خطوط الإنتاج قراءة هذه الورقة
ثلاثة إجراءات عملية مهمة.
أولاً: التركيز على الإطار، وليس الأرقام القديمة
لقد تجاوزت سجلات الإنتاج بالفعل الحدود الرقمية للورقة. منطق المقايضة الثلاثي، وسلسلة التوصيف، ومنطق اقتران المعجون والعملية لا يزال مفيدًا. توفر قالبًا عمليًا لتقييم أي شاشة أو معجون أو عملية معدنة جديدة على خط إنتاج فعلي.
ثانيًا: احسب نقطة التوازن الخاصة بك
حقيقة أن شركة مصنعة رائدة يمكنها تشغيل فتحة 6 ميكرومتر لا تعني أن كل خط يجب أن يتبناها فورًا.
نظام اللصق الخاص بك، ومورد الشاشة، وحالة الطابعة، وإعدادات LECO، ونافذة الفرن، والإنتاجية الأساسية تحدد أين تقع نقطة التوازن الحقيقية لديك. اتباع أصغر فتحة متاحة دون التحقق من هذه العوامل قد يعيد إنتاج فشل 13 ميكرومتر المذكور في الورقة: ارتفاع κ، وانقطاع الأصابع، وزيادة مفاجئة في العيوب.
ثالثًا: تقسيم تقليل الفضة إلى مشاكل هندسية
الفضة عنصر تكلفة رئيسي غير السيليكون. الطباعة بالخطوط الدقيقة، وتحسين اللصق، وتطوير الشاشة، والفضة المطلية على النحاس، وطلاء النحاس الكهربائي، لكل منها توازنه الخاص بين الكفاءة والمقاومة واستقرار العملية واستثمار المعدات والإنتاجية.
لا تقدم الورقة إجابة نهائية واحدة. إنها توفر أداة لتقسيم المشكلة إلى أجزاء قابلة للقياس.
الخلاصة
كانت فتحة 13 ميكرومتر تُعتبر سابقًا حد الطباعة بالشاشة بدون عقد. وفقًا للمعلومات الصناعية المتاحة للجمهور، تم دفع هذا الحد نحو 6 ميكرومتر بحلول عام 2026.
لم يكن الحد أبدًا جدارًا. كان تقاطع قدرة المواد ودقة المعدات والتحكم في العملية في وقت معين. كان اللصق أحد أكثر الأجزاء التي تم التقليل من شأنها في هذا التقاطع. تسبب في فشل المجموعات في الورقة، وأصبح لاحقًا أحد العوامل الحاسمة في الإنتاج الضخم.
سيتحرك التقاطع باستمرار. الإطار لن يتغير. هذه هي القيمة الدائمة لهذه الورقة.
استطلاع: ما مستوى الأصابع الدقيقة الأمامية الذي وصل إليه خط الإنتاج لديك؟
أي مسار لتقليل الفضة تستخدمه حاليًا: أصابع أدق، أو فضة مطلية على النحاس، أو طلاء النحاس الكهربائي؟
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
رؤية Ooitech
الهدف الإنتاجي الحقيقي ليس أصغر فتحة شاشة؛ بل هو أقل استهلاك للفضة يمكن الحفاظ عليه دون التضحية بمقاومة التلامس أو الإنتاجية أو وقت التشغيل. عملية 6 ميكرومتر تخلق قيمة فقط عندما يتم تأهيل ريولوجيا اللصق، وتوتر الشاشة، ومعلمات الطباعة، ونافذة الحرق، وإعدادات LECO كنظام واحد. لمهندسي الخط، عادةً ما تكون κ، ومعدل الانقطاع، وتوزيع المقاومة أكثر فائدة من نتيجة كفاءة خلية واحدة مثالية.