كيف يُصنع اللوح الشمسي: كل خطوة وكل فحص
جدول المحتويات
إجابة سريعة: يتم تجميع اللوح الشمسي على ست مراحل: إدخال المواد، تحضير الخلايا وتوصيلها في سلاسل، الترصيف، التصفيح والتأطير، التجميع الكهربائي، ثم الاختبار والتعبئة. لكل مرحلة فحصها الخاص، والفحوصات ليست قابلة للتبادل. تكشف كاميرا المظهر عن عيوب الموضع والمظهر، ويكشف التألق الكهربائي عن الشقوق والمناطق غير النشطة، ويُبلّغ اختبار الوميض عن القدرة الإجمالية دون تحديد مصدر أي فقد.
تبدو الوحدة كمنتج واحد، لكنها تُجمّع من أكثر من اثنتي عشرة مادة في تسلسل من الخطوات، كل منها يترك بصمته الخاصة. الجزء المثير للاهتمام ليس قائمة الخطوات، بل أن كل خطوة تضيف شيئًا ويمكنها في الوقت نفسه إتلاف شيء آخر، ولهذا تُوزّع الفحوصات على طول الخط بدلًا من جمعها في النهاية.
العديد من هذه العيوب يصبح غير مرئي بمجرد اكتمال التصفيح. فالشق داخل الخلية، والفقاعة فوق وصلة اللحام، والجسيم المحتجز تحت الفيلم، تبدو جميعها متطابقة من الخارج: لا شيء. بعد التصفيح، الطريقة الوحيدة لاكتشافها هي تصوير الوحدة أو قياسها، وعندها تكون القيمة قد أُضيفت بالفعل حولها.
تتبع هذه الصفحة العملية من الخلية الواردة إلى الوحدة المعبأة، مع التركيز على ما يتم فحصه في كل خطوة وعلى حدود تلك الفحوصات. ينطبق اصطلاحان طوال الصفحة: التخطيط المستخدم في الرسوم التوضيحية هو مثال وليس مواصفة، ومعدات الفحص على خط حقيقي تُختار وفقًا لمعيار المنتج ومتطلبات العميل.
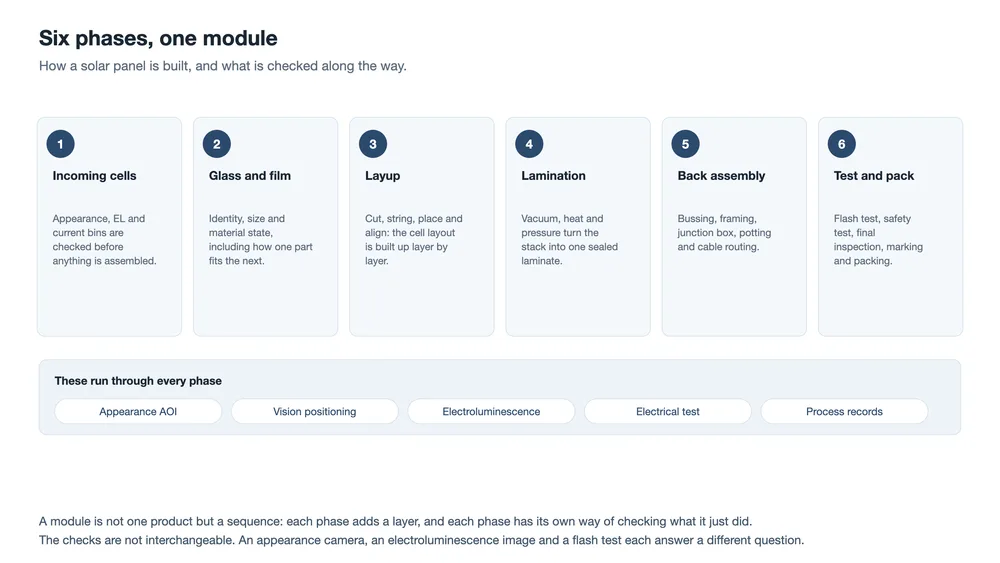
المراحل الست لتجميع الوحدة
يمكن تقسيم الخط بعدة طرق. يتبع التقسيم أدناه النقطة التي تصبح عندها الوحدة غير قابلة للرجوع، لأن هذا الحد يحدد الفحوصات التي تظل ممكنة بعده.
| المرحلة | ما يحدث | الفحص المرافق لها |
|---|---|---|
| 1. إدخال المواد | تصل الخلايا والزجاج والفيلم والشريط والإطار ويتم التعرف عليها | الهوية، المظهر، حالة المادة، البيانات الكهربائية، التوافق مع الجزء التالي |
| 2. تحضير الخلايا | تُصنّف الخلايا وتُفرز، ثم تُقطع إلى أنصاف | التألق الكهربائي وتصنيف التيار، ثم حالة الحافة بعد القطع |
| 3. التوصيل في سلاسل والترصيف | يُلمّع الشريط على الخلايا ويُبنى التخطيط على الزجاج | تحديد الموضع بالرؤية، فحص السلسلة، فحص المظهر بعد الترصيف |
| 4. التصفيح | الفراغ والحرارة والضغط يحوّلون الكومة إلى صفيحة محكمة واحدة | فحص ما قبل التصفيح، ثم مراجعة ما بعد التصفيح بالإحداثيات نفسها |
| 5. التأطير والتجميع الكهربائي | تشذيب الحواف، الإطار، صندوق التوصيل، الأسلاك، الحشو والكابل | مسار اللاصق، استمرارية الحبة، فحص الختم والمعالجة |
| 6. الاختبار والتعبئة | تُقاس الوحدة وتُختبر للسلامة وتُفحص وتُعبّأ | اختبار الوميض، اختبار العزل والصمود، فحص نهائي متعدد الأوجه |
هناك أمران يشملان المراحل الست جميعها. الأول هو التعريف: كل وحدة تحمل هوية من المحطة الأولى، وقيمة تلك الهوية تكمن بالكامل في ما يُربط بها. والثاني هو تحديد الموضع: فكل خطوة تجميع تقريبًا تُنفّذ نسبةً إلى ميزة قيست قبل لحظة، لذا فإن دقة الموضع محدودة بدقة القياس.
ممّ تتكون الوحدة
قبل الخطوات، يجدر بنا أن نكون محددين بشأن الجسم الذي يُبنى. الوحدة الزجاجية الزجاجية هي كومة من خمس طبقات، وواحدة فقط منها تقوم بعمل توليد الكهرباء.
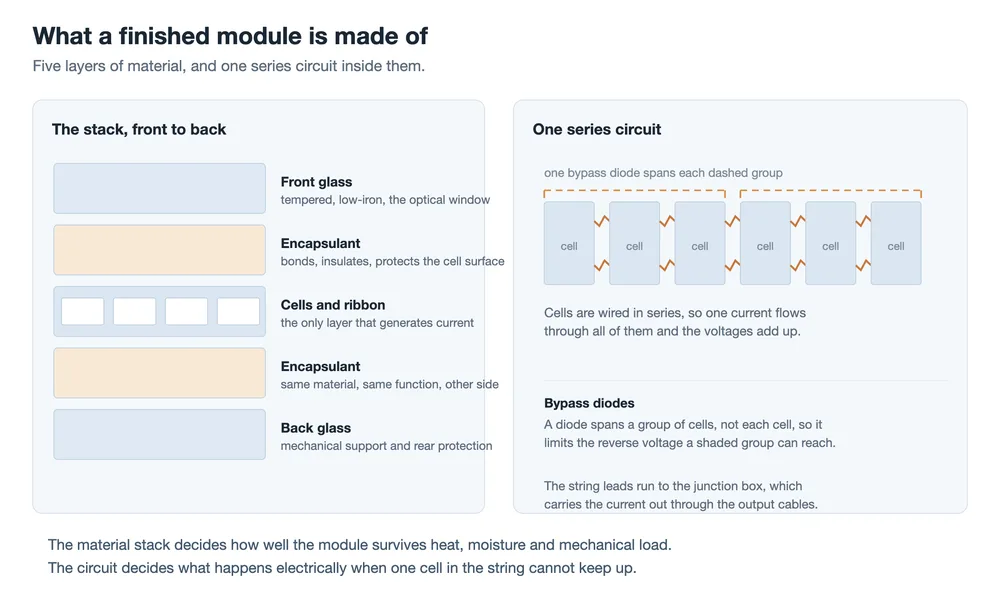
الزجاج هو النافذة البصرية والبنية الميكانيكية. تربط المادة الكبسولية الطبقات وتعزل الدائرة وتحمي سطح الخلية. وتولّد الخلايا الكهرباء. ويغلق الزجاج الثاني الكومة ويحمي الجزء الخلفي. ولا يمكن الحكم على أي منها بمعزل عن الآخر: فالمادة الكبسولية لا تحمي إلا ما تصل إليه، وهو ما يعتمد على كيفية تدفقها أثناء التصفيح، والزجاج لا يحمي الخلية إلا إذا صمد ارتباطه بها عبر عقود من الدورات الحرارية.
داخل تلك الكومة توجد دائرة تسلسلية. تُوصَّل الخلايا على التوالي، فيمر تيار واحد عبرها جميعًا وتتراكم الفولتية. هذا الترتيب فعّال ويخلق ضعفًا محددًا: إذا لم تستطع خلية واحدة تحمّل نصيبها، تفرض بقية السلسلة التيار عبرها في الاتجاه العكسي. تحدّ الصمامات الثنائية المجاوزة من مدى ارتفاع تلك الفولتية العكسية، وهي تمتد عبر مجموعات من الخلايا لا عبر خلايا فردية، وهو قرار تصميمي له عواقب واضحة على سلوك الوحدة المظللة.
المرحلة الأولى: إدخال المواد، وما هي الخلايا حقًا
الوحدة لا تكون أفضل من المواد التي تدخل الخط، وفحص الوارد هو حيث تلتقي المواصفة بالتسليم. ينقسم ما يتم فحصه إلى بضع مجموعات: هوية المادة مقابل ما تم طلبه، ومظهرها، والحالة التي وصلت بها، والبيانات الكهربائية المرفقة بها، وما إذا كانت تتوافق مع الأجزاء التي ستلامسها.
الخلايا هي الحالة التي يكون فيها هذا الأمر أكثر أهمية. يحمل كرتون الخلايا كفاءة اسمية، لكن الخلايا بداخله تختلف قليلًا في التيار وفي ما تُظهره صورة التألق الكهربائي. وهناك حقيقتان تجدران بالذكر بوضوح. أولًا، درجة اللون ليست الكفاءة: فدرجة لون الخلية تأتي من سماكة الطلاء المضاد للانعكاس، والخلية الأغمق ليست تلقائيًا أفضل. ثانيًا، تُصنّف الخلايا بناءً على التيار المقاس وعلى مظهرها في التألق الكهربائي، لأن الخلية ذات الشق الخفي أو المنطقة غير النشطة ستتصرف بشكل مختلف في وحدة مكتملة.
يصبح ذلك التصنيف قاعدة المطابقة للخط بأكمله. فالخلايا ذات التيار المتشابه تدخل في السلسلة نفسها، لأن السلسلة التي تحمل تيارًا واحدًا محدودة بأضعف خلية فيها. لذا فإن الفرز ليس نشاطًا مخزنيًا؛ بل هو الخطوة الأولى في ضبط الجودة، ومصداقية كل ما يليه تعتمد عليه.
المرحلتان الثانية والثالثة: القطع، والتوصيل النصلي، والتجميع الطبقي
تستخدم العديد من الوحدات الآن خلايا نصف مقطوعة أو متعددة القطوع. تُحزّ الخلية بالليزر على طول خط، وتُفصل، وتُدار كل قطعة قبل توصيلها نصليًا. يأتي المكسب من تنصيف التيار في كل نصف وتقصير المسار الذي يجب أن يسلكه التيار، لكن العملية تُنشئ أيضًا سطحًا جديدًا: الحافة المقطوعة للخلية، والتي لا تحمل تخميل السطح الأصلي.
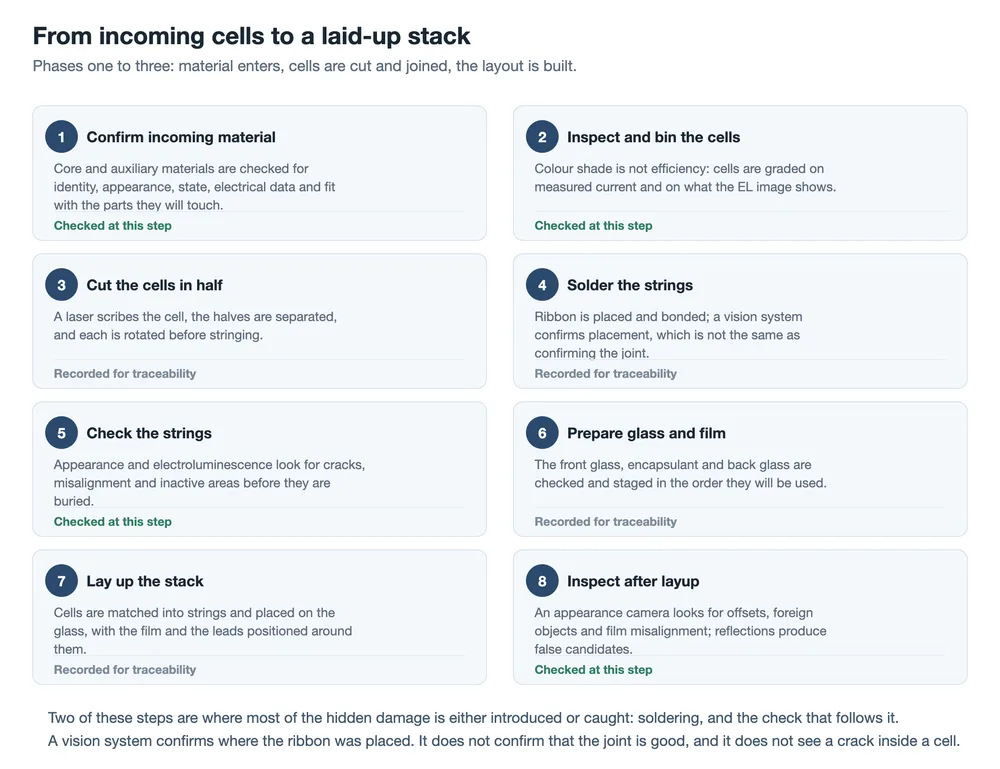
التوصيل النصلي هو الخطوة التي تحظى بأكبر قدر من الاهتمام، وهي الخطوة التي يسهل فيها الخلط بين التأهيل والفحص. يؤكد نظام الرؤية مكان وضع الشريط. لكنه لا يؤكد أن الوصلة تحته جيدة، لأن الوصلة تتشكل بالحرارة والضغط في لحظة الربط وترى الكاميرا النتيجة من الأعلى. فحص الموضع وفحص اللحام أمران مختلفان، ولهذا تُفحص الشرائط عادةً مرة أخرى بعد اللحام بدلًا من افتراض صحتها.
ثم يبني التجميع الطبقي الكومة: تُوضع الشرائط على الزجاج الأمامي مع مادة التغليف وأشرطة التوصيل البيني حولها، وتُضاف الطبقات الخلفية. والفحص الذي يلي التجميع الطبقي هو فحص مظهري، ويجدر معرفة ما يبرع فيه فعليًا. فهو يكتشف الإزاحات، والأجزاء المفقودة أو الموضوعة في غير مكانها، وسوء محاذاة الغشاء، والأجسام الغريبة، والبقع. لكنه أقل براعة في التمييز بين عيب بصري غير ضار وعيب حقيقي، لأن الزجاج المصقول والغشاء اللامع يعكسان الضوء بطرق تشبه العيب. المرشحون الكاذبون جزء طبيعي من المخرجات، والقواعد التي تولّدهم هي الجزء من النظام الذي يُضبط.
المرحلة الرابعة: التصفيح، نقطة اللاعودة
قبل التصفيح، تُفحص الكومة مرة أخرى: الأجسام الغريبة، وموضع الغشاء، ومسار الأسلاك، والهامش عند الحافة. إنها اللحظة الأخيرة التي يمكن فيها تصحيح خطأ يدويًا.
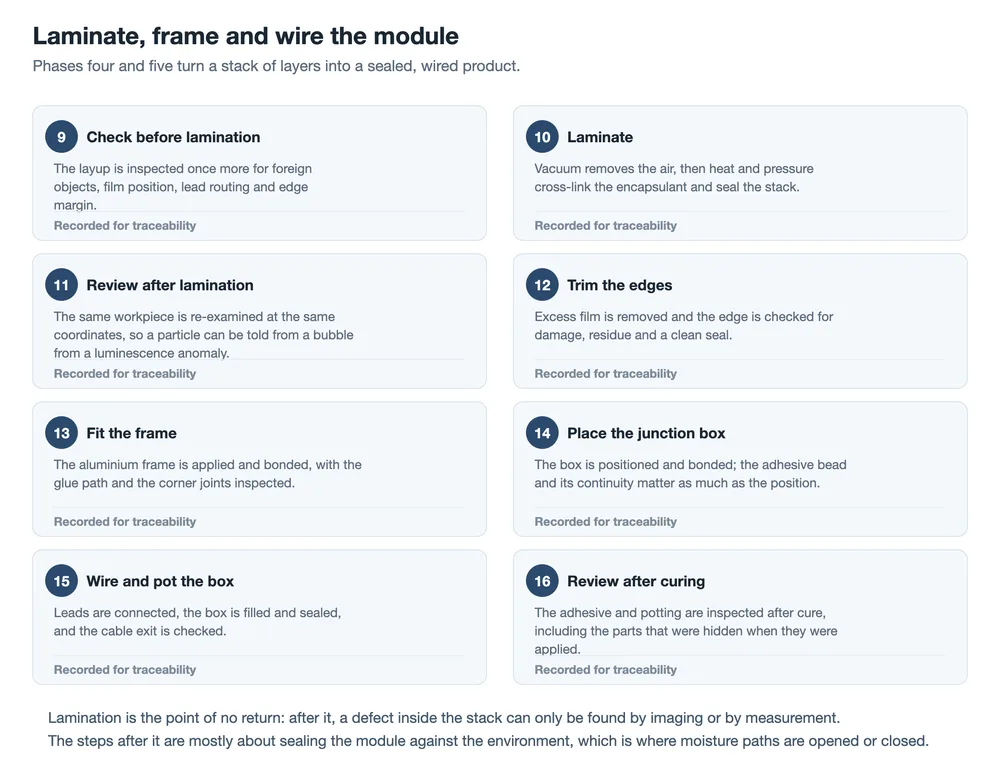
التصفيح عملية ضغط وحرارة وتفريغ هواء. يزيل التفريغ الهواء من بين الطبقات، ويجعل الضغط والحرارة مادة التغليف تتدفق في الفجوات ثم تتشابك إلى مادة صلبة. نافذة العملية ضيقة بطريقة غير متناظرة: التدفق القليل جدًا يترك فقاعات، والتدفق الكثير جدًا يدفع مادة التغليف خارج الحواف ويحرّك الخلايا. المعاملات التي تتحكم فيها هي نفسها المسجلة لأغراض التتبع، لأنها أيضًا المعاملات التي تفسر عيبًا يُكتشف بعد أسابيع.
تستخدم المراجعة بعد التصفيح نفس قطعة العمل ونفس الإحداثيات المستخدمة في الفحوصات السابقة، وهذا هو السبب الوحيد الذي يجعل البيانات مفيدة. فبوجود صورتين لنفس النقطة، يمكن تصنيف العيب. السمة التي كانت موجودة قبل التصفيح ولم تتغير بعده هي مادة محتجزة. والسمة التي تظهر بعده فقط هي عادةً فقاعة. والشذوذ الذي يُرى بالتألق الكهربائي هو دليل على تدفق التيار، وليس حكمًا على الجودة.
المرحلة الخامسة: التأطير والجزء الخلفي الكهربائي
يزيل التشذيب مادة التغليف الزائدة ويكشف حافة نظيفة، تُفحص بعد ذلك بحثًا عن التلف والبقايا والإحكام المستمر. يُركّب الإطار ويُربط، وهنا يكون هدف الفحص مسار الغراء: فخرزة متقطعة، أو وصلة في زاوية مملوءة بالهواء، هي مسار للرطوبة ونقطة ضعف ميكانيكية.
صندوق التوصيل هو المكان الذي تلتقي فيه الوظائف الكهربائية والوظائف الوقائية. يُوضع ويُربط، وتُوصل به الأسلاك، ويُملأ الصندوق بمادة التغليف بالراتنج ويُحكم إغلاقه، ويُفحص مخرج الكابل. خرزة اللاصق واستمراريتها لا يقلان أهمية عن الموضع: فالصندوق الذي في المكان الصحيح لكنه مربوط بشكل سيئ سيجتاز فحص الموضع ويفشل في الميدان. وينطبق المنطق نفسه على التغليف بالراتنج، الذي يُخفى جزء منه بمجرد سكبه، ولهذا تحدث المراجعة بعد المعالجة بدلًا من وقت التطبيق.
المرحلة السادسة: الوحدة تصبح منتجًا
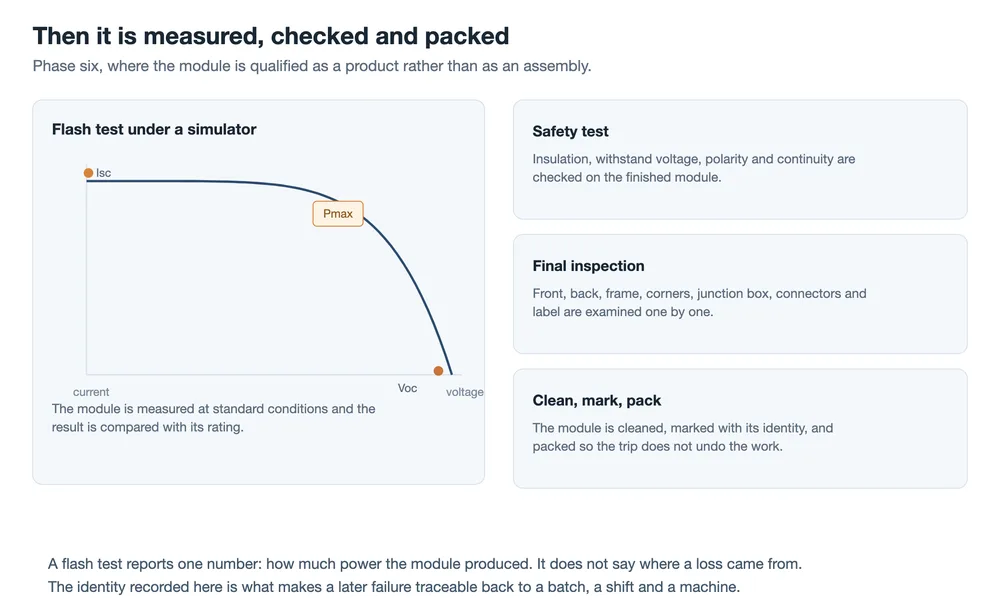
يقيس اختبار الوميض الوحدة تحت محاكي شمسي ويُبلّغ عن منحنى التيار-الجهد: تيار الدائرة القصيرة، وجهد الدائرة المفتوحة، ونقطة القدرة القصوى بينهما. تُقاس الوحدة تحت ظروف قياسية وتُقارن بتصنيفها، والتفاوت جزء من المواصفات وليس خاصية من خصائص القياس. ما ينتجه الاختبار هو رقم واحد، ويجدر التوضيح صراحةً بما لا يحتويه هذا الرقم. فهو لا يقول من أين جاءت الخسارة. فالوحدة عند الحد الأدنى من نطاق تفاوتها تبدو تمامًا كوحدة جُمّعت بإتقان من خلايا أضعف قليلًا.
يغطي اختبار السلامة مجموعة مختلفة من الأسئلة: مقاومة العزل بين الدائرة والإطار، وجهد التحمل، والقطبية، والاستمرارية، والسلوك الوظيفي لصندوق التوصيل وثنائياته. هذه اختبارات نجاح أو فشل، بحدود عتبة تحددها مواصفة المنتج المعمول بها. وهي أيضًا الاختبارات التي تكتشف خطأ تجميع بدلًا من ضعف مادة.
يفحص الفحص النهائي الوحدة المكتملة من أكثر من جهة. فهو يغطي الوجه الأمامي بحثًا عن الخلايا والصفائح، والظهر بحثًا عن الغشاء والأسلاك، والإطار وزواياه، وصندوق التوصيل والموصلات، والملصق. ويشمل فحص الملصق ما إذا كانت الهوية المطبوعة عليه تطابق السجل. يأتي التنظيف والوسم والتعبئة في النهاية، وهي جزء من العملية وليست فكرة لاحقة: فالنقل من المراحل التي يُرجّح فيها تلف الوحدة المكتملة.
إلى أين تذهب بيانات الفحص
غالبًا ما يُوصف الفحص الآلي كما لو كان كاميرا تقول نعم أو لا. لكنه في الواقع سلسلة، ويمكن أن تفشل كل حلقة منها بشكل مستقل.
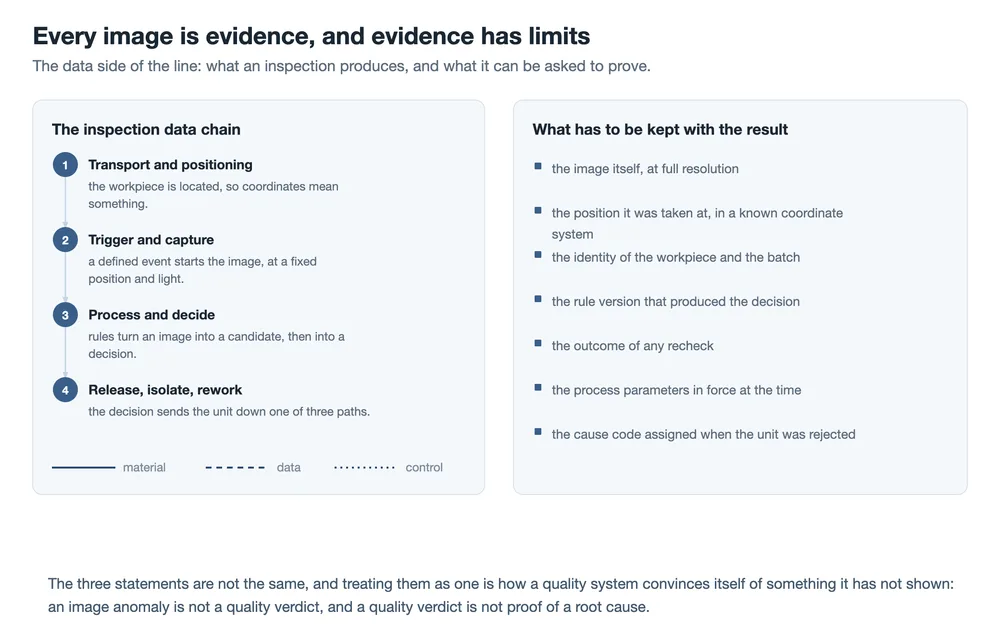
تبدأ السلسلة بتحديد الموضع، لأن الإحداثي لا معنى له ما لم تكن قطعة العمل محددة الموقع. ثم تستمر بمُشغِّل محدد وإضاءة مُتحكَّم فيها، ثم بمعالجة الصورة وقاعدة تحوّل ما رأته الكاميرا إلى مرشّح، وأخيرًا بقرار يُفرج عن الوحدة أو يعزلها أو يعيدها. الكاميرا السليمة تمامًا التي تُشغَّل قبل بضعة أجزاء من الألف من الثانية تُنتج سيلًا من العيوب الكاذبة، والقاعدة المضبوطة لالتقاط كل شيء تُنتج سيلًا من حالات الرفض الكاذبة.
السجلات هي ما يجعل السلسلة قابلة للمساءلة لاحقًا. فالصورة بلا موضع لا يمكن مقارنتها بأي شيء. والموضع بلا هوية قطعة عمل لا يمكن ربطه بدفعة. والقرار بلا نسخة القاعدة التي أنتجته لا يمكن تفسيره بعد ستة أشهر عندما يظهر العيب نفسه في الميدان. لا شيء من هذا غريب؛ إنه الفرق بين جمع الصور وتشغيل نظام جودة.
يجدر التنبيه إلى أمر واحد بلغة النظام نفسه. فالشذوذ في الصورة ليس حكمًا على الجودة، وحكم الجودة ليس دليلًا على السبب الجذري. فالمنطقة الداكنة في صورة التألق الكهربائي تخبرك بأن التيار لا يتدفق كما هو متوقع في تلك المنطقة. لكنها لا تخبرك ما إذا كان السبب شرخًا أو سطحًا ملوثًا أو شريطًا لم يلتحم، والتعامل مع العبارة الأولى على أنها الثالثة هو كيف يصبح سجل الجودة مضللًا.
الفحوص ليست قابلة للتبادل
| الفحص | يرى | يفوته |
|---|---|---|
| الفحص البصري للمظهر | الموضع، والإزاحات، والأجزاء المفقودة، واختلال محاذاة الفيلم، والأجسام الغريبة | أي شيء تحت الفيلم، وينتج مرشّحين ليسوا عيوبًا |
| تحديد الموضع بالرؤية | ما إذا كان الجزء في مكانه الصحيح قبل العملية | ما إذا كانت العملية نفسها قد نجحت |
| كشف عيوب التألق الكهربائي قبل وبعد التصفيح | الشقوق، والمناطق غير النشطة، وبعض عيوب التلامس والتوصيل البيني | لا يقيس الناتج، والمنطقة الداكنة دليل لا تشخيص |
| اختبار الوميض | الناتج الكلي في الظروف القياسية | من أين جاء الفقد، والفقد الصغير داخل حدود السماحية |
| اختبار السلامة | العزل، والتحمل، والقطبية، والاستمرارية، ووظيفة الدايود | لا شيء عن الأداء، ولا شيء عن العيوب الكامنة |
النتيجة العملية هي أن الخط لا يمكن وصفه بفحص واحد. والسؤال الذي يجب طرحه على أي محطة ليس ما إذا كانت تملك كاميرا، بل ما الذي تستطيع تلك الكاميرا أن تقرره، وإلى أين تذهب الحالات الحدّية بعد ذلك.
من أين يُدخَل العيب، وأول فرصة لالتقاطه
| العيب | يُدخَل عند | أول فرصة واقعية لالتقاطه |
|---|---|---|
| شرخ دقيق في الخلية | المادة الواردة، أو المناولة، أو القطع، أو إجهاد اللحام | التألق الكهربائي، قبل أن تُدفن الخلية في الطبقات |
| وصلة لحام ضعيفة | اللحام الشريطي | فحص السلاسل، أو لاحقًا كحرارة تحت الحمل وكبقعة ساخنة أثناء الخدمة |
| فقاعة أو فراغ | الترصيف أو التصفيح | مراجعة المظهر بعد التصفيح عند الإحداثيات نفسها |
| خلية أو سلسلة في غير موضعها | التجميع | فحص المظهر بعد الترصيف، قبل أن يجعله التصفيح دائمًا |
| خط لاصق غير مكتمل | التأطير أو لصق صندوق التوصيل | فحص الخط اللاصق نفسه، قبل إغلاق الجزء فوقه |
اقرأ العمود الأوسط كقائمة محطات، والعمود الأيمن كقائمة مواعيد نهائية. لكل عيب نقطة لم يعد بعدها قابلًا للتصحيح بتكلفة منخفضة، ومعظم تلك النقاط تقع قبل التصفيح.
ماذا يعني هذا للخط
تتبع من التسلسل نتيجتان. الأولى أن تكلفة العيب ترتفع ارتفاعًا حادًا عند التصفيح، لذا فإن الفحوص الأهم هي تلك التي تسبقه مباشرة. والثانية أن ناتج الخط محدود بأضعف فحص فيه لا بأفضله. فاختبار الوميض في نهاية الخط سيجد وحدة ناقصة الطاقة. لكنه لن يخبر أحدًا بأي محطة يجب تعديلها.
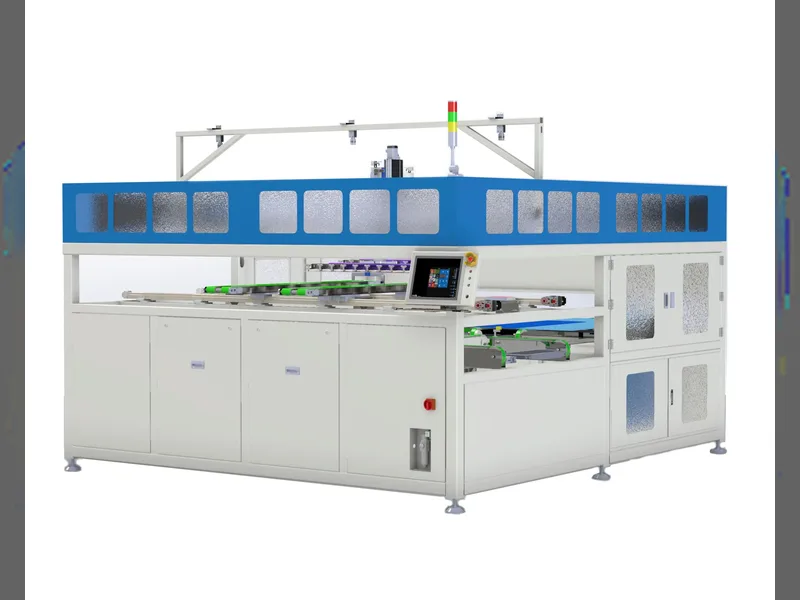
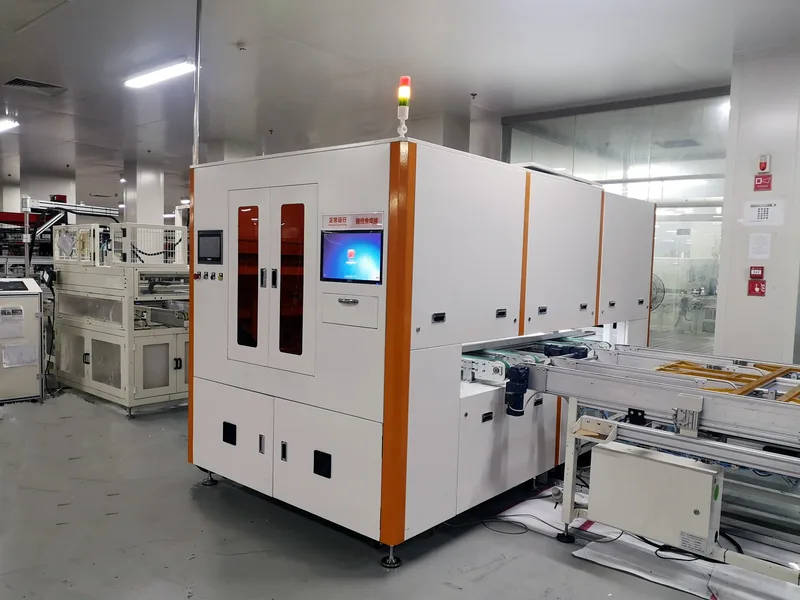
إن تسلسل المحطات وتخطيط الخط هو المستوى الذي يُقرَّر عنده ذلك، لأن موضع الفحص في التسلسل يحدد ما يمكنه التأثير فيه. آلات ربط السلاسل ومحطات التوصيل بالقضبان هي حيث يتركز الخطر الميكانيكي، و آلة توصيل الألواح الشمسية, آلة تنصيب الألواح الشمسية, هي آخر محطة يمكن فيها تحميل خلية ميكانيكيًا قبل إغلاق الصفيحة.
أما الطرف الكهربائي، فإن محطة لحام صندوق التوصيل و خط تجميع صندوق التوصيل يحددان كيف تخرج الوحدة من المصنع، و الاختيار بين التألق الكهربائي المباشر وغير المباشر يحدد مدى إمكانية رؤية الشرخ مبكرًا. وأساليب الفشل التي تحاول هذه الفحوص منعها هي موضوع صفحة مرافقة عن البقع الساخنة والشروخ الدقيقة وPID.
الأسئلة الشائعة
كم عدد خطوات تجميع الوحدة؟
يعتمد ذلك على مدى دقة تقسيم الخط، ولا يوجد عدد قياسي. فالوصف الإجمالي له ست مراحل؛ أما الوصف محطة بمحطة لخط حديث فيمكنه سرد أكثر من عشرين عملية بكثير متى حُسب القطع وفحص السلاسل وتشذيب الحواف ومعالجة اللاصق والاختبارات الفردية كلٌّ على حدة. والسؤال المفيد ليس عدد الخطوات بل أين تقع الخطوات غير القابلة للعكس.
لماذا تُقطع الخلايا إلى نصفين أو إلى أثلاث؟
القطع يقلل التيار الذي يحمله كل جزء، والفقد المقاوم يعتمد على مربع التيار، لذا فإن تنصيف التيار يربّع الفقد في التوصيل البيني إلى الربع. كما أنه يقصّر المسافة التي يقطعها التيار داخل الخلية. والمقايضة هي أن القطع يُنشئ حافة جديدة غير مُخمَّدة ويضيف خطوات مناولة، ولهذا أصبحت الحافة المقطوعة وعملية القطع موضوعين قائمين بذاتهما.
هل يكفي الفحص البصري للمظهر لضمان الجودة؟
لا. فنظام فحص المظهر قوي في الموضع والمظهر الخارجي والأجسام الغريبة، وأعمى عن أي شيء مخفي تحت الفيلم أو داخل الخلية. وهو أيضًا الفحص الذي يولّد أكبر عدد من المرشّحين الكاذبين، لأن الانعكاسات والعلامات غير الضارة تبدو كعيوب. والأفضل التعامل معه كطبقة واحدة من مجموعة فحوص متكاملة.
لماذا فحص النقطة نفسها قبل التصفيح وبعده؟
لأن المقارنة هي ما يحمل المعلومة. فالعلامة الموجودة في كلتا الصورتين هي مادة كانت موجودة أصلاً؛ والسمة التي تظهر في الثانية فقط هي شيء أنشأته عملية التصفيح. وبدون الصورة الأولى، لا تستطيع الثانية التمييز بين الاثنين، ويصبح تصنيف العيب مسألة رأي.
ماذا يثبت اختبار الوميض فعلياً؟
أن الوحدة تسلّم القدرة المصنّفة لها في ظروف الاختبار. فهو قياس للمنتج النهائي والأساس الذي تُباع به الوحدات، لكنه يجمع كل الفواقد في الوحدة في رقم واحد. ووحدتان لهما نتيجة وميض متطابقة يمكن أن يكون لديهما عيوب داخلية مختلفة تماماً.
ما مقدار ما هو مؤتمت من هذا؟
التركيب وفحص المظهر والتصفيح والاختبار مؤتمتة إلى حد كبير على خط حديث، والمحتوى اليدوي يتركز في المناولة والتحميل والفحوص البصرية التي تحتاج إلى حكم الشخص. والاتجاه العام هو أن مزيداً من الفحص يصبح مؤتمتاً، وأن دور المشغّل ينتقل أكثر إلى مراجعة المرشحين وتحديد مصير الوحدات التي يعزلها النظام.
خواطر ختامية
تجميع الوحدة هو سلسلة من الإضافات، كل منها يمكن أن يطرح أيضاً. فحزمة المواد تحدد مدى نجاة المنتج النهائي في بيئته، وتسلسل العملية يحدد كم من تلك الطبقات يُجمَّع بشكل صحيح من الأساس. والفحوص بينهما هي ما يبقي الاثنين مترابطين: فهي الدليل الوحيد على أن العملية فعلت ما كان يُفترض أن تفعله، وهي مفيدة بقدر ما هي السجلات المحفوظة معها.
هذه هي الحجة لمعاملة الفحص كجزء من العملية بدلاً من كونه مرشحاً في النهاية. فالوحدة التي تفشل في اختبار الوميض هي منتج نهائي به مشكلة. أما الخلية التي تفشل في فحص التألق الكهربائي عند الفرز فهي قطعة مادة لا يزال يمكن فرزها أو توجيهها أو إرجاعها، والفرق في التكلفة بين هذين الموقفين هو معظم سبب توزيع الفحوص بالطريقة التي هي عليها.
محطات آلات تصنيع الألواح الشمسية وتخطيط الخط
البقع الساخنة والشقوق الدقيقة وPID: ثلاثة أعطال بطيئة في الوحدة
اختبار EL للألواح الشمسية: مضمّن مقابل خارجي
جهاز اختبار EL محمول بدقة HD لفحص الوحدات
آلة التوصيل والتشريح: كيف تعمل وكيف تختار
اختبارات موثوقية وحدات PV وما يكسره كل منها
خلايا TOPCon المقطوعة إلى أربعة: ماذا يغيّر تقطيع الخلية إلى أربعة
خط تجميع صناديق التوصيل للألواح الشمسية الأوتوماتيكي
ذات صلة: أنواع كابلات التيار المستمر للطاقة الشمسية: H1Z2Z2-K وIEC 62930 وPV1-F. يُوصَل سلك التيار المستمر بعد التصفيح، لكن نوعه يُحدَّد في وقت أبكر بكثير.
ملاحظة بيانات: تصف هذه الصفحة تسلسل تجميع الوحدة كعملية وليس كمواصفة. والتخطيط الموضح في الرسوم، وهو وحدة زجاج-زجاج بخلايا نصف مقطوعة، هو تكوين شائع وليس متطلباً. والمعدات المستخدمة في كل فحص، وحدود الفحص، وظروف الاختبار، كلها تتبع المعيار المنتجي المعمول به ومتطلبات العميل، ومعاملات التصفيح خاصة بالمادة. وأسماء الاختبارات المشار إليها في النص هي اختبار الوميض تحت محاكي شمسي واختبارات العزل والتحمل التي تشكل جزءاً من تأهيل الوحدة.
ذات صلة: MC4 أو المتوافق مع MC4: ماذا يعني اسم الموصل هو المكوّن الذي يُوصَل يدوياً بعد خروج الوحدة من الخط.