تقع المسؤولية التحريرية عن هذا المقال على عاتق شركة ووهان أووي للتقنية الكهروضوئية المحدودة كتبه وراجعه فريق تحرير Ooitech. راجع سياسة التحرير لدينا لمعرفة كيفية الكتابة، وأين تُستخدم أدوات الذكاء الاصطناعي، وكيفية طلب تصحيح.
كيف تُصنع لفة مادة التغليف، وأين تنحرف
جدول المحتويات
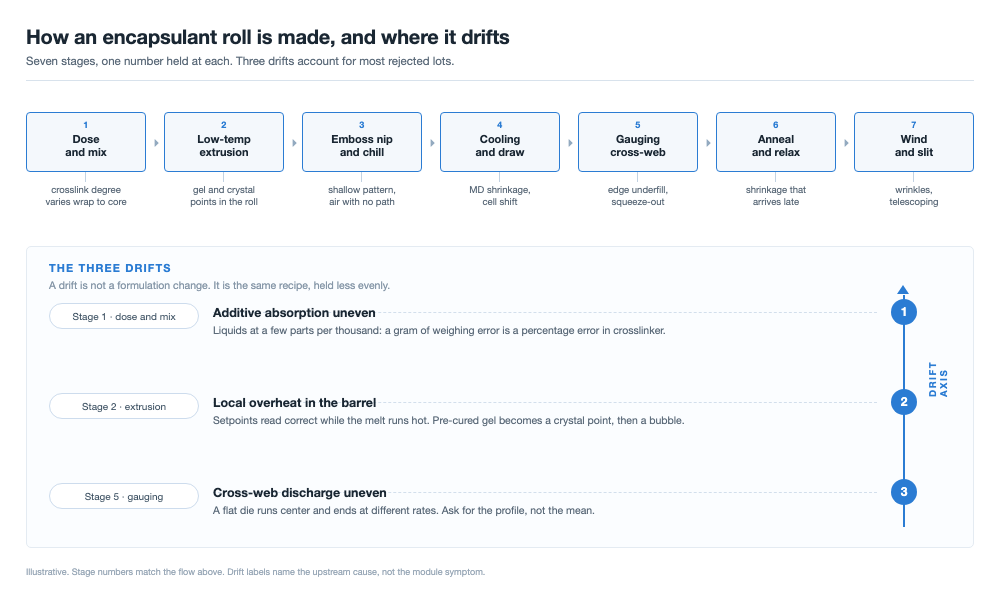
إجابة سريعة: خط التغليف قصير: الجرعات والخلط، البثق البارد، النقش، التبريد، القياس، التلدين، اللف. التسلسل ليس الصعوبة. الحفاظ على رقم واحد عبر العرض الكامل للفة، وعبر الورديات وعبر الخطوط هو الصعوبة، ويُقاس ذلك بالتباين لا بالقيم القصوى. التركيبة نفسها قد تخرج من مصنعين بلفة تجتاز فحص الاستلام وأخرى تُرفض. ثلاث انحرافات تفسر معظم ذلك: إضافات لم تكمل نقعها في الحبيبات، ونقطة ساخنة سبقت فلكنة الرابط المتصالب في الباثق، وقالب يوزع مصهوراً أكثر في المركز منه عند الحافة. كل منها يترك بصمة تصل إلى الوحدة النمطية: درجة فلكنة متباينة عبر الصفيحة، ونقاط بلورية تصبح مصادر فقاعات عند التصفيح، ووزن جرامي يتلاشى عند الحواف.
التركيبة نفسها، خطان، لفة تجتاز فحص الاستلام والأخرى تُرفض. التركيبة ليست المتغير. الخط هو المتغير.
خط بسبع مراحل
فيلم EVA الشفاف، وEVA الأبيض، وفيلم POE يتشاركون المسار الرئيسي، والخط المصمم لمنتج واحد يمكن عادة تحويله لمنتج آخر. من الحبيبة إلى اللفة الملفوفة: الجرعات والخلط، البثق منخفض الحرارة عبر قالب مسطح، النقش، التبريد، القياس، التلدين، اللف والتقطيع.
كل مرحلة تحافظ على رقم واحد، ولا يرى صانع الوحدة النمطية ذلك إلا في النهاية، بعد التصفيح. يضع الجدول المراحل إلى جانب العَرَض الذي تنتجه كل منها عند انحرافها.
| المرحلة | ما تحافظ عليه | ما يظهر في الوحدة النمطية |
|---|---|---|
| الجرعات والخلط | وزن الإضافات لكل دفعة، التوزيع، زمن النقع | درجة الفلكنة والالتصاق التي تتغير بين اللفات |
| البثق منخفض الحرارة | درجة حرارة المصهور دون بداية تفكك الرابط المتصالب | هلام مسبق الفلكنة، نقاط بلورية، مصادر فقاعات |
| النقش | عمق النقش ووضوحه على السطح | هواء محتجز عند التصفيح، التصاق في اللفة |
| التبريد | معدل التبريد، السحب، والاتجاه الذي يتجمد فيه | انكماش في اتجاه الآلة، انزياح الخلايا |
| القياس | متوسط الوزن الجرامي والمقطع العرضي | نقص التعبئة عند الحافة، أو انبثاق على الإطار |
| المعالجة الحرارية | درجة حرارة الاسترخاء وزمن المكوث قبل اللف | انكماش يظهر متأخراً، بعد التخزين |
| اللف والتقطيع | تدرج الشد، هندسة اللفة، جودة الحافة | تجاعيد، تلسكوب، عدم محاذاة عند التركيب |
سبع مراحل، رقم واحد لكل منها. الانحرافات المرقمة هي التي يواجهها صانع الوحدة النمطية أولاً، كدفعة واردة كان يجب أن تجتاز.
اقرأ العمود الثالث كفهرس تشخيصي. النقاط البلورية تشير إلى غرفة الخلط والباثق، والباثق هو الأرجح بينهما. انزياح الخلايا بعد التصفيح يشير إلى التبريد والتلدين، لا إلى الوصفة.
الخلط: يجب أن تنقع الإضافات في الحبيبة
الرابط المتصالب وعامل الاقتران السيلاني سوائل في معظم التركيبات، تُجرَّع ببضعة أجزاء لكل ألف مقابل الراتنج. هذه النسبة هي موطن الانحراف الأول: خطأ في الوزن يبدو تافهاً بالجرامات هو خطأ نسبي في الإضافة التي تحدد كثافة الفلكنة والالتصاق.
خاصيتان يجب أن تصمدا: الوزن لكل دفعة، والمسار من التوزيع إلى الامتصاص. التوزيع ميكانيكي، والخلط لمدة كافية يغلف كل حبيبة. الامتصاص أبطأ، لأن الجزيء يجب أن ينتشر في البوليمر. اختصر تلك الخطوة وتبدو الحبيبات جافة بينما يستقر الرابط المتصالب على السطح، ضائعاً على جدار الخلاط أو على الأمتار الأولى من اللولب.
القطبية تحدد زمن النقع. EVA قطبي ويستقبل الإضافات بسهولة. POE غير قطبي، يمتص ببطء، وامتصاصه محدود، لذا تحتاج الوصفة نفسها إلى نقع أطول بكثير، أو تُجرَّع الإضافة كمادة رئيسية في راتنج حامل. مصنع يشغل كليهما بزمن مكوث واحد لديه منتج صحيح وآخر منحرف.
البثق منخفض الحرارة: خط أحمر لا تراه على اللفة
البثق هو حيث يتوقف خط التغليف عن كونه خط فيلم عادي: يُبثق الفيلم وهو يحمل رابطاً متصالباً، يجب أن يبقى خاملاً في الأسطوانة ويتفاعل بسرعة في المصفّح عند 140 إلى 150 °C. هذه المتطلبات تتعارض، والحل الوسط هو درجة الحرارة.
يجب أن تبقى درجة حرارة المصهور دون النقطة التي يبدأ عندها البيروكسيد في التفكك. تضع البراءات المنشورة هذا السقف قرب 90 °C، توضيحياً لا عالمياً، لأنه يتغير مع الرابط المتصالب والراتنج وزمن المكوث. فوقه يبدأ التفاعل في الباثق بدلاً من المصفّح، ولا شيء في المصب يلغي ذلك.
التشغيل بهذا البرودة يخلق مشكلته الخاصة. مصهور عند 90 °C لزج، والمصهور اللزج يجعل اللولب يبذل جهداً أكبر، وذلك الجهد يضيف حرارة حيث لا تقيسها: قد تقرأ نقاط ضبط الأسطوانة بشكل صحيح بينما يكون المصهور في منطقة الضغط أعلى منها بكثير. الأرقام الجديرة بالتسجيل هي درجة حرارة المصهور في عدة نقاط، وسرعة اللولب، وزمن المكوث.
الإيقاف مهم للسبب نفسه: المادة التي تبقى ساخنة في الأسطوانة تتدهور وتتفلكن، ثم تعود كهلام في التشغيل التالي. التنظيف بعد التوقف جزء من التحكم في درجة الحرارة.
من نقطة ساخنة إلى نقطة بلورية إلى فقاعة
- ارتفاع حرارة موضعي يرفع المصهور فوق بداية التفكك، فيتفاعل الرابط المتصالب داخل الباثق.
- المادة المتفاعلة تشكل جزيئات هلام: أحجام صغيرة من بوليمر مفلکن في مصهور لم يتفاعل.
- الهلام لا يذوب مرة أخرى. على اللفة تُقرأ الجزيئات كنقاط بلورية، عيوب بصرية صغيرة تحت صندوق ضوئي.
- عند التصفيح لا يتدفق الهلام مع المصهور حوله. الفيلم يتدفق، والجزيء يبقى، وواجهتهما هي حيث لا يُطرد الهواء ويتركز الإجهاد.
هذه الخطوة الأخيرة هي ما يهم في الوحدة. النقطة البلورية عيب بجزء من المليمتر؛ والفراغ الذي يتشكل حول الجسيم نفسه بعد التصفيح هو حيث تبدأ الفقاعة، والفقاعة في الصفيحة المتصلبة لا تُغلق. لهذا السبب يمكن لفيلم أن ينضغط مستويًا في مكبس مختبري ومع ذلك يُكوّن فقاعات على وحدة ذات أشرطة وإطار.
التوزيع يُحتسب بقدر الإجمالي. تتجمع الفراغات على طول صف الشريط، حيث يتدفق الصفيح إلى أبعد مدى وتمنح الهندسة الهواء مكانًا يستقر فيه، وهي الآلية الكامنة وراء الفراغات على شكل خطوط على طول الشريط. ليست كل فقاعة عند التصفيح خطأ الفيلم، وجانب العملية موضح في الأسباب الكامنة وراء فقاعات الوحدة. ما يسهم به الفيلم هو موقع تنوٍّ، والنقطة البلورية موقع موثوق.
النقش البارز: مسار الهواء جزء من المنتج
يخرج المصهور من القالب إلى فجوة تشكلها أسطوانة نقش وأسطوانة تبريد، ويُضغط النمط في الوجه أثناء تصلب الفيلم. النمط ليس زخرفة؛ بل المهام الثلاث التي يؤديها ميكانيكية.
- مسار الهواء. لا تزيل التفريغ إلا الهواء الذي يمكنه الوصول إلى الحافة. في فيلم مستوٍ، لا يجد الهواء المحتجز في منتصف الرزمة مكانًا ينتقل إليه، والفجوات بين ملامح النمط هي القنوات التي تحمله إلى الخارج.
- الالتصاق. مادة التغليف لزجة في درجة حرارة الغرفة، والنمط يقلل مساحة التلامس بين اللفات بحيث تنفك الأسطوانة دون التصاق بذاتها.
- المناولة. نفس التقليل في مساحة التلامس يخفض الانزلاق والشفط مقابل الزجاج والخلايا، فتبقى الرزمة حيث وضعها المشغل.
ثم يجب أن يصمد النمط أمام التبريد الذي يثبته. إذا كانت الحرارة مرتفعة جدًا عند فجوة النقش، تترهل الملامح وتُغلق جزئيًا، مما يفقد مسار الهواء بالضبط حيث تحتاجه الرزمة أكثر ما تحتاجه؛ ولا يمكن لجانب التفريغ في الدورة أن يعمل إلا بالهندسة المعطاة له، ولهذا فإن مرحلة التفريغ في آلة التصفيح ونمط النقش ينتميان إلى مواصفة واحدة، و اختيار آلة التصفيح هو نفس الحوار. وإذا بُرّد السطح بقوة مفرطة يصبح النمط حادًا، لكن الفيلم يحمل توجيهًا أكبر. والعمق والوضوح عبر العرض، وليس عند نقطة واحدة، هو الرقم الذي يجب الحفاظ عليه.
نعالج هذا بتشكيل منحنى الإخلاء في غرفة التفريغ لدينا، بسحب الهواء عبر قنوات الفيلم قبل أن يضغط التلامس الكامل مع الصفيحة رزمة الوحدة.
التبريد، والتوجيه، والذاكرة المسماة الانكماش
من القالب إلى أسطوانة التبريد يُسحب المصهور وتصطف السلاسل مع اتجاه الحركة. ويجمّد التبريد ذلك الاصطفاف، فيغادر الفيلم الخط حاملًا ذاكرة الاتجاه الذي سُحب فيه. والحرارة تحررها.
في آلة التصفيح، عند 140 إلى 150 °C، تحاول السلاسل العودة إلى حالة ملتفة وينكمش الفيلم على طول اتجاه الآلة. والنتائج هندسية قبل أن تكون كهربائية: تنزاح الخلايا، وتتغير الفجوة بين السلاسل، ويمكن أن تتشقق خلية مقابل شريط، وينسحب الفيلم بعيدًا عن حافة الإطار، وهو أحد المسارات المؤدية إلى قفزة الإطار وعيوب حافته.
لمنع انزياح الخلايا أثناء هذا الانكماش، نزامن معدل التسخين وضغط الغشاء في نطاق 140 إلى 150 °C، مثبتين سلاسل الخلايا مستوية قبل تصلب الراتنج.
القياس محدد. تحدد T/CPIA 0071-2024، معيار الجمعية الصينية لصناعة الطاقة الكهروضوئية لفيلم التغليف المشترك البثق المنشور في 2024، عينة على صفيحة حديد عند 120 °C ±5 °C لمدة 3 دقائق، مع انكماش في اتجاه الآلة 4.0 % أو أقل وانكماش عرضي 2.0 % أو أقل. والرقم العرضي أصغر لأن الفيلم المصبوب بالكاد يُسحب جانبيًا.
رافعتان تخفضان الرقم، و دورة التصفيح هي حيث تظهر تكلفة الخطأ. الأولى تخزين توجيه أقل، بنسبة سحب أقل ومنحنى تبريد ألطف. والثانية تحريره قبل شحن الأسطوانة، بالتلدين عند درجة حرارة أقل بقليل من التي يتفاعل عندها العامل المتصالب، فترتخي السلاسل بينما الكيمياء خامدة؛ ويظهر المسار في أدبيات البراءات، على سبيل المثال US 9331232. وكلتا الرافعتين تكلفان سرعة الخط، ولهذا تسأل المورد عن السرعة التي يعمل بها الخط عندما يعرض رقم انكماش منخفض.
الوزن الجرامي والمقطع العرضي
يُحدد الفيلم بالوزن الجرامي، أو الكثافة المساحية بالجرام لكل متر مربع، بدلًا من السماكة، لأنه بعد النقش البارز لا توجد سماكة واحدة تُعرَّف. وتحدد T/CPIA 0071-2024 النطاق عند 250 إلى 600 g/m² بانحراف لا يزيد عن ±5 %. وإذا كان خفيفًا جدًا يكون الصفيح ناقص التعبئة: وسادة أقل فوق الشريط، وهامش عازل أقل. وإذا كان ثقيلًا جدًا تدفع ثمن راتنج لا تحتاجه، ويتدفق الفائض على الإطار وحول الحافة.
التجانس عبر العرض هو النصف الأصعب. القالب المستوي لا يقدم ستارة مستوية من المصهور: تعمل الأطراف والوسط بمعدلات مختلفة، ويتحرك المقطع مع درجة الحرارة ومع تاريخ القالب نفسه. وتغلق الخطوط الحديثة الحلقة بقالب آلي، حيث تعدل مسامير الشفة أو سخانات الشفة الفجوة موضعيًا، ومقياس مدمج يمسح العرض الكامل ويغذي القالب. والرقم المهم هو المقطع، وليس المتوسط: فأسطوانة بمتوسط 452 g/m² بنطاق 7 % من الحافة إلى الوسط تفشل في متطلب ±5 % بينما تبدو مثالية على الشهادة.
ما يمكن أن تخبرك به الشهادة، وما يمكن أن تخفيه
شهادة التحليل ملخص، والملخص هو حيث تُفقد المعلومات.
| بند الفحص الوارد | المرحلة الأولية التي يشير إليها | ما يوحي به الفشل |
|---|---|---|
| الوزن الجرامي منخفض، أو منخفض عند الحافة فقط | القياس، مقطع القالب | قالب لا يُشذّب، أو حلقة قياس متروكة مفتوحة |
| انكماش اتجاه الآلة أعلى من 4.0 % | التبريد، السحب، التلدين | توجيه مخزّن أسرع من تحريره؛ اسأل عن سرعة الخط |
| نقاط بلورية فوق حد العدد | البثق، التنظيف | نقطة ساخنة، أو مادة متدهورة من توقف |
| درجة التصالب منخفضة أو متفرقة | الجرعات، الخلط | نقع قصير، توزيع غير متساوٍ، أو خطأ في الوزن |
| قوة التقشير منخفضة بعد الحرارة الرطبة | الخلط، التخزين | سيلان امتص الرطوبة، أو دفعة لم تمتص قط |
| فقاعات لا ينبغي أن يسببها الفيلم | النقش البارز، البثق | نمط ضحل جدًا، أو جل كموقع تنوي |
ما يمكن أن تخفيه الشهادة يستحق أن يُؤخذ في الاعتبار عند المراجعة. متوسط بدون نطاق عرضي. موضع أخذ عينات واحد يُقرأ كما لو كان يصف اللفة. انكماش من الغلاف الخارجي، حيث يختلف تاريخ الشد عن القلب. درجة تشابك معالجة عند زمن مكوث لا تعيده آلة التصفيح الخاصة بك.
يجب أن يكون التخزين في نفس السياق ونادرًا ما يتم التحقق منه: 0 إلى 30 °C، رطوبة نسبية أقل من 60 %، الاستخدام خلال 8 ساعات من الفتح، عمر تخزيني لا يقل عن 120 يومًا من الإنتاج. اللفة التي استوفت كل رقم عند البوابة ثم بقيت في مستودع حار هي مادة مختلفة بحلول الوقت الذي تصل فيه إلى آلة التصفيح الخاصة بك.
خمسة أماكن للنظر فيها عند زيارة الموقع
هذه الأسئلة الخمسة تجد الأكثر في الساعة من الزيارة، بالترتيب الذي يعطي أولاً.
- سجلات الجرعات والنقع. اطلب تذكرة الوزن لكل دفعة وزمن النقع لكل صومعة، وليس بطاقة الوصفة. إذا كانت POE تشترك في المعدات مع EVA، اسأل ما الذي يتغير.
- درجة حرارة المصهور، مقاسة وليس مضبوطة. نقاط ضبط الأسطوانة هي نية؛ السجل الذي تريده هو درجة حرارة المصهور عند القالب وفي منطقة الضغط، مع سرعة اللولب بجانبها.
- ملف القالب والسماكة. أي مسامير تم ضبطها، ومتى تم تشكيل الشفة آخر مرة، ومخطط العرضي بدلاً من المتوسط.
- أسطوانات النقش والتبريد. عمق النمط على الأسطوانة وعلى الفيلم، مفحوصًا عند نقطة واحدة أو عبر العرض.
- التلدين واللف. درجة حرارة التلدين وزمن المكوث، وتناقص الشد، وما يحدث للفة التي تفشل: إعادة معالجة، أو تخفيض درجة، أو شحن.
سؤال إضافي واحد يستحق الوقت. اطلب نفس الرقم من ورديتين. الاتساق بين الورديات هو ما يوجد الخط بأكمله لتقديمه، وهو الشيء الذي يمكن للمصنع تزييفه بأقل إقناع.
من أين تأتي هذه الأرقام
الحدود وشروط الاختبار مقتبسة من T/CPIA 0071-2024، معيار الجمعية الصينية لصناعة الطاقة الكهروضوئية لفيلم التغليف المشترك بالبثق: صفيحة حديد 120 °C ±5 °C وعينة 3 دقائق، انكماش في اتجاه الآلة عند 4.0 % أو أقل مقابل 2.0 % أو أقل في الاتجاه العرضي، نطاق 250 إلى 600 g/m² عند ±5 %، وشروط التخزين من 0 إلى 30 °C، أقل من 60 % رطوبة نسبية، 8 ساعات بعد الفتح و120 يومًا من العمر التخزيني. قد تُحدد منتجات EVA وPOE أحادية الطبقة بموجب مستند آخر، لذا استخدم المعيار الذي يسميه عميلك.
ثلاثة بنود ليست قياسات من ذلك المعيار. السقف قرب 90 °C يأتي من تركيبة مثال في براءة اختراع عامة وهو توضيحي: القيمة الحقيقية تعتمد على عامل التشابك والراتنج وزمن المكوث. مسار التلدين يأتي من أدبيات براءات الاختراع (US 9331232)، والمصدر يتعامل مع سرعة الخط والانكماش نوعيًا فقط، ولهذا ذُكرت المقايضة بدون رقم. نافذة التصفيح من 140 إلى 150 °C هي نطاق عملية، وليست حدًا معياريًا.
الإطار من عندنا: أن اللفة تنحرف في ثلاثة أماكن وليس في التركيبة، ورسم خرائط المرحلة إلى العَرَض في كلا الجدولين، والقراءة التشخيصية لشهادة والأسئلة الخمسة للموقع.
الأسئلة الشائعة
س: لماذا تعطي تركيبة واحدة فيلمًا مختلفًا على خطين؟
التركيبة تحدد الهدف والخط يحدد التباين. نقع أطول، مصهور أبرد، قالب مشذب ولف أبطأ كلها تدفع نفس الفيلم نحو ذلك الهدف، ولا شيء منها يسافر مع الوصفة. مصنعان على تركيبة واحدة يختلفان أكثر في زمن المكوث ودرجة حرارة المصهور والتحكم العرضي.
س: عند أي درجة حرارة مصهور يجب أن يعمل عامل التغليف؟
منخفضة بما يكفي حتى لا يتحلل عامل التشابك في الأسطوانة. براءات الاختراع العامة تضع السقف قرب 90 °C، والاتجاه أهم من الرقم، لأنه يتغير مع البيروكسيد والراتنج وزمن المكوث. قِس المصهور، وليس الأسطوانة.
س: لماذا يُحدد الانكماش في اتجاه الآلة بشكل منفصل؟
لأن الاتجاهين يخزنان كميات مختلفة من التوجيه. الفيلم المصبوب يُسحب على طول اتجاه الآلة وبالكاد جانبيًا، لذا كل الذاكرة تقريبًا طولية. المعيار يعكس ذلك بـ 4.0 % مقابل 2.0 % عند 120 °C ±5 °C لمدة 3 دقائق.
س: لماذا تحديد الوزن بالجرام بدلاً من السماكة؟
لأن النقش يجعل السماكة غامضة: نقطة واحدة تُقرأ سميكة أو رقيقة حسب ما إذا هبطت على نتوء. كثافة المساحة تمتزج مع النمط وتتوافق مع كمية الراتنج فوق الشريط. النطاق من 250 إلى 600 g/m² عند ±5 % أو أقل.
س: ماذا تفعل نقطة بلورية في وحدة؟
تشير إلى جسيم جل لن يذوب. الفيلم يتدفق عند التصفيح بينما يبقى الجسيم، لذا واجهتهما مكان لا يُطرد منه الهواء ويتركز فيه الإجهاد. عيب بالكاد تراه على اللفة يصبح فقاعة لاحقًا.
س: هل يبطئ التلدين الخط؟
نعم، وهذه هي المقايضة. تقليل التوجيه يكلف نسبة السحب ومعدل التبريد، والتلدين يكلف قسمًا مُسخنًا وزمن مكوث قبل اللف. المورد الذي يقدم انكماشًا منخفضًا يقدم معه سرعة خط، لذا اطلب كليهما.
س: كم يمكنني الاعتماد على شهادة لدفعة جديدة؟
اعتمد عليها فيما تنص عليه وافحص ما تحذفه. متوسط بدون نطاق عرضي، أو عينة من موضع واحد، أو انكماش من الغلاف الخارجي يصف أقل مما يبدو. مع مورد جديد، اشهد أخذ العينات.
س: أي اختبار وارد يجب أن أثق به عندما يتعارض اثنان؟
الأقرب إلى العملية التي تشغلها. مكبس مختبري بدون أشرطة وبدون إطار لن يُظهر الفراغات التي يُظهرها صفيحة حقيقية، وعينة انكماش مقطوعة باردة من لفة قديمة لن تطابق واحدة طازجة. عندما تتعارض الشهادة والخط، يفوز الخط.
خواطر ختامية
التركيبة تحدد السقف والخط يقرر ما إذا كنت تصل إليه في يوم ثلاثاء في الشهر الرابع من حملة. الدفعة المرفوضة التالية ستصل بشهادة تقول إن الرقم كان في النطاق، لذا اسأل أي مرحلة أنتجت الانحراف: زمن النقع، درجة حرارة المصهور، أو الملف العرضي. واحد من الثلاثة عادةً مرئي في السجلات التي تحتفظ بها بالفعل، ولا شيء منها يُصلح بتغيير التركيبة.
OOITech تصنّع غرفة مفردة ومزدوجة solar panel laminator machines مع صفائح مسخنة بالزيت وكهربائية مصممة لتوزيع حراري مستقر. إذا واجه خط إنتاجك انكماش عامل التغليف، أو تكوّن الفقاعات، أو انزلاق الأشرطة، أرسل إلينا تصاميم كومة الوحدات، أو رسومات المكونات، أو أفلام العينات لتقييم العملية.