كيفية اختيار آلة التصفيح المناسبة للألواح الشمسية
جدول المحتويات
إجابة سريعة: يبدأ اختيار ماكينة تغليف الوحدات الشمسية من رسم الوحدة ووصفة التغليف، وليس من رقم الميجاواط السنوي المذكور في الكتيب. حجم الغرفة هو القرار الأول لأنه يحدد عدد الوحدات التي تُحمَّل دفعة واحدة: تم تحديد غرفة 2200 مم × 3600 مم لثلاث وحدات تقليدية من 72 خلية، وغرفة 2300 مم × 4600 مم لأربع وحدات، وغرف أكبر لخمس وحدات، وكل ذلك بناءً على تنسيقات وحدات قديمة لا ينبغي إعادة استخدامها للوحدات الحديثة كبيرة الحجم دون رسم تخطيطي جديد. المواصفة التي تتطلب 50 مم على الأقل بين الوحدات تعني أن قسمة مساحة الصفيحة على مساحة الوحدة تبالغ في تقدير الحمولة. المورّد الذي يقدّر السعة باستخدام خلايا 156 مم ووحدات 275 واط سيُظهر رقم ميجاواط أعلى لنفس الماكينة. قارن بدلاً من ذلك عدد الوحدات القابلة للبيع في الساعة.
تصنيع وحدات PV · بقلم جيري، Ooitech
نظرة عامة على المنتج ومنهجية الاختيار
الاختيار بناءً على متطلبات الوحدة
اختيار وحدة شمسية قبل التصفيح، يجب أن تجتاز الوحدة المجمعة الفحص البصري و يتطلب النظر إلى ما هو أبعد من كتيبات المعدات المنفردة. يجب أن يتوافق حجم غرفة التصفيح مع أبعاد الوحدة، ويجب أن تتوافق دورتها مع سرعة خط الإنتاج الإجمالية، ويجب أن يتناسب ملف التفريغ ودرجة الحرارة مع مادة التغليف المحدد (EVA أو POE). يجب أن ينبع اختيار المعدات من رسومات الوحدة ووصفات التصفيح بدلاً من أرقام الميغاواط السنوية المطبوعة في المواد الترويجية.
غالبًا ما تحسب تقييمات الميغاواط المعلن عنها السعة بناءً على تنسيقات الوحدات القديمة (على سبيل المثال، خلايا 156 مم، وحدات 275 واط). تؤدي القوة الكهربائية الأعلى للوحدة إلى تضخيم الميغاواط المعلن عنها حتى عندما يظل إجمالي إنتاجية الألواح متطابقًا. للتقييم الموضوعي، قارن الآلات بعدد الوحدات القابلة للبيع في الساعة:
الوحدات القابلة للبيع في الساعة = الوحدات لكل حمولة × الحمولات المكتملة في الساعة × إنتاجية المحاولة الأولى × وقت التشغيل
أهمية رسومات التحميل
يبدأ الاختيار بأبعاد الوحدة، وسمك الزجاج، وتفاصيل التجميع، ومواصفات المادة المغلفة، ومواقع صندوق التوصيل. يجب أن يُظهر رسم التحميل بمقياس رسم الخلوصات الدقيقة. على سبيل المثال، الحفاظ على خلوص 50 مم بين الوحدات يعني أن مجرد قسمة مساحة اللوحة على مساحة الوحدة يبالغ في تقدير سعة الحمولة. يجب تقييم تنسيقات الغرف مقابل أبعاد الوحدات الحديثة كبيرة الحجم.
المعلمات التقنية ومصفوفة التكوين
اختيار هيكل الغرفة
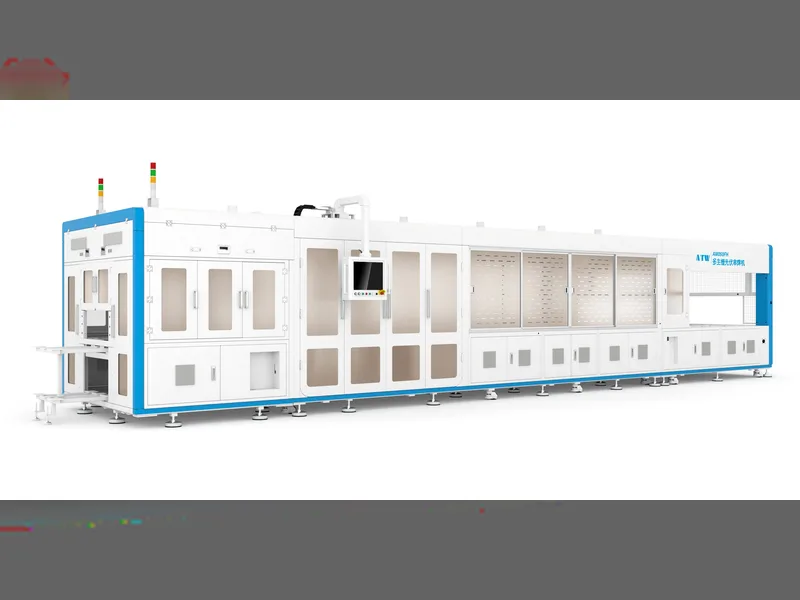
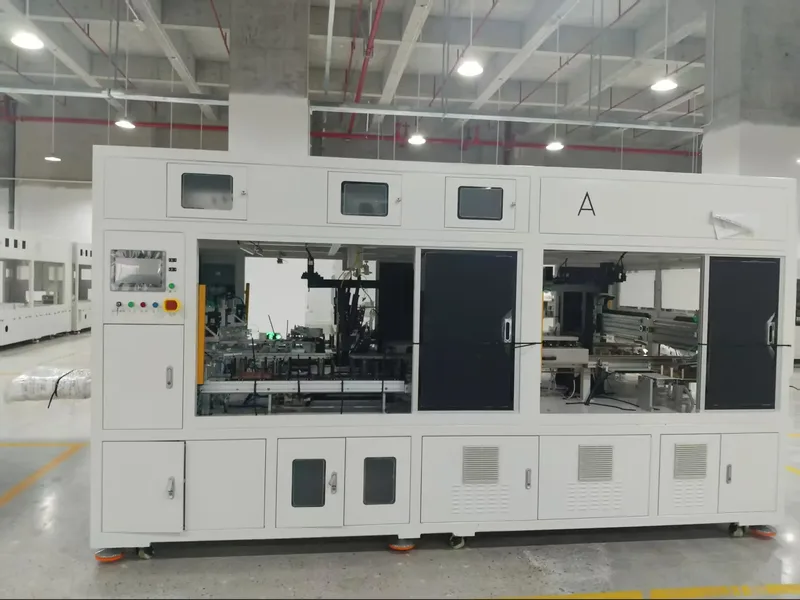
تقوم آلة التصفيح ذات الغرفة الواحدة بعمليات التفريغ والضغط والمعالجة والتهوية داخل غرفة واحدة. تتميز بمساحة أصغر ومتطلبات مرافق أقل. تفصل آلات التصفيح ذات الغرفتين بين التصفيح والمعالجة، مما يسمح بمعالجة حمولة واحدة بينما يتم تفريغ الحمولة التالية، مما يضاعف الإنتاج في الساعة.
| التكوين | منطقة العمل الفعالة | دورة العمل المذكورة | متوسط طاقة التشغيل | الحجم الكلي | الاستخدام المناسب |
|---|---|---|---|---|---|
| شبه آلي | 1100 × 2200 مم | ≤18 دقيقة | ≤18 كيلوواط | 2.65 × 2.30 × 1.35 م | الإصلاحات، الأعمال التجريبية، الوحدات الصغيرة |
| غرفة مفردة أوتوماتيكية | 2200 × 3600 مم | ≤18 دقيقة | ≤30 كيلوواط | 12.1 × 3.15 × 1.8 م | حجم إنتاج أقل |
| غرفة مزدوجة أوتوماتيكية | 2200 × 3600 مم لكل غرفة | ≤9 دقائق | ≤60 كيلوواط | 16.9 × 3.15 × 1.8 م | إنتاج مستمر للوحدات |
| غرفة مزدوجة مكدسة | أربعة مستويات عمل 2400 × 4600 مم | ≤9 دقائق | ≤130 كيلوواط | 22.1 × 3.50 × 2.65 م | إنتاجية عالية مع مساحة أرضية محدودة |
| غرفة مزدوجة كبيرة | 2700 × 8700 مم لكل غرفة | ≤9 دقائق | ≤95 كيلوواط | 37.3 × 3.68 × 1.8 م؛ 63 طن | وحدات كبيرة وخطوط إنتاج عالية الحجم |
مواصفات التفريغ والحرارة
يتطلب أداء التفريغ إخلاءً سريعًا في غرفة ساخنة ومحملة. تستخدم الأنظمة عادةً مضخات دوارة (مثل 2X-70) مع معززات Roots (مثل ZJP300 أو ZJP600) للتكوينات ذات الغرفة المزدوجة لتحقيق ضغوط تشغيل أقل من 100 باسكال خلال 90 ثانية. تستخدم أنظمة التسخين زيت نقل الحرارة مع تحكم PID متعدد المناطق، مما يوفر تجانسًا في درجة حرارة اللوحة ضمن ±1.5 درجة مئوية إلى ±2.0 درجة مئوية عبر خمس نقاط قياس على الأقل لكل غرفة.
المزايا التقنية وعوامل التقييم الرئيسية
الأساس المنطقي وراء تلك الأرقام الخاصة بالتفريغ والحراري، بما في ذلك سبب اقتران معززات Roots بمضخات الريشة الدوارة، موضح في مضخات التفريغ لآلة التغليف، نافذة EVA وكيفية تكوين مجموعة المضخات.
مزامنة الخط والتوقيت
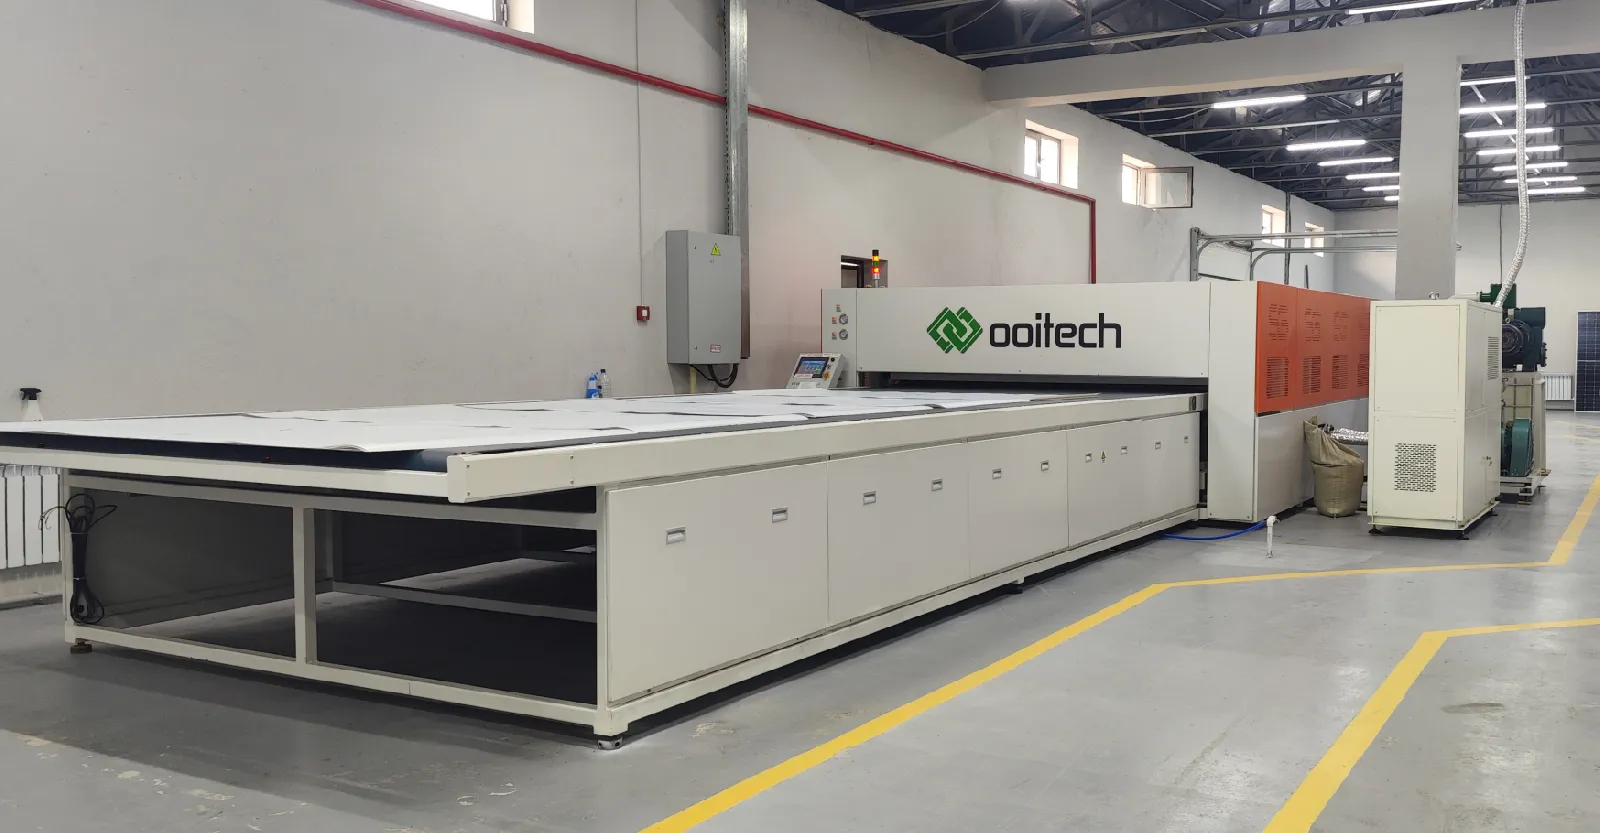
مواءمة المخزن المؤقت على مستوى الخط: يجب أن يتكامل جهاز الترقق بسلاسة مع محطات اللحام والتجميع والمخزن المؤقت والتبريد والفحص والتأطير. تحدد قدرة المعالجة النهائية الإنتاج الفعلي للخط.
تعريفات واضحة لزمن الدورة: يجب أن تغطي المخططات الزمنية التفصيلية التحميل، وإخلاء/ضغط الغرفة الأولى، والنقل، ومعالجة الغرفة الثانية، والتهوية، والتفريغ، مع مواءمة إجمالي وقت الإقامة مع نوافذ معالجة EVA/POE.
بنية تفريغ متقدمة: إخلاء عالي الحجم مقترن بمضخات معززة Roots يمنع احتجاز الهواء وتكوين الفقاعات في الزجاج المزدوج و الطبقة الخلفية المكدسات.
تجانس صارم للوحة التسخين: تسخين PID متعدد النقاط يضمن تشابكًا موحدًا عبر وحدات الزجاج كبيرة الحجم دون زوايا باردة.
وقت التشغيل التعاقدي وقابلية الصيانة: يجب أن تحدد أهداف استخدام المعدات (98٪-99٪) وقت التشغيل المستبعد، وجداول استبدال غشاء السيليكون (أكثر من 3000 دورة)، وأنظمة تنظيف الحزام الآلية.
تطبيقات المنتج وتكامل الخط
سيناريوهات التطبيق
الخطوط التجريبية ومرافق البحث والتطوير: التكوينات شبه الآلية (1100 × 2200 مم) مثالية لإنتاج الوحدات بكميات صغيرة، واختبار العمليات، وإصلاح الوحدات.
الخطوط التجارية القياسية: وحدات أوتوماتيكية بغرفة واحدة وغرفتين (2200 × 3600 مم) مصممة لتصنيع الألواح الشمسية بكميات متوسطة إلى عالية.
مصانع التصنيع عالية الكثافة: التكوينات المكدسة متعددة المستويات ذات الغرفتين تزيد الإنتاج لكل متر مربع في المرافق المحدودة المساحة.
خطوط كبيرة الحجم وعلى نطاق المرافق: وحدات مزدوجة الغرفة ممتدة (حتى 2700 × 8700 مم) مصممة لدعم الزجاج المزدوج الثقيل، TOPCon، وتصنيع وحدات HJT و PERC.
متطلبات تكامل المرافق: يتطلب التركيب تخطيطًا دقيقًا للمرافق بما في ذلك طاقة 380 فولت/50 هرتز، وإمداد هواء هوائي 0.6-0.8 ميجا باسكال، ومياه تبريد مضخة التفريغ، وتقييمات تحميل الأرضية حتى 1.5 طن/م²، واستواء الأرضية ضمن ±10 مم.
متطلبات التوصية وقبول FAT
قائمة فحص المواصفات ومعايير القبول
لتقييم واختيار نموذج آلة الترقق المناسب، يلزم توفير خمسة مدخلات بيانات حاسمة:
رسم تصميم الوحدة التفصيلي والنطاق الأبعادي.
مواصفات الزجاج، والطبقة المغلفة، والطبقة الخلفية/الزجاج الخلفي.
ورقة البيانات الفنية للطبقة المغلفة (نوافذ المعالجة EVA أو POE).
الإخراج المطلوب للوحدة لكل وردية والهدف التشغيلي.
مخطط تخطيط المرافق يوضح نقاط توصيل المرافق (الطاقة، الهواء، مياه التبريد).
اختبار القبول في المصنع (FAT)
يجب أن يقوم تقييم FAT النهائي بتشغيل مجموعات مواد الإنتاج الفعلية عبر أحمال متتالية عند درجات حرارة تشغيل مستقرة. تشمل مقاييس القبول الرئيسية المسجلة أثناء FAT الوحدات المكتملة في الساعة، ومنحنيات مضخة التفريغ، والتوزيع الحراري متعدد النقاط للوحة التسخين، وسجلات إنذار PLC، والعائد من المحاولة الأولى، وتوقيت إعادة التشغيل بعد الصيانة المخطط لها.
ذات صلة: لماذا يسبب التوصيل (اللحام بالتراكب) تشققات في الخلايا يغطي هندسة الوصلة التي تعمل عليها عملية التصفيح بعد ذلك، والتي غالبًا ما تبدأ منها شقوق الثقب المركزي.
قراءة إضافية وبيانات خلفية
مواد مرجعية عامة حول هذا الموضوع، منشورة من قبل المنظمات التي تحافظ على خارطة الطريق التقنية وبيانات السوق في الصناعة: