الحواف المقطوعة بالليزر في TOPCon: تخميل المقطع العرضي
جدول المحتويات
إجابة سريعة: تقسيم الخلية إلى أرباع يشقّها على طول حزّ ليزري، ويترك ذلك الحزّ سيليكوناً عارياً على الجدارين. والنهج المنشور هو إنماء أكسيد نفق رقيق على الجدار، وترسيب بولي-سي مطعّم بـ n⁺ فوقه، وتغطية البولي-سي بـ AlOₓ، بحيث يتصرف الوجه المقطوع كتلامس انتقائي بدلاً من مركز إعادة تركيب. وكل خطوة مضافة منخفضة الحرارة، وهذا ما يجعلها مثيرة للاهتمام في خط يشغّل LPCVD بالفعل.
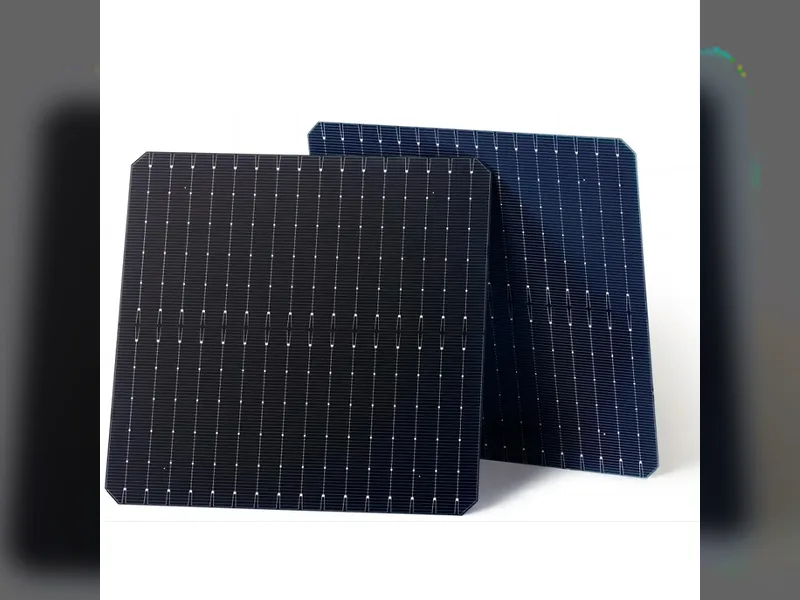
أصبحت الخلايا رباعية القطع ومتعددة القطع إنتاجاً عادياً الآن، والسبب حسابي: تقسيم الخلية إلى أربعة يخفض التيار الذي يحمله كل شريط، ويقصّر المسار عبر الأصابع، ويقلل الفقد المقاومي في التوصيل البيني. والمكسب حقيقي ولهذا أصبحت خلايا TOPCon رباعية القطع الخيار الافتراضي قبل أن يجادل أحد في التكلفة.
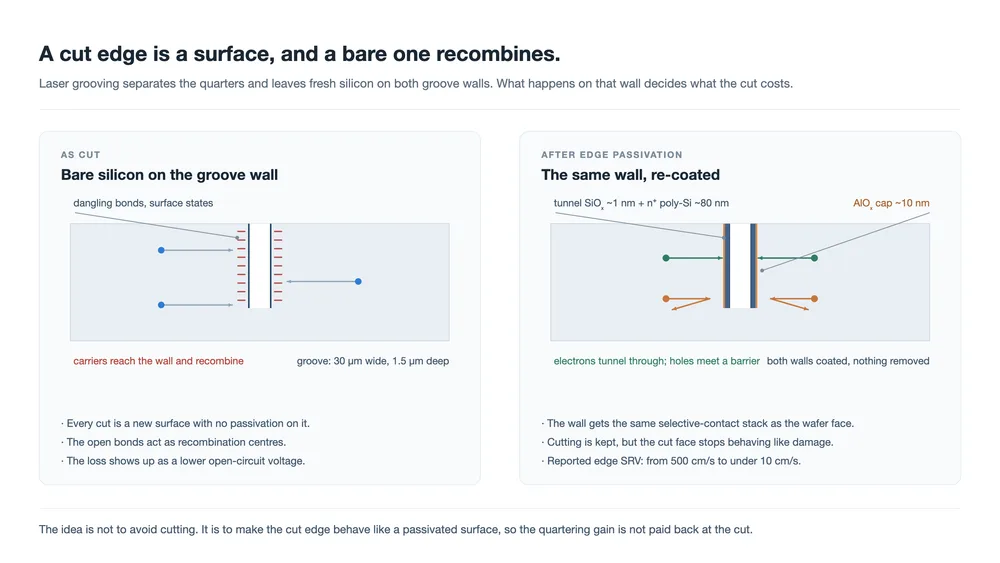
التكلفة تقع على القطع نفسه. يفصل حزّ ليزري الأرباع، والجدار الذي يفتحه هو سيليكون لم تكن عليه طبقة تخميل قط. وحالات السطح هناك تقع في منتصف فجوة النطاق، والحاملات التي تصل إلى الجدار تعيد التركيب. وهذا فقد جهد، لا فقد تظليل، ولا يظهر في أي قياس يُجرى قبل خطوة القطع.
النهج الموصوف أدناه يتوقف عن معاملة ذلك الجدار كضرر يجب تقليله ويعامله كسطح يجب طلاؤه. إنه نفس فكرة التلامس الانتقائي التي يستخدمها TOPCon بالفعل على وجه الرقاقة، مطبقة على سطح أنشأه القطع قبل بضع خطوات معالجة.
الحافة المقطوعة سطح، وهو أسوأ سطح في الخلية
كل سطح سيليكون آخر في وحدة منتهية مرّ بتسلسل التخميل الكامل: التنقير، والتنظيف، ومكدس عازل، وأحياناً طبقة مطعّمة تحته. أما جدار الحزّ فلا ينال شيئاً من ذلك. فهو يُنشأ بعد تشكيل الوصلة الأمامية وبعد ترسيب المكدس الخلفي، لذا ما يتركه الليزر خلفه هو المادة الخام.
الأرقام التي تُذكر عادةً لذلك النوع من الأسطح مثبطة للهمة. كثافات حالات السطح حول 1 × 1012 cm−2 eV−1 وسرعة إعادة تركيب سطحية تتجاوز 500 cm/s، وكلاهما مُبلَّغ عنه لحالة ما بعد القطع في المصدر الذي يستند إليه هذا المقال. وبالمقارنة مع سطح مخمَّل يُقاس بأرقام أحادية من cm/s، فإن حافة مقطوعة غير معالجة تعيد التركيب أسرع بنحو رتبتين من حيث الحجم.
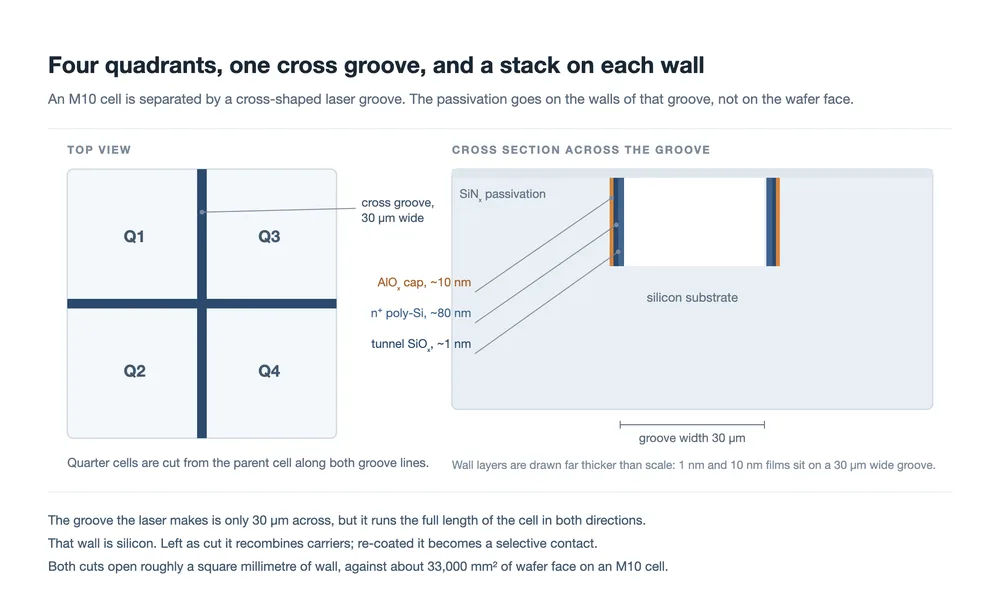
ما يجعل ذلك مهماً ليس المساحة. فالحزّ العرضي عرضه 30 µm وعمقه نحو 1.5 µm، وقطع خلية M10 إلى أربعة يفتح نحو مليمتر مربع من الجدار مقابل 33,000 mm2 من وجه الرقاقة. بل إن الحاملات المتولدة ضمن طول انتشار من القطع يمكنها الوصول إليه، والجدار يمتد بطول الخلية كاملاً في الاتجاهين. وطول الخط هو ما يتناسب معه الفقد، والنمط المتصالب يضع خطاً طويلاً عبر منتصف كل ربع.
ولهذا أيضاً يتصرف الفقد كمشكلة جهد. فإعادة التركيب عند الحافة تزيل حاملات من الكتلة، وجهد الدائرة المفتوحة يستجيب لمعدل إعادة التركيب الكلي عبر الخلية. ويتحرك معامل التعبئة أيضاً. كان التظليل سيظهر في التيار؛ أما هذا فيظهر في Voc وFF، وهو مكان أقل وضوحاً للنظر إليه عند تأهيل عملية قطع.
ما هو الطلاء فعلياً
يضع البنية المنشورة ثلاث طبقات على الجدار المقطوع، بترتيب محدد. بالقراءة من السيليكون نحو الخارج: أكسيد سيليكون رقيق جداً يمكن للحاملات النفق عبره، وطبقة بولي-سيليكون مطعّمة بكثافة تحملها بعيداً، وغطاء أكسيد ألومنيوم يُكمل التخميل الكيميائي للسطح البيني.
| الطبقة على الجدار المقطوع | السماكة | ما تفعله |
|---|---|---|
| أكسيد النفق، SiO2 | نحو 1–1.2 nm | رقيق بما يكفي لنفق الحاملات عبره، وسميك بما يكفي لإبعاد المعدن والطبقة المطعّمة عن سطح السيليكون |
| بولي-سي مطعّم | 80–120 nm | يحمل الحاملات المجمّعة جانبياً ويضبط دالة العمل التي تجعل التلامس انتقائياً |
| غطاء AlOx نحو 10 nm | تخميل كيميائي لحالات السطح البيني المتبقية، إضافة إلى حاجز ضد التلوث | هناك تفصيلان يفصلان هذا عن مجرد إعادة إنماء أكسيد. أولاً، المكدس ليس عازلاً فقط؛ فهو يحتوي على شبه موصل مطعّم، لذا يمكنه أيضاً التوصيل. فالأكسيد النقي سيخمّل الجدار ويتركه ميتاً كهربائياً، وهذا مقبول لسطح لا يجمع شيئاً، لكن الجدار هنا يقع بين خليتين ربعيتين تحتاجان كلتاهما إلى تمرير التيار. ثانياً، السماكات مهمة بطريقة لا تكون كذلك على رقاقة مسطحة. فيجب أن يكون البولي-سي سميكاً بما يكفي ليبقى متصلاً فوق حزّ عمقه 1.5 µm بقاع مدوّر. ويجب أيضاً أن يكون رقيقاً بما يكفي كي لا يؤدي إجهاده الخاص إلى تشققه أو انفصاله عن الجدار. |
يعطي المصدر 120 nm للبولي-سي في وصف البنية و80 nm في تسلسل المعالجة، ويلاحظ أن 80 nm كافية لتأثير تخميل المجال. وهذا الفرق جدير بالملاحظة بدلاً من تجاوزه: فهو يشير إلى أن سماكة الطبقة قابلة للضبط ضمن نافذة المعالجة، وليست هدفاً ثابتاً، وأن القيمتين ضمن النطاق الذي يعتبره المؤلفون قابلاً للعمل.
لماذا يرشّح أكسيد رقيق وطبقة مطعّمة الحاملات
الآلية هندسة نطاقات لا كيمياء، وهي نفس الآلية التي جعلت TOPCon منافساً في المقام الأول. على الجدار العاري، تتوزع حالات السطح البيني عبر فجوة النطاق. والإلكترون الذي يصل إلى إحدى تلك الحالات يجد مكاناً يستقر فيه، والثقب الذي يصل إلى الحالة نفسها يُغلق الدائرة: فيعيد الاثنان التركيب، ويضيع الزوج.
رسمان: حافة مقطوعة عارية بحالات موزعة عبر فجوة النطاق تعيد الحاملات التركيب فيها بنحو 500 cm في الثانية، وحافة مطلية ينفق فيها الإلكترونات عبر أكسيد رقيق وتلاقي الثقوب حاجزاً، بأقل من 10 cm في الثانية
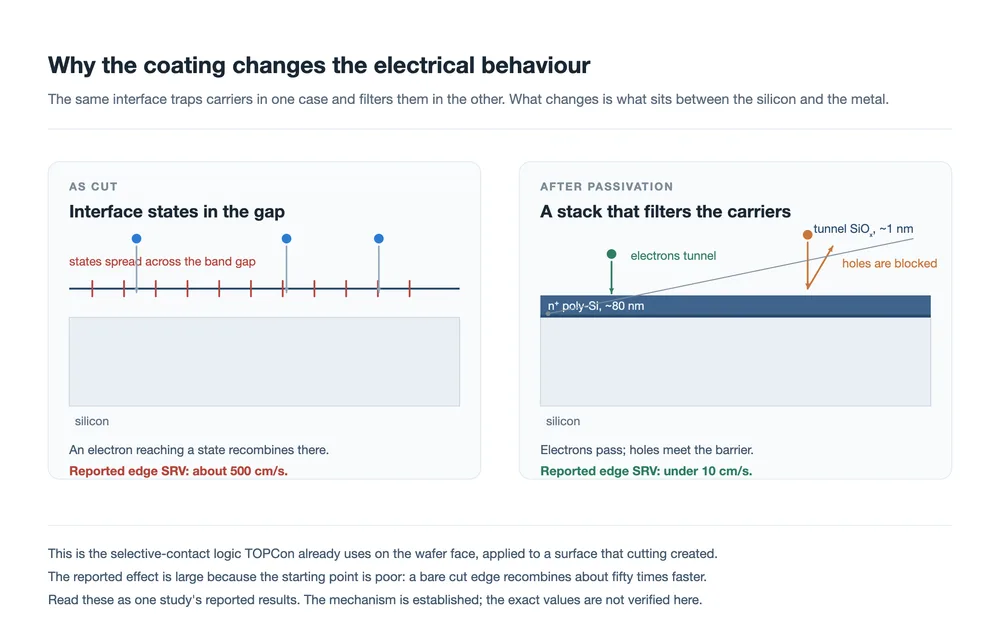
بمجرد أن يصبح الأكسيد والسيليكون المتعدد المُشاب في مكانهما، لم تعد بنية النطاق عند الواجهة مستوية. يحجب الأكسيد الرقيق المسار المباشر بين السيليكون والطبقة المُشابة مع بقائه رقيقًا بما يكفي لتتمكن الإلكترونات من النفق عبره. تشوّه الشحنة الموجودة في الطبقة المُشابة النطاقات في السيليكون أسفل الواجهة مباشرةً، وهذا ما يُنشئ عدم التماثل: يرى أحد نوعي الحاملات حاجزًا منخفضًا فيمر، بينما يرى الآخر حاجزًا مرتفعًا فيرتد.
النتيجة المُبلَّغ عنها هي انخفاض سرعة إعادة التركيب السطحي عند حافة القطع من نحو 500 cm/s إلى أقل من 10 cm/s، أي تغيّر بنحو 98%. هذا رقم كبير، وهو كبير لسبب بسيط: نقطة البداية سطح غير مُخمَّد، وهو قريب من أسوأ حالة متاحة. تحسين سطح مُخمَّد بنفس المعامل لن يكون ممكنًا.
يجدر بنا أن نكون دقيقين بشأن ما لا يفعله الطلاء. فهو لا يزيل الأخدود، ولا يعيد السيليكون الذي أزالته الليزر، ولا يجعل الجدار مفيدًا بصريًا. لا يزال الربع أضيق. الادعاء أضيق من ذلك: يتوقف الوجه المقطوع عن العمل كمكان تموت فيه الحاملات، ويبدأ العمل كمكان يمكن جمعها فيه.
أين تقع خطوات العملية
المسار المنشور مع هذه البنية هو تسلسل TOPCon عادي مع إدخال واحد: بعد أن يقطع الليزر الأخدود المتقاطع، يُؤكسَد الجدار ويُعاد تشويبه قبل ترسيب طبقة التخميد على مستوى الخلية. كل شيء آخر يبقى في مكانه.
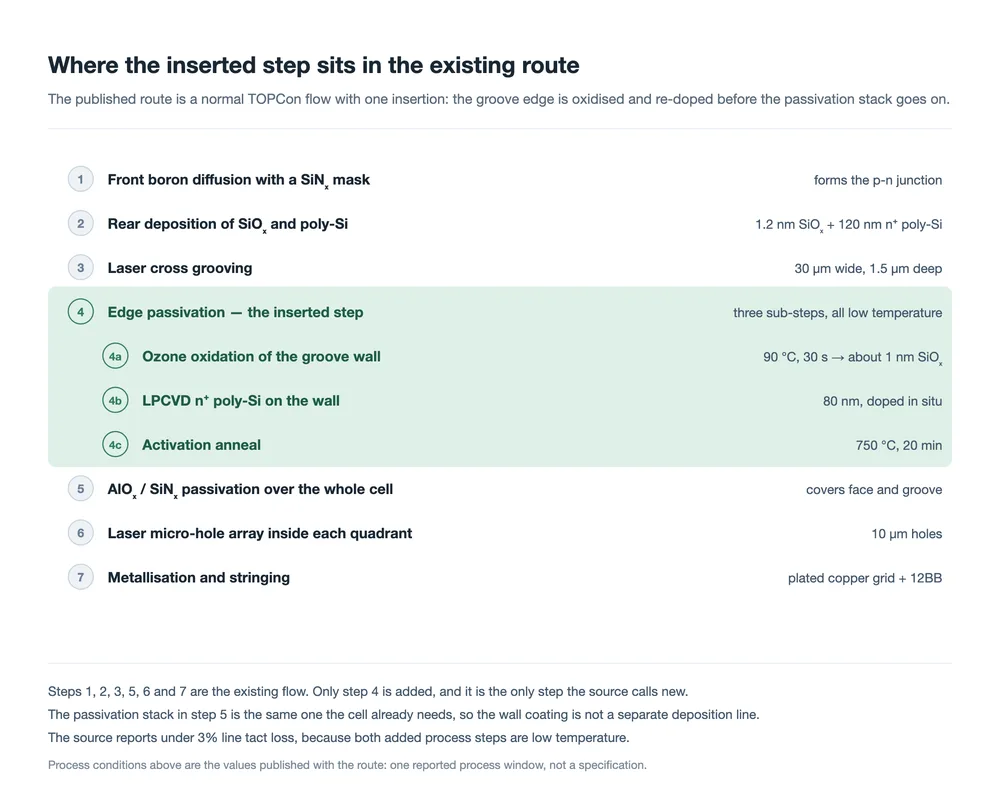
| الخطوة | الشرط المنشور | سبب ضبطه على هذا النحو |
|---|---|---|
| الحز المتقاطع بالليزر | بعرض 30 µm، وعمق 1.5 µm | عميق بما يكفي لفصل الأرباع بشكل نظيف، وضحل بما يكفي للحد من مساحة الجدار والتلف الميكانيكي حوله |
| الأكسدة بالأوزون | 90 °C، لمدة 30 s، نحو 1 nm | ينمّي أكسيدًا متجانسًا دون الميزانية الحرارية التي من شأنها أن تُخلّ بالوصلة الموجودة بالفعل في الرقاقة |
| السيليكون المتعدد بـ LPCVD | 80 nm، مُشاب في الموقع | التشويب أثناء الترسيب يتجنب خطوة انتشار منفصلة ويمنح تدرجًا في التركيز قابلًا للتحكم عبر الطبقة |
| تلدين التنشيط | 750 °C، لمدة 20 min | ينشّط المادة المُشابة ويبلور الطبقة، وهذا ما يحولها إلى موصل بدلًا من عازل |
| تدوير الأخدود | 2 s من TMAH بعد الحز | يُثلّم زوايا الأخدود الحادة حيث تبدأ الشقوق وانقطاعات الطلاء |
| فحص التبلور | رامان، أعلى من 80% | الطبقة غير المتبلورة بالكامل تُخمّد بشكل ضعيف وتوصل بشكل أسوأ، لذا تُعامَل كمخرج قابل للقياس |
إن تدوير TMAH وفحص التبلور هما التفصيلان اللذان يجعلان هذا يبدو كمسار إنتاج بدلًا من عرض مختبري. للأخدود بعمق 1.5 µm زاوية، والزوايا هي حيث تصبح الأغشية المترسبة رقيقة وحيث يتركز الإجهاد. تدوير الزاوية لمدة ثانيتين لا يكاد يكلف شيئًا ويزيل فئة من الأعطال كانت ستظهر لاحقًا، في الدورات الحرارية أو في المناولة.
بالنسبة لخط إنتاج، الجزء المثير للاهتمام هو أن أياً من الخطوات المضافة لا يحتاج أداة جديدة. الأكسدة والترسيب والتلدين كلها تندرج ضمن سعة LPCVD التي يمتلكها خط TOPCon بالفعل، والخطوتان المضافتان منخفضتا الحرارة، لذا لا تُخلّ الميزانية الحرارية للخلية النهائية. يذكر المصدر فقدان إنتاجية للخط أقل من 3%، وهو الرقم الذي يجب التحقق منه أولًا عند اقتراح خطوة جديدة: الخطوة التي تحسّن الكفاءة بنصف نقطة لكنها تكلف 10% من الإنتاجية هي اقتراح مختلف عن خطوة تكلف 3%.
تتغير أيضًا المرحلة الخلفية من التسلسل، وليس بسبب الطلاء. الخلية ذات القطع الأربعة التي تحتفظ بتخطيط 12BB يجب أن تُوصَّل من خلايا ربعية، وحافة القطع الآن سطح يتعامل معه جهاز التوصيل. تفاوت التموضع، والقوة التي يطبقها الشريط عند الوصلة، وكمية الحرارة التي تتلقاها الخلية أثناء اللحام، كلها تؤثر على قطعة يمر عبر حافتها أخدود بعمق 30 µm. هنا تلتقي معدات التوصيل بالأسلاك الرفيعة والتسليك وخطوة تجميع النواقل بتصميم الخلية، وهو الجزء من التدفق الذي لا يعالجه الطلاء.
ما تُظهره المقارنة المُبلَّغ عنها
ينشر المصدر مقارنة قبل وبعد لخلية قياسية ذات قطع أربعة وللخلية نفسها مع حافة مطلية. يعيد الجدول أدناه إنتاجها. هذه هي الأرقام المنشورة مع المسار؛ وهي تأتي من مصدر واحد، ولم نتحقق منها بشكل مستقل.
| المعلمة | قياسية ذات قطع أربعة | مع حافة مُخمَّدة | التغيّر |
|---|---|---|---|
| SRV الحافة (cm/s) | 500 | أقل من 10 | −98% |
| جهد الدائرة المفتوحة (mV) | 736 | 744 | +8 mV |
| تيار الدائرة القصيرة (mA/cm2) | 40.8 | 41.0 | +0.2 |
| معامل التعبئة (%) | 84.0 | 84.5 | +0.5 |
| كفاءة الخلية (%) | 25.3 | 25.8 | +0.5 مطلق |
| ثنائية الوجه (%) | 85 | 90 | +5 نقاط |
اقرأ النمط بدلًا من القيم الفردية. مكسب الجهد أكبر من مكسب التيار، وهو ما تتوقعه الآلية: إعادة التركيب عند سطح تكلف جهدًا أولًا. يتحرك معامل التعبئة قليلًا، بما يتسق مع انخفاض طفيف في نسبة المساحة الميتة إلكترونيًا. تتبع الكفاءة الجهد، و0.5 نقطة مطلقة هي الادعاء الرئيسي.
رقم ثنائية الوجه يستحق حذرًا أكبر من الباقي. الانتقال من 85% إلى 90% هو قفزة بخمس نقاط ناتجة عن تغيير على سطح يمثل جزءًا صغيرًا من المساحة الخلفية للخلية، ولا يشرح المصدر الآلية. قد يكون حقيقيًا إذا كانت حافة القطع سابقًا مسار تحويل محلي على الظهر، لكنه أيضًا نوع الرقم الذي يمكن لعينة صغيرة واحدة أن تنتجه. تعامل معه كأقل سطر مدعوم في الجدول.
ما لم يُحسم بعد
أربعة أشياء غائبة عن الحالة المنشورة، وكلها مهمة قبل أن يلتزم خط إنتاج.
- بيانات الموثوقية على الحافة المطلية. طبقة أكسيد بسماكة 1 nm وطبقة تغطية من أكسيد الألومنيوم بسماكة 10 nm على جدار الأخدود تتعرض لنفس الحرارة الرطبة والدورات الحرارية والحمل الميكانيكي مثل بقية الخلية. كما أن الحافة المقطوعة تُعدّ موضعًا لتركيز الإجهاد تحت الدورات الحرارية، لأن ربعي خلية يتمددان مقابل أخدود. لا يظهر أي من ذلك في جدول المقارنة.
- مسألة السماكة. يقدم المصدر سماكتين مختلفتين من poly-Si للبنية نفسها. هذا ليس تناقضًا، لكنه يعني أن القيمة المثلى غير محددة بدقة، وأن السماكة تؤثر على الإجهاد وزمن الترسيب والتاكت معًا.
- التكرار المستقل. تأتي مكاسب الكفاءة من مجموعة بيانات واحدة مُبلَّغ عنها. مكسب مطلق قدره 0.5 نقطة كبير بما يكفي ليستحق السعي وراءه وكبير بما يكفي ليستحق التحقق المزدوج على خط مختلف ومزيج مختلف من المعجون والشريط.
- التفاعل مع بقية الخلية. إضافة طبقة مُشوَّبة على جدار الأخدود تغيّر ما يفعله ذلك الجدار كهربائيًا بين ربعي الخلية. وكيفية تفاعله مع نمط التمعدن الخلفي ومع ربط ربعيات الخلايا هي مسألة نظام، وليست مسألة طلاء.
هناك نقطة أوسع في الاتجاه نفسه. قطع الخلية مقايضة قُبلت على أساس مكسب التوصيل البيني وحده. إطار four-cut framework يعامل القطع كأمر مسلّم به، وتحليل multi-cut analysis ينظر في ما تفعله الخلية الأصغر بالتظليل وبمخطط الوحدة. العمل على الحافة المقطوعة يهاجم جانب التكلفة في تلك المقايضة، وإذا صمد فإنه يغيّر العدد الأمثل للقطع بدلًا من مجرد تحسين العدد الحالي.
كيف تقرأ هذا مقابل بقية النقاش حول القطع
عادةً ما تُخلط ثلاث أفكار منفصلة معًا عندما يُطرح موضوع خلايا القطع الرباعي، وفصلها يجعل قراءة الأدبيات أسهل.
الأولى هي مكسب التوصيل البيني: ربعيات الخلايا تحمل ربع التيار، لذا تنخفض الخسارة المقاومية في الشريط بشكل حاد. هذا أمر محسوم وهو سبب وجود التقنية في الإنتاج. الثانية هي النتيجة على مستوى الوحدة، حيث تغيّر الخلايا الأصغر تحمّل التظليل ومتطلبات صندوق التوصيل والسلوك الميكانيكي للصفائح؛ صندوق التوصيل two-part junction box هو إحدى النتائج المرئية. الثالثة هي سطح القطع نفسه، وهو موضوع هذا المقال والذي تميل المحادثتان الأوليان إلى تجاهله.
الرابط العملي بينها هو تدفق العملية. يتم عمل الأخدود بواسطة laser cutting step، وتقع خطوة الطلاء ضمن سعة LPCVD التي يملكها الخط بالفعل، وخطوات التشطيب هي metallisation والربط. الخط الذي يقيّم هذا المسار يقيّم فعليًا ما إذا كان الإدخال يتناسب بين أداتين يملكهما بالفعل، ورقم التاكت المنشور يبلغ نحو 3%.
الأسئلة الشائعة
هل يزيل الطلاء الحاجة إلى القطع؟
لا. لا تزال الربعيات تُقطع ولا يزال الأخدود موجودًا. ما يتغير هو السلوك الكهربائي للجدار الذي كشفه الأخدود، وليس الهندسة.
لماذا لا يُقطع ببساطة بعملية ألطف؟
القطع الأنظف يقلل الضرر لكنه يترك سطحًا غير مُخمَّد. يأتي إعادة التركيب من غياب التخميد بقدر ما يأتي من الخشونة، ولهذا فإن الحل هنا هو طلاء وليس وصفة ليزر أفضل.
هل طبقة أكسيد بسماكة 1 nm موثوقة؟
أكاسيد النفق من هذا الرتبة تُستخدم بالفعل في إنتاج TOPCon، لذا فالمفهوم مُثبت على وجه الرقاقة. أما ما إذا كانت السماكة نفسها تصمد على جدار أخدود، له اتجاه سطحي مختلف ونقطة بداية أكثر خشونة، فهو أحد الأسئلة المفتوحة.
هل ينطبق هذا على TOPCon فقط؟
مزيج أكسيد النفق وpoly-Si المُشوَّب هو بنية TOPCon، لذا يستهدف المسار بطبيعته الخطوط التي تشغّلها بالفعل. أنواع الخلايا الأخرى التي تُقطع إلى قطع ستحتاج إلى مكدس تخميد متوافق مع عمليتها الخاصة، وهي مسألة هندسية مختلفة.
ما الذي نتحقق منه أولًا في تجربة؟
مؤشر SRV للحافة والجهد، قبل أي شيء آخر. انتظام الترسيب على طول أخدود بعرض 30 µm، وتبلور الطبقة، وتكلفة التاكت للخطوات المُدخلة تأتي بعد ذلك، والسلوك الميكانيكي للربع بعد عمل الأخدود هو البند الأكثر عرضة للنسيان.
هل يغيّر الطلاء ما يجب أن تفعله آلة الربط؟
ليس مباشرة. الطلاء كهربائي، لذا دقة التموضع ودرجة حرارة اللحام وقوة المناولة تبقى دون تغيير. ربع الخلية نفسه، مع أخدود يمر عبره، يبقى الجسم الأصعب في المناولة، وهذا قيد منفصل عن القيد الذي يعالجه هذا العمل.
خواطر ختامية
قطع السيليكون لجعل الخلايا أفضل مقايضة غريبة بعض الشيء، وهي تنجح لأن مكسب التوصيل البيني كبير. ما يفعله هذا العمل هو إغلاق الحلقة على الجزء من المقايضة الذي لم يُسعَّر قط: السطح الذي ينشئه القطع. طلاء جدار الأخدود بنفس مكدس التلامس الانتقائي الذي تستخدمه الخلية في أماكن أخرى هو إجابة متماسكة، وكون ذلك ممكنًا بسعة LPCVD الموجودة وخطوتين منخفضتي الحرارة هو سبب استحقاقه للمتابعة.
ينطبق التحذير المعتاد. الآلية سليمة وتنبع من فيزياء راسخة؛ مكسب الكفاءة المبلَّغ عنه بنصف نقطة يأتي من مصدر واحد ولم يُؤكَّد بشكل مستقل، ورقم ثنائية الوجه على وجه الخصوص أضعف من بقية الجدول. بالنسبة لخط إنتاج، الموقف المعقول هو تتبعه كإدخال عملية بمكسب حقيقي لكن غير مُتحقَّق منه، واختباره بالقياس الذي تتوقعه الآلية، وهو الجهد.
قراءات ذات صلة: خلايا TOPCon ذات القطع الرباعي: ما الذي يغيّره القطع · تقنية خلايا القطع الرباعي: حجة الكفاءة · وحدات متعددة القطع ومقاومة التظليل · لماذا تحتاج وحدات القطع الرباعي إلى صناديق توصيل من جزأين · خلايا THBC وتلامسات التخميد · تمعدن خلايا PV ومسألة النحاس · آلات الربط والتوتير: كيف تعمل · معدات القطع بالليزر للخلايا · خارطة طريق خلايا BC: من البنية إلى العملية · محطات خط الألواح الشمسية ومخططها
ملاحظة بيانات: سماكات الطبقات وظروف العملية ومقارنة قبل وبعد هي القيم المنشورة مع هذا المسار وتُعاد كما وردت؛ ولم يتم التحقق منها بشكل مستقل. رقم مساحة الجدار البالغ نحو 1 mm2 هو تقديرنا الخاص من أخدود بعرض 30 µm وعمق 1.5 µm وقطعين بطول كامل على خلية 182 mm، مقابل وجه رقاقة بمساحة 33,124 mm2يتبع ترتيب الفواقد، الجهد قبل التيار، الآلية بدلاً من رقم مطبوع.