ليست كل فقاعة في الصفيحة
جدول المحتويات
إجابة سريعة: ليست كل فقاعة في وحدة مصفحة تأتي من مادة التغليف، والتعامل معها جميعًا كمشكلة مادية يؤدي إلى حل خاطئ. بعض الفقاعات تنشأ في نظام التفريغ: إذا لم تفرغ الغرفة بسرعة كافية أو لم تستطع مجموعة المضخات الحفاظ على التفريغ المطلوب خلال الدورة، يبقى الهواء محتجزًا في الطبقات ويظهر كفراغات بعد التشابك. التمييز مهم لأن السببين لهما علاجات مختلفة تمامًا. السبب المادي يشير إلى محتوى الرطوبة في مادة التغليف، أو التخزين، أو نافذة التشابك. سبب التفريغ يشير إلى سعة المضخة، وحالة الإحكام، ومعدل التسرب، أو ملف التفريغ. تكوين المضخة والنافذة الحرارية لـ EVA هما ما يحددان الموعد النهائي لإزالة الهواء قبل أن تبدأ مادة التغليف في التجلط.
تصنيع وحدات PV · بقلم جيري، Ooitech
مقدمة
تنشأ بعض عيوب الفقاعات في نظام التفريغ بدلاً من مادة التغليف؛ يتم شرح تكوينات المضخة والموعد النهائي للضخ في مضخات التفريغ لآلة التغليف، نافذة EVA وكيفية تكوين مجموعة المضخات.
في كل مرة تظهر فقاعة في لوح شمسي، يسرع الناس لإلقاء اللوم على فيلم EVA/EPE. الأمر ليس بهذه البساطة.
في تغليف وحدات الطاقة الشمسية (PV)، تُعد فقاعات الصفيحة أكثر عيوب الجودة شيوعًا والأكثر تكرارًا بعناد. يعتقد معظم العاملين في المجال اعتقادًا راسخًا أن فقاعات الصفيحة كلها ناتجة عن مشكلات جودة EVA/EPE مادة التغليف . هذا غير صحيح. عيوب مادة التغليف ليست إلا واحدًا من أسباب عديدة. فعيوب المواد الخام، ومعدات التصفيح غير الطبيعية، وأخطاء التشغيل البشرية، وبيئة الورشة الخارجة عن السيطرة، كلها يمكن أن تُسبب أنواعًا مختلفة من فقاعات الصفيحة.
تبدو الفقاعات كعيب تجميلي سطحي، لكنها تستمر في التأثير على إنتاج الطاقة للوح، واستقراره على المدى الطويل، وعمره الافتراضي. وهي واحدة من الأسباب الخفية الأساسية وراء التدهور الخارجي والتفكك والفشل. تنظر هذه المدونة إلى تصنيف الفقاعات والأسباب الجذرية والأضرار الأدائية من زوايا متعددة، مما يمنحك أساسًا دقيقًا لتحسين العملية وتتبع العيوب.
أنواع فقاعات تصفيح الألواح الكهروضوئية وأسبابها
بناءً على شكل الفقاعة وتوزيعها وآلية تكوينها، تنقسم فقاعات التصفيح إلى فئتين أساسيتين.
الفقاعات المتبقية
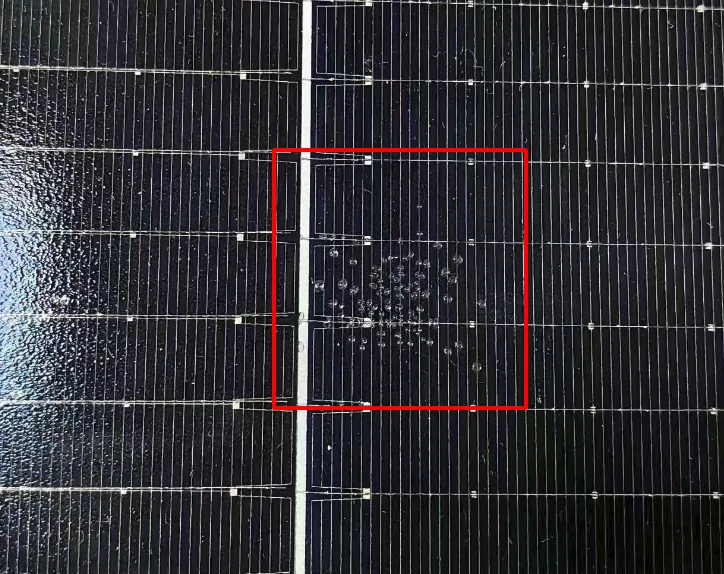
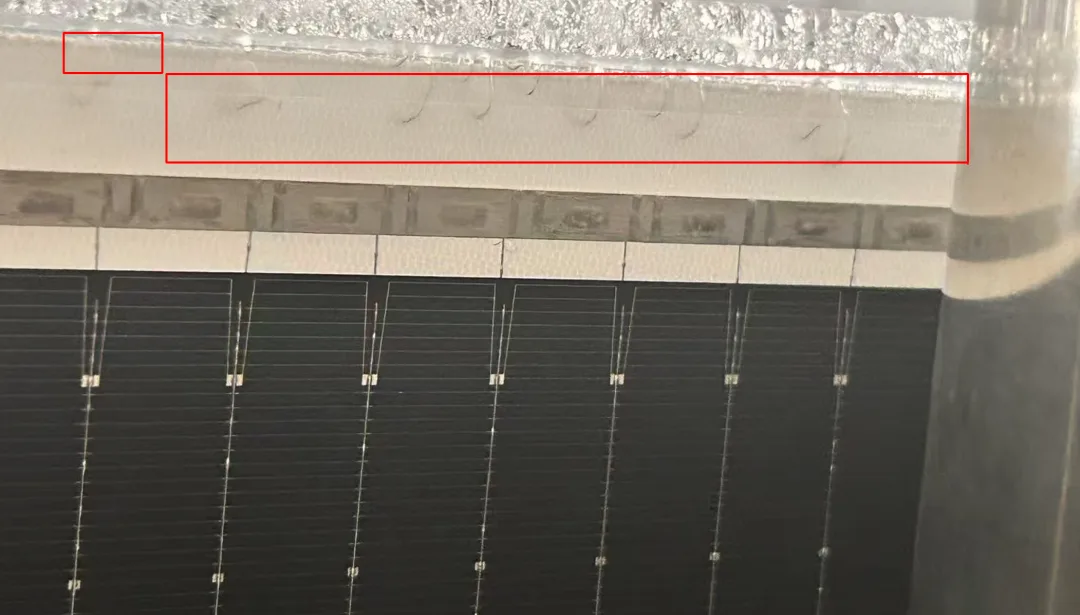
تظهر هذه بشكل رئيسي في فجوات الخلايا، وتباعد الأوتار، وحواف اللوح وزواياه الأربع. تظهر كفقاعات صغيرة كثيفة، أو فقاعات شريطية، أو فقاعات على شكل ندفة الثلج. السبب الأساسي هو أن الهواء بين الطبقات لا يُطرد بالكامل أثناء التصفيح وإزالة الغاز بالفراغ غير مكتملة. إنها فقاعات متبقية فيزيائية، مرتبطة في الغالب بمعلمات المعدات وعملية التشغيل وعملية التكديس، مع مساهمة عيوب المواد بنسبة صغيرة جدًا. هذه الفقاعات صغيرة في البداية، شديدة الخفاء، وقد تظل تجتاز معايير الجودة لكل مصنع. في الإنتاج الضخم يتم التغاضي عنها بسهولة، لكن خطر تمددها لاحقًا مرتفع جدًا.
تحليل مفصل:
أعطال نظام التفريغ: تدهور أداء مضخة التفريغ، تسرب خطوط التفريغ، عدم كفاية مستوى التفريغ، وقت إخلاء قصير جدًا أو سرعة ضخ غير كافية كلها تفشل في طرد الهواء بين الطبقات تمامًا. هذا هو السبب الرئيسي للفقاعات المتبقية.
اختلال درجة الحرارة والضغط: التسخين السريع جدًا أو التسخين المسبق المرتفع جدًا يجعل سطح الفيلم يترابط ويتماسك بسرعة، مما يحبس الهواء الداخلي والرطوبة بين الطبقات، مكونًا فقاعات ملفوفة. عدم كفاية ضغط الترقق أو وقت التثبيت القصير جدًا يمنع الفيلم من التدفق والتبلل الكامل، فلا يمكن ضغط الفراغات بين الطبقات، مما يسبب فقاعات مجوفة واسعة النطاق. عدم انتظام درجة حرارة لوحة التسخين، مع اختلافات كبيرة في درجة الحرارة المحلية، يجعل الفيلم يتماسك بسرعات غير متسقة ويؤدي إلى فقاعات محلية.
أعطال المكونات والميكانيكية: صفائح السيليكون القديمة أو المشوهة أو المجعدة ذات التهوية الضعيفة لا يمكنها تطبيق ضغط متساوٍ لطرد الهواء. عدم تطابق حجم إطار الترقق أو انحراف الارتفاع يترك الزوايا والحواف ملتصقة بشكل سيئ. سطح الطاولة غير المستوي أو انحراف دقة النقل يزيح الطبقات المكدسة، مما يؤدي إلى ضعف إزالة الغاز وفقاعات منتظمة على الحواف أو فقاعات ثلجية في الزوايا.
فقاعات إطلاق الغاز
تظهر هذه غالبًا على سطح الخلية، حول الشريط النحاسي وفي مناطق الوحدة المحلية، بشكل رئيسي كفقاعات كبيرة مفردة أو فقاعات كثيفة محليًا. السبب الأساسي هو الرطوبة داخل المواد (الفيلم، الزجاج، الشريط، الخلايا)، المواد المتطايرة (التدفق، إلخ)، أو الشوائب المتبقية في المواد المساعدة. أثناء الترقق بدرجة حرارة عالية، تتبخر الرطوبة والشوائب الجزيئية الصغيرة تحت الحرارة ولا يمكن للغاز الهروب، فيتجمع مكونًا فقاعات. يرتبط هذا بشكل رئيسي بجودة المواد الخام، والتحكم في المواد المساعدة والمعالجة المسبقة للمواد. لذا هناك أسباب عديدة تتعلق بالمواد أيضًا — لا تكن واثقًا جدًا من أن الفيلم هو السبب في كل مرة تظهر فيها فقاعة. تحليل مفصل:
عوامل الفيلم المغلف: فيلم EVA/EPE شديد الامتصاص للرطوبة وهو محفز شائع للمواد. سوء التخزين المقاوم للرطوبة، التعرض الطويل للهواء بعد الفتح، أو عدم استخدام الفيلم المقطوع في الوقت المناسب سيؤدي إلى امتصاص الكثير من الرطوبة من الهواء. إذا كانت درجة الترابط للفيلم خارج المواصفات، أو كانت الصيغة تحتوي على شوائب كثيرة، أو كانت جودة الدفعة غير مستقرة، فسيطلق مواد متطايرة جزيئية صغيرة أثناء الترقق بدرجة حرارة عالية. بمجرد أن تتبخر الرطوبة والمواد المتطايرة ولا يمكنها الهروب في الوقت المناسب، فإنها تشكل فقاعات كثيفة متساوية بين الطبقات. عدم انتظام سمك الفيلم أو الترابط المجعد يحبس الهواء المحلي أيضًا ويسبب الفقاعات بشكل غير مباشر.
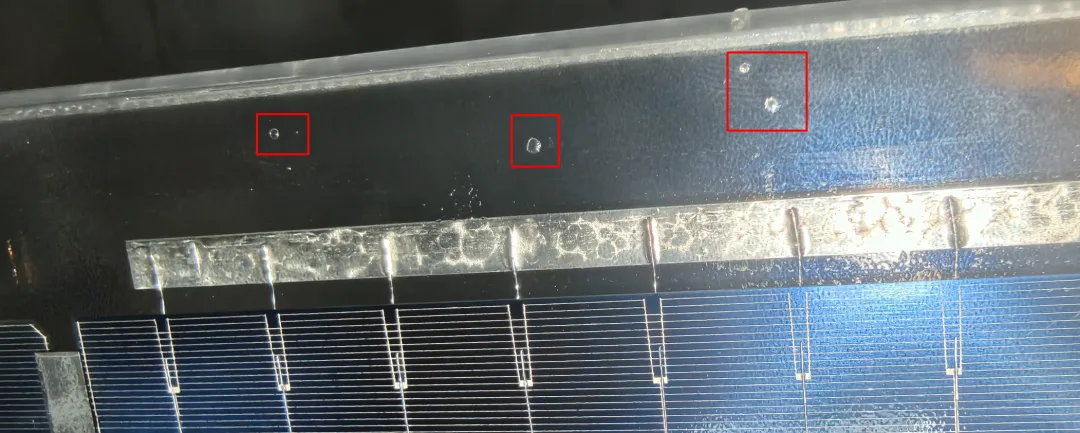
عوامل الزجاج: قد يحمل زجاج PV المقسى بقعًا أو غبارًا أو زيوتًا يصعب رؤيتها، أو قد لا يكون جافًا تمامًا بعد التنظيف، مما يترك علامات ماء على الحافة. تحت حرارة التصفيح، تتبخر الرطوبة والزيوت وتشكل فقاعات محلية في واجهة الزجاج والفيلم. انحراف استواء الزجاج أو تشطيب الحواف غير الطبيعي يترك التصاقًا فضفاضًا بعد التراص، لذا لا يمكن للهواء عند الحواف الهروب ويشكل فقاعات حواف مستمرة.
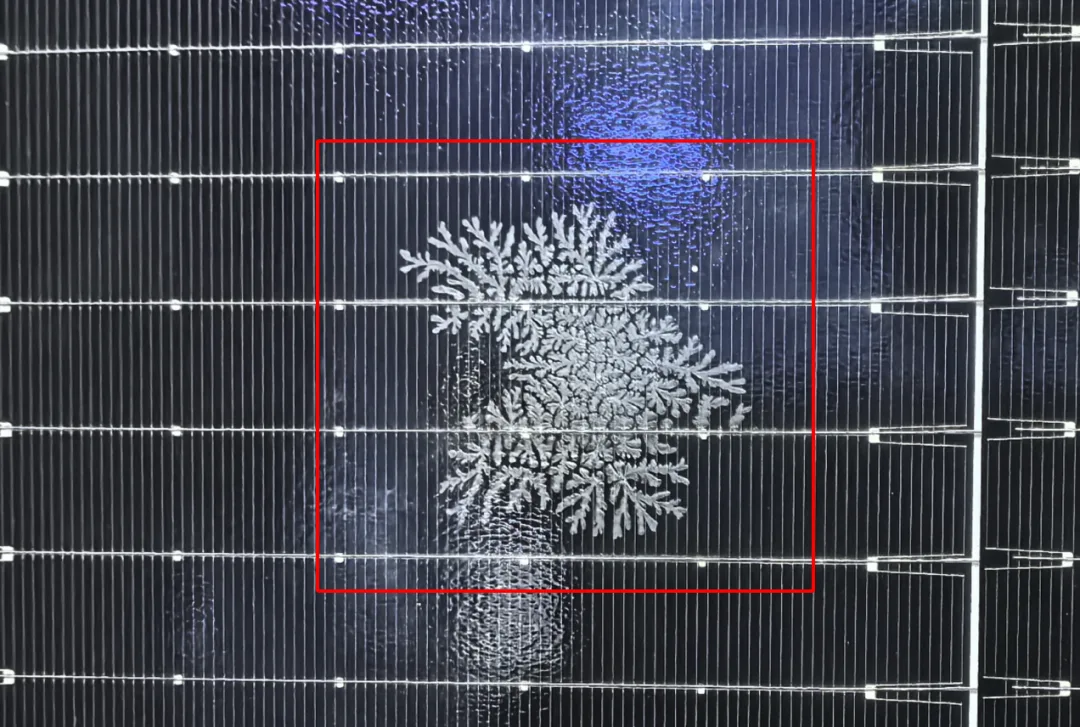
عوامل الشريط والتدفق: هذا سبب فقاعات يسهل تجاهله. أسطح الشريط المؤكسدة، أو الطلاء غير المتساوي، أو بقايا الزيوت تترك فجوات في واجهة الشريط والفيلم بعد اللحام. التدفق المفرط بالرش، أو التدفق الذي لم يتبخر ويجف تمامًا بعد اللحام، يترك بقايا عضوية تتبخر بسرعة تحت حرارة التصفيح، مما يشكل فقاعات شريطية أو نقطية على جانبي الشريط وحول خطوط الشبكة للخلية. هذا هو السبب الأساسي للفقاعات في منطقة الشريط.
عوامل الخلية: الخلايا التي تُنظف بشكل سيئ قد تحمل بقايا كيميائية وغبارًا وجزيئات من خطوات التنميش والانتشار. الخلايا المخزنة في رطوبة أو مع تكاثف سطحي ستشهد تحلل الشوائب وتبخر الرطوبة تحت حرارة التصفيح، مما يشكل فقاعات متناثرة على سطح الخلية. الشقوق الدقيقة في الخلية أو تلف السطح يترك أيضًا فراغات التصاق محلية ويحبس الهواء.
ما وراء المعدات والعملية والمواد: المشغلون والبيئة
إلى جانب المعدات والعملية والمواد، يمكن أن تسبب أخطاء التشغيل البشرية وبيئة ورشة العمل أيضًا عيوب الفقاعات.
التشغيل البشري غير القياسي تُسبب فقاعات عشوائية غير منتظمة؛ أما العيوب المتفرقة في دفعة واحدة فمعظمها يأتي من عوامل بشرية. أثناء عملية الرص، يؤدي عدم المحاذاة عند وضع الزجاج والفيلم والخلايا و الطبقة الخلفية يدويًا، بالإضافة إلى شد الفيلم أو تجعده أو انزلاقه، يخلق هواءً محتجزًا موضعيًا. لمس أسطح المواد بالأيدي المجردة يترك بصمات وأثر عرق وزيوت تتبخر عند درجة الحرارة العالية إلى فقاعات عند السطح البيني. وضع المواد المساعدة بشكل غير متساوٍ أو ترتيب الشريط يترك نتوءات موضعية ومناطق معلقة تتحول إلى فراغات ربط بعد التصفيح. المشغلون الذين لا يتبعون بدقة المعالجة المسبقة للمواد — بإدخال فيلم رطب أو شريط غير مجفف مباشرة إلى الإنتاج — يتسببون أيضًا في فقاعات.
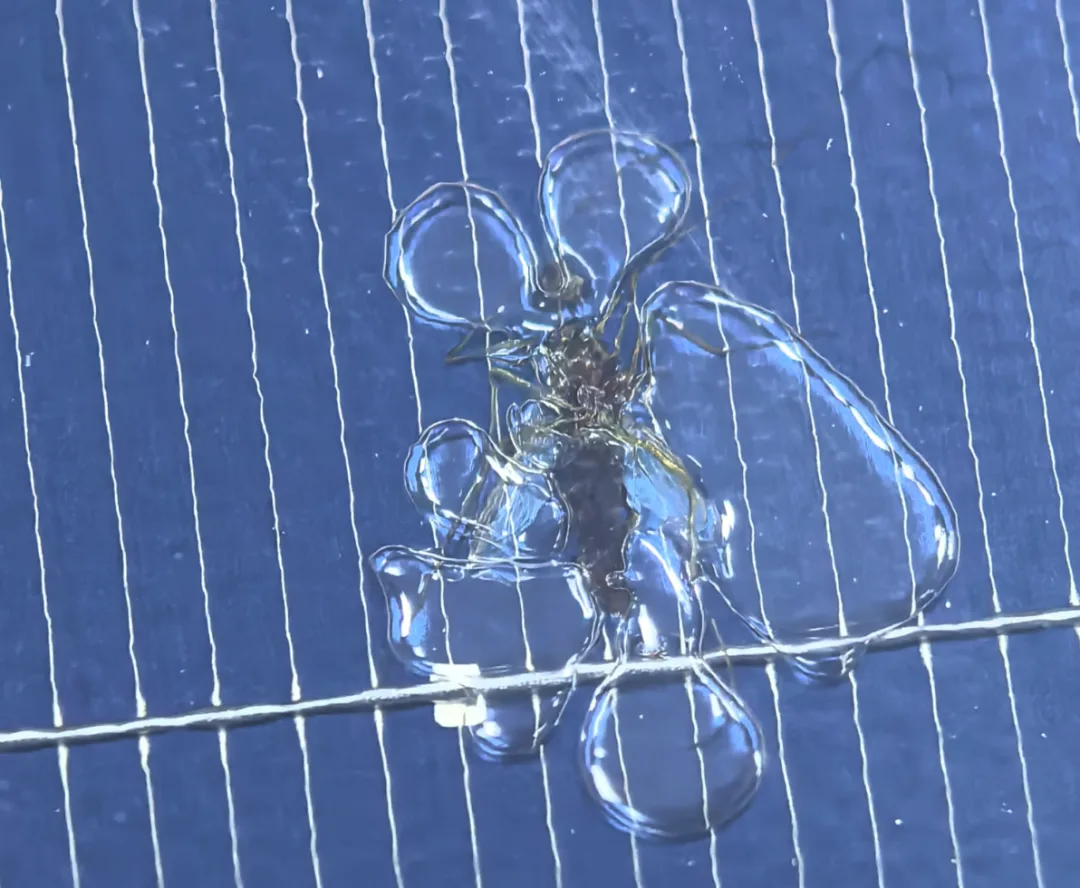
بيئة ورشة عمل خارج السيطرة يسبب بسهولة مشاكل الفقاعات الدفعية وهو محفز رئيسي لتقلبات الجودة في الإنتاج الضخم. سوء النظافة مع الكثير من الغبار المحمول في الهواء والجسيمات المستقرة على المواد يشكل طبقة عازلة، مما يسبب ضعف ترطيب الفيلم وفقاعات دقيقة. فشل التحكم في درجة الحرارة والرطوبة — مع الرطوبة العالية — يجعل جميع المواد المكشوفة تمتص الرطوبة بسرعة، مما يرفع بشكل حاد معدل فقاعات إطلاق الغاز. تدفق الهواء المضطرب ومنافذ الهواء التي تهب مباشرة على طاولة العمل تسبب تكثيفًا سريعًا وغبارًا على سطح المادة، بينما تؤدي تقلبات درجات الحرارة الكبيرة إلى الإضرار بدقة الترقق واستقرار المعالجة المسبقة للفيلم. علاوة على ذلك، فإن الفقاعات الناتجة عن عينات الحشرات — الصراصير والبعوض والذباب — شائعة أيضًا، بسبب سوء تطبيق 5S.
الضرر يتجاوز المظهر: الموثوقية والسلامة أيضًا
تؤثر فقاعات الترقق على مظهر الوحدة فقط — بل تضر بالموثوقية والسلامة.
المظهر: رفض مباشر، انخفاض الإنتاجية
تكسر الفقاعات المظهر المسطح والموحد لسطح الوحدة وتشكل عيبًا تجميليًا مرئيًا. وهي عنصر فشل أساسي في الفحص الأول. وفقًا لمعايير فحص الوحدات الكهروضوئية، عندما يتجاوز عدد الفقاعات أو حجمها أو موضعها المواصفات، يتم الحكم على الوحدة مباشرة كرفض تجميلي ولا يمكن شحنها. وهذا يعني خسائر في الخردة وإعادة العمل، وانخفاض في إنتاجية الخط وكفاءته. كما تجعل الفقاعات غير المنتظمة انتقال الضوء السطحي غير متساوٍ، مما يضر بثباتية المنتج وإدراك السوق.
الأداء: انخفاض الإنتاج، فقدان أسرع للطاقة
الفقاعة هي في الأساس تجويف محكم بين الطبقات، يحمل هواءً متبقيًا أو رطوبة أو غازًا منطلقًا، وتغير البنية الضوئية الداخلية للوحدة. من ناحية، تقوم منطقة الفقاعة بانكسار الضوء وعكسه وتشتته، مما يقلل من منطقة استقبال الضوء الفعالة للخلية ويخفض كفاءة التحويل الكهروضوئي — وتكون الطاقة الأولية منخفضة. من ناحية أخرى، في منطقة الفقاعة لا يمكن للمغلف أن يلتصق بإحكام مع الخلية والزجاج والطبقة الخلفية، لذا ينخفض التوصيل الحراري بشكل حاد، وتتراكم الحرارة الموضعية أثناء التشغيل مما يخلق خطر البقع الساخنة. على المدى الطويل، تستمر البقع الساخنة في حرق الخلايا، مما يسبب شقوقًا دقيقة وتسارع التدهور، لذا يتجاوز فقدان الطاقة السنوي القيمة القياسية بكثير ويتقلص عمر التوليد الفعال كثيرًا.
الموثوقية: فشل التغليف ومخاطر السلامة
هذا هو الضرر الأكثر جوهرية وقاتلة الناتج عن فقاعات التصفيح. تبقى الوحدات في الهواء الطلق لسنوات عبر الحرارة والبرودة والمطر والثلج والرياح والرمال والأشعة فوق البنفسجية. التقلبات الحرارية بين النهار والليل والفصول تجعل الغاز داخل الفقاعة يتمدد وينكمش مرارًا وتكرارًا، مما يسبب شدًا مستمرًا على الواجهة البينية. تحت الإجهاد طويل الأمد، تنمو الفقاعات الصغيرة تدريجيًا وتندمج، مما يؤدي في النهاية إلى انفصال وتقشر بين الفيلم والزجاج والخلايا والطبقة الخلفية. بمجرد حدوث الانفصال، يفشل إحكام الوحدة تمامًا، وتتسرب الرطوبة والبلل والوسائط المسببة للتآكل باستمرار، مما يؤدي إلى أكسدة الشرائط، وتآكل الخلايا، وتدهور PID، والعفن والاسوداد. في الحالات الشديدة، يسبب انخفاض العزل، أو التسرب، أو قصر الدائرة — أخطاء سلامة تضر باستقرار توليد المحطة، وترفع تكلفة التشغيل والصيانة، وتجلب خطر حوادث سلامة المحطة، مما يقلل بشدة من ضمان عمر الخدمة البالغ 25 عامًا.
رؤية Ooitech
نادرًا ما تنشأ الفقاعات من سبب واحد فقط، ولهذا بالضبط فإن التعامل معها باعتبارها "مشكلة مادة تغليف" يهدر الوقت في مطاردة الدفعة الخاطئة من الفيلم. من الخطوط التي نسلّمها، يظل النمط ثابتًا: الفقاعات المتبقية تعود إلى الفراغ والضغط وطريقة الرصف، بينما تعود فقاعات انطلاق الغازات إلى الرطوبة والتحكم في الفلوكس — لذا فإن قبل التصفيح، يجب أن تجتاز الوحدة المجمعة الفحص البصري و وصفة مستقرة بالإضافة إلى معالجة مسبقة منضبطة و5S عادةً تحل أكثر مما قد يفعله تبديل الفيلم على الإطلاق. إذا كنت تريد أن ترى كيف يتحقق إزالة الغازات بشكل صحيح والحفاظ على الضغط ومحاذاة الرصف على خط إنتاج حقيقي، فإن الشروحات العملية على قناتنا على يوتيوب www.youtube.com/ooitech تستحق المشاهدة. أصلح العملية أولاً، ثم يحصل الفيلم على فرصة عادلة.