تلطخات PL، والتقشر، وعلامات القوارب: أي خطوة
جدول المحتويات
إجابة سريعة: تُعد اللطخات الفوتولومينية والفقاعات وآثار الحامل ثلاث بصمات عيوب مميزة، والموسم مهم: من يونيو إلى سبتمبر، أكثر من 80% من عيوب مستوى الرقاقة على العديد من الخطوط تأتي من نفس مجموعة أسباب العمليات. الثلاثة تبدو متشابهة في صورة منخفضة الدقة ولها إصلاحات مختلفة تمامًا. عادةً ما تشير لطخة PL إلى مشكلة تلوث أو تعامل بدلاً من مشكلة حرارية. تتبع الفقاعات خطوة ترسيب أو تجفيف حيث تشكلت طبقة بشكل غير متساوٍ. آثار الحامل هي بصمة الناقل — تكرار موضع الرقاقة في الحامل نفسه في العملية. سماكات الطبقات المعنية تتراوح عند 1 nm و1.5 nm و3 nm و5 nm و6 nm، وهي رقيقة بما يكفي بحيث يسيطر تأثير السطح على السلوك الكتلي. يجب أن يتبع الترتيب التشخيصي شكل العيب، وليس ترتيب العملية.
تصنيع وحدات PV · بقلم جيري، Ooitech
لطخات PL، والتقرحات، وعلامات القارب: أي خطوة يجب فحصها أولاً؟
كل عام من يونيو إلى سبتمبر، أكثر من 80% من مصانع الخلايا الشمسية تواجه نفس الصداع بالضبط. يتم الحفاظ على ورشة العمل عند 25 درجة مئوية ثابتة، وتبقى وصفات العملية دون تغيير، وتدفقات الغاز طبيعية تمامًا، ومنحنيات درجة الحرارة تقع داخل حدود المواصفات. ومع ذلك، يستمر عمر الناقل الأقلية بعد التخميل في الانخفاض. عادةً ما يتم التغاضي عن تقلبات الإنتاجية كتأثير صيفي غامض. يوضح هذا الدليل أربعة أسباب جذرية قابلة للتنفيذ والتتبع ويقدم تعديلات عملية عملية لموسم الصيف.
مشهد المشكلة وملف العيوب
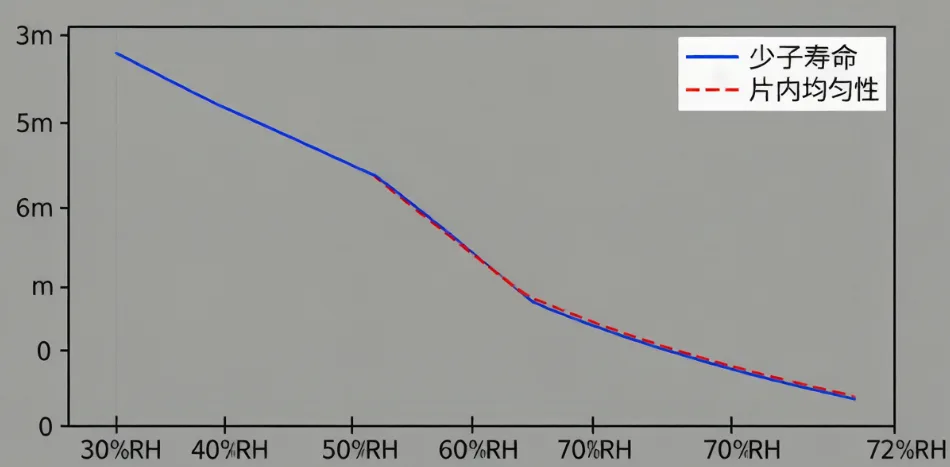
خذ حالة حقيقية من مصنع في شرق الصين في يونيو الماضي. كانت ورشة العمل مستقرة عند 25 درجة مئوية، لكن مقياس الرطوبة في الغرفة النظيفة وصل إلى 72%. مقارنةً برطوبة 30% في الشتاء، فهذا أكثر من الضعف. لاحظ مهندسو العملية انخفاض عمر الناقل الأقلية بعد التخميل في جميع المجالات، من 2 مللي ثانية المعتادة إلى 1.2 مللي ثانية. والأسوأ من ذلك، أظهرت الرقائق في أعلى وأسفل نفس الأنبوب تباينًا بنسبة 40% في العمر.
هذه ليست حادثة معزولة. يمكنك التحكم في درجة حرارة ورشة العمل، لكن الرطوبة أمر مختلف. يمكن لعاصفة صيفية مفاجئة أن ترفع رطوبة الغرفة النظيفة بسهولة من 50% إلى 80%. كل خطوة في عملية التخميل حساسة للغاية لهذه الرطوبة.
التخميل ليس مجرد طلاء فيلم. فكر فيه كصاروخ من مرحلتين. المرحلة الأولى هي الترسيب نفسه، بالاعتماد على التخميل الكيميائي من Al₂O₃ أو SiNₓ لتشبع الروابط المعلقة، بالإضافة إلى التخميل بتأثير المجال لقمع إعادة التركيب السطحي. المرحلة الثانية هي تخميل الهيدروجين. يدفع الحرق بدرجة حرارة عالية الهيدروجين خارج الفيلم، ويدفعه إلى سطح السيليكون وعيوب الحجم لتخميل أي روابط معلقة متبقية.
العامل الحقيقي الذي يحدد جودة التخميل النهائية هو مدى جودة إطلاق الهيدروجين أثناء الحرق. سلوك الهيدروجين—من شكله في الفيلم إلى حركية إطلاقه ومسار انتشاره—مرتبط بشدة بكل من درجة الحرارة والرطوبة. لهذا السبب بالضبط يتم تحفيز عيوب الصيف بتغيرات الرطوبة، وليس بتغيرات درجة الحرارة.
أربعة خطوط نقل رطوبة في التخميل
دعنا نقسم هذا إلى أربعة خطوط إنتاج محددة. قد تكون الورشة مكيفة الحرارة، لكن هذه المناطق الأربعة تتأثر مباشرة بظروف الصيف.
الخط 1: انحراف الهيدروجين الناتج عن درجة حرارة ماء التبريد
تحتاج غرف PECVD إلى تبريد مستمر أثناء الترسيب للحفاظ على مجال درجة حرارة دقيق. عادةً ما تكون مكثفات المبردات على السطح أو في الخارج، باستخدام مياه النهر أو البئر التي تكون رهينة الموسم تمامًا.
في الشتاء، تتراوح درجات الحرارة الخارجية حوالي 5-10 درجة مئوية، مما يحافظ على استقرار ماء التبريد عند 20-22 درجة مئوية. في الصيف، تتجاوز الحرارة 35 درجة مئوية. تنخفض كفاءة المبرد، وترتفع درجات حرارة ماء التبريد بسهولة إلى 28-30 درجة مئوية.
قد تظل غرفتك النظيفة عند 25 درجة مئوية، لكن ماء التبريد الأكثر دفئًا يغير مباشرة درجة حرارة جدار غرفة PECVD. يتغير توزيع الإشعاع الحراري. الرقائق في مواضع مختلفة داخل الأنبوب تواجه درجات حرارة ترسيب فعلية مختلفة تمامًا. تتسع الفجوة الحرارية بين الرقائق العلوية والسفلية، مما يفسر التباين الكبير بنسبة 40% في العمر الافتراضي ضمن نفس الدفعة.
سواء كنت تستخدم ALD لـ Al₂O₃ أو PECVD لـ SiNₓ، فإن تغير درجة حرارة الغرفة يعني أن كثافة الفيلم ومحتوى الهيدروجين سيتغيران.
| درجة حرارة الترسيب | خصائص الفيلم | سلوك الهيدروجين |
|---|---|---|
| منخفضة قليلاً | كثيف، محتوى H مرتفع، بشكل رئيسي N-H/Si-H | يتطلب درجة حرارة حرق أعلى للإطلاق الكامل |
| مرتفعة قليلاً | فضفاض، محتوى H مرتفع، روابط H ضعيفة | يُطلق بسرعة كبيرة، يتجمع عند الواجهة |
يعتمد الإنتاج الصناعي على نافذة مثالية ضيقة جدًا توازن بين كثافة الفيلم ومحتوى الهيدروجين. انحراف بمقدار ±5 درجة مئوية فقط يمكن أن يخرجك من تلك النافذة. عندما يصبح ماء التبريد الصيفي دافئًا جدًا، يتغير مجال درجة حرارة الغرفة بالكامل، وتنحرف معلمات الفيلم معه.
الخط 2: تقشر AlOₓ بسبب عدم تطابق التاريخ الحراري
هذه المشكلة مخفية في فجوة زمنية يغفل عنها معظم الناس. عادةً ما تشغل معدات ALD الرئيسية 28-35 دورة لترسيب Al₂O₃، لتصل إلى سمك 4.5-6 نانومتر. يتم ترسيب SiNₓ بواسطة PECVD لاحقًا عند 400-580 درجة مئوية. تلك الحرارة كافية بالفعل لجعل الهيدروجين داخل Al₂O₃ يتحرك بنشاط.
إذا تم ضبط معدل التسخين وزمن الثبات في PECVD، يتم تحرير جزء من الهيدروجين في Al₂O₃ بسلاسة خلال مرحلة التسخين المسبق هذه. يبقى الباقي مستقرًا ويُحرر بشكل صحيح لاحقًا في فرن الحرق. ظروف الصيف تدمر هذا الإيقاع.
أولاً، تحدث تقلبات في عملية ALD. طبقة Al₂O₃ بسماكة 5 نانومتر هي النقطة المثلى للتكلفة والتخميل، مما يعني أن محتواها المطلق من الهيدروجين مرتفع طبيعيًا. رطوبة الصيف العالية تعني احتجاز المزيد من الهيدروجين في الفيلم.
ثانيًا، ترسيب SiNₓ بواسطة PECVD يعمل كمرحلة تلدين أولية لـ Al₂O₃. إذا كان التسخين سريعًا جدًا أو كانت فترة الثبات عند درجة الحرارة العالية قصيرة جدًا، لا يتم تحرير الهيدروجين بشكل كافٍ.
ثالثًا، تصل درجات حرارة الحرق إلى 700-900 درجة مئوية. كل ذلك الهيدروجين المحتجز ينفجر دفعة واحدة، منتشرًا نحو واجهة Si/Al₂O₃. يشكل جزيئات غاز H₂ ويبني ضغطًا موضعيًا هائلًا.
أخيرًا، عندما يتجاوز الضغط قوة التصاق الفيلم، يحدث التقرح.
رطوبة عالية -> هيدروجين محتجز أكثر -> تحرير مسبق ضعيف في PECVD -> درجة حرارة حرق عالية = تقرح.
تحت المجهر، سترى سطح الرقاقة مغطى بفقاعات صغيرة يتراوح قطرها بين 2-10 ميكرومتر. كل فقاعة تمثل منطقة ميتة حيث اختفى التخميل.
الخط 3: ارتفاع الرطوبة الخلفية في أفران الأنبوب
هذا هو الخط الأكثر تجاهلًا بسهولة، ومع ذلك فهو قاتل بشكل لا يصدق في إنتاج الصيف. خلال وقت الاستعداد، تتعرض أفران الأنبوب PECVD للغلاف الجوي. يصل هواء الصيف إلى رطوبة نسبية 60-80%. يمتص أنبوب الفرن رطوبة أكثر بكثير مما يمتصه في الشتاء.
عندما تضخ الهواء وتُسخن للترسيب، تتخلص تلك الرطوبة المحتجزة وتختلط مع غاز العملية الخاص بك. هذه الرطوبة الخلفية تعبث تمامًا مع ترسيب SiNₓ بثلاث طرق:
انحراف معامل الانكسار: يحتاج SiNₓ إلى معامل انكسار صارم يتراوح بين 2.05-2.10 للتحكم في امتصاص الضوء والتخميل. الرطوبة الخلفية تغير نسبة Si/N. رطوبة الصيف يمكن أن تخفض المعامل بسهولة إلى أقل من 2.05، مما يقتل جودة التخميل.
تغيير الروابط الهيدروجينية: يتنافس H⁺ في بخار الماء مع روابط Si-H وN-H في SiNₓ. يعبث بكيفية تحرير الهيدروجين أثناء الحرق لاحقًا.
تدهور نظافة الواجهة: تشكل الرطوبة طبقة Si-OH شبه مستقرة على سطح الرقاقة في بداية الترسيب. هذا يدمر الرابطة بين السيليكون وAl₂O₃ أو SiNₓ، مما يرفع فورًا كثافة الفخاخ عند الواجهة.
الخط 4: فجوة وقت الانتظار المخفية قبل الأكسدة النفقية
يحدث هذا مبكرًا في الخط، مباشرة بعد التلميع القلوي وقبل ترسيب أكسيد النفق. السيليكون العاري المعرض للهواء ينمو طبقة أكسيد طبيعية، وسرعة هذا النمو تعتمد كليًا على رطوبة ودرجة حرارة البيئة المحيطة.
عند 25 درجة مئوية ورطوبة نسبية 80%، ينمو على السيليكون العاري طبقة أكسيد طبيعية بسماكة 1 نانومتر في ساعة واحدة فقط. إذا تركت أعطال المعدات أو تأخيرات الجدولة هذه الرقاقات في الغرفة النظيفة لمدة ساعتين أو ثلاث ساعات، يمكن أن تصل هذه الطبقة الطبيعية إلى 1.5 نانومتر أو أكثر.
هذا الأكسيد الطبيعي فضفاض ومليء بالعيوب. عندما تحاول نمو أكسيد النفق عالي الجودة بسماكة 1.2–1.5 نانومتر فوقه، تندمج الطبقتان. الآن طبقة النفق لديك بسماكة 2–3 نانومتر—ضعف المواصفات التصميمية، مع جودة هيكلية رديئة.
هذا يطلق سلسلة تفاعلات قاسية. طبقة النفق السميكة جدًا تمنع نفق الإلكترونات. أثناء تطعيم البولي سيليكون، يجد الفوسفور صعوبة في الانتشار عبر هذا الحاجز السميك. المناطق التي تكون فيها طبقة النفق رقيقة جدًا تحصل على تطعيم زائد، مما يسبب إعادة تركيب أوجيه وانخفاض العمر الافتراضي، والذي يظهر كبقع داكنة في اختبار PL. المناطق السميكة جدًا تحصل على تطعيم ناقص، مما يزيد مقاومة التلامس. هذا يسبب حوافًا داكنة حول علامات القارب في اختبار EL. في النهاية، ينخفض جهد الدائرة المفتوحة (Voc) بشكل حاد عبر الدفعة بأكملها.
ملخص السبب الجذري: أربع انتقالات، وليس خطأ واحدًا
مشاكل التخميل الصيفية ليست جديدة، لكن المهندسين يضيعون الوقت في فحص القوائم وتدفقات الغاز لأنهم يبحثون عن نقطة فشل واحدة. السبب الجذري هو الرطوبة التي تعطل السلسلة بأكملها.
ارتفاع مياه التبريد يغير درجة حرارة الغرفة. الرطوبة البيئية العالية تزيد محتوى الهيدروجين وتسبب التقرحات. رطوبة الفرن في وضع الاستعداد تفسد معامل انكسار SiNₓ. التأخير في المعالجة يسمح للأكسيد الطبيعي بالنمو خارج السيطرة، مما يسبب بقع PL وعلامات القارب.
اقتراحات قابلة للتنفيذ للتحكم في العملية الصيفية
إليك كيفية إصلاح ذلك على أرض الواقع.
أولاً، راقب مياه التبريد. تتبع درجة حرارة المدخل وفرق درجة الحرارة، وليس فقط درجة حرارة الغرفة. إذا تجاوزت مياه التبريد 24 درجة مئوية، تحقق فورًا من المبردات وعوض يدويًا بقدرة PECVD أو وقت الترسيب إذا لزم الأمر. اربط نقطة الندى في غرفتك النظيفة بالمراقبة اليومية.
ثانيًا، عدل وصفات ALD الخاصة بك لفصل الصيف. ارفع درجة حرارة الترسيب قليلاً ضمن نطاق 180–300 درجة مئوية، أو قم بتمديد وقت التطهير. هذا يجعل الفيلم أكثر كثافة ويخفض محتوى الهيدروجين الأولي، مما يمنع التقرحات لاحقًا. أيضًا، قم بتمديد معدل التسخين أو وقت الانتظار أثناء ترسيب SiNₓ باستخدام PECVD لإعطاء الهيدروجين مزيدًا من الوقت للتحرر بسلاسة.
ثالثًا، قم بحرق أفران الأنابيب الخاصة بك بشكل أكثر تكرارًا. قم بتشغيل حرق قصير عند 500℃ لمدة 15 دقيقة كل 4 ساعات أثناء وضع الاستعداد لطرد الرطوبة الممتصة. إذا أمكن، حافظ على تطهير طفيف بضغط إيجابي من N₂ أثناء وضع الاستعداد.
رابعًا، قم ببناء وصفة أساسية مخصصة للتخميل الصيفي. لا تخمن. يجب أن يكون لديك مجموعة من معلمات ALD و PECVD جاهزة للتبديل عندما تتجاوز الرطوبة عتبة محددة.
خامسًا، تحكم بدقة في وقت Q الخاص بك. يجب أن تنتقل الرقاقات من التلميع القلوي إلى فرن الأكسدة في أقل من ساعة. إذا كان هناك تأخير، قم بتخزينها في خزانة نيتروجين منخفضة الرطوبة.
قائمة التحقق السريع للتخميل الصيفي
| رقم | عنصر الفحص | هدف التحكم | الشخص المسؤول |
|---|---|---|---|
| 1 | درجة حرارة ماء التبريد | تتبع يومي، تنبيه إذا تجاوز العتبة | المعدات/المرافق |
| 2 | نقطة الندى في الغرفة النظيفة | التزام صارم بحدود الأساس | المرافق |
| 3 | حرق فرن الأنبوب | حرق قصير كل 4 ساعات في وضع الاستعداد | مهندس العمليات |
| 4 | وقت Q من التلميع إلى الأكسدة | أقل من ساعة واحدة | فريق الإنتاج |
| 5 | وصفات ALD/PECVD | التبديل إلى الأساس الصيفي المحدد مسبقًا | فريق العمليات |
رؤية Ooitech
استقرار المعدات لا يقل أهمية عن وصفة العملية عندما تؤدي زيادات الرطوبة الموسمية إلى تعطيل أرضية الإنتاج. غالبًا ما تواجه المصانع انخفاضًا في الإنتاجية ببساطة لأن الرطوبة المحيطة تغير التاريخ الحراري وديناميكيات الهيدروجين لطبقات التخميل. معالجة هذه المتغيرات الخفية - مثل كفاءة المبرد، ووقت Q الجوي، وامتصاص الرطوبة في وضع الاستعداد - تحدث فرقًا كبيرًا في الحفاظ على كفاءة خلايا ثابتة. إتقان هذه الضوابط البيئية الدقيقة هو ما يفصل إعداد تصنيع الألواح الشمسية العادي عن خط إنتاج محسّن حقًا وعالي الإنتاجية.