تسليك سلاسل وحدات الطاقة الشمسية: دليل عملي
جدول المحتويات
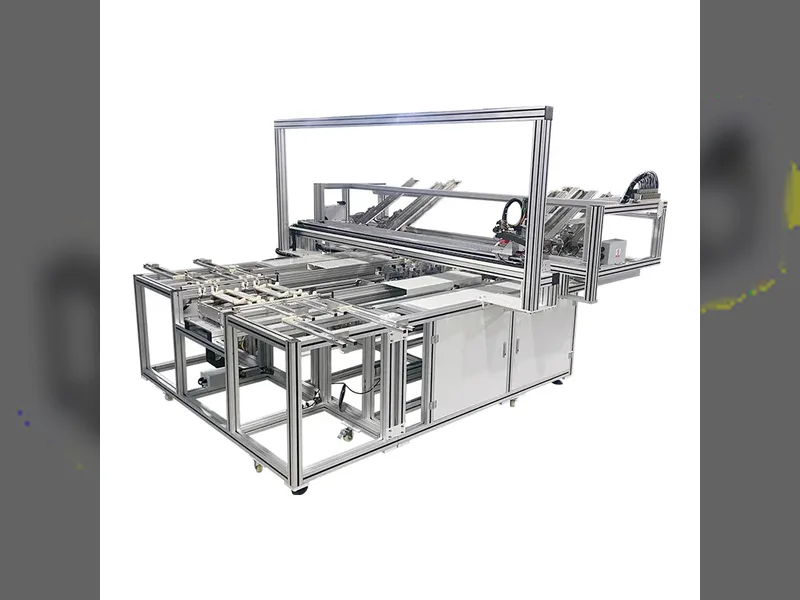
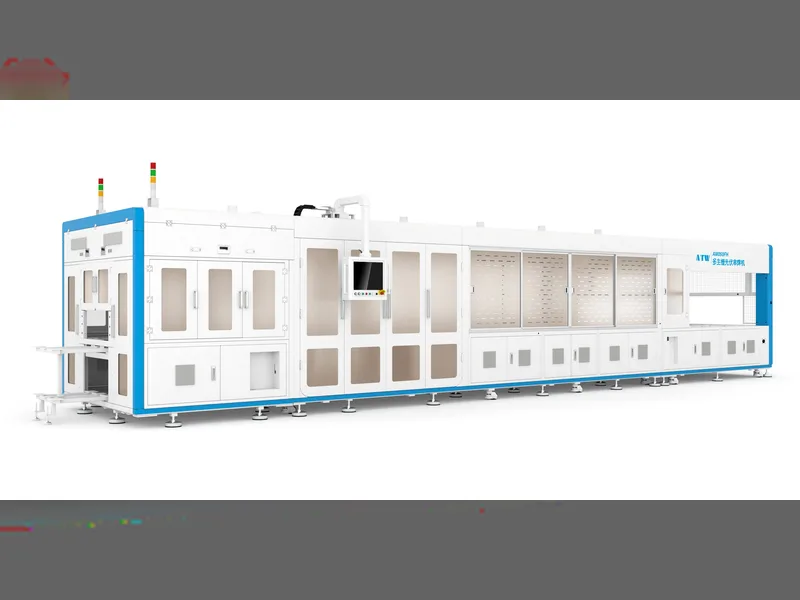
إجابة سريعة: الربط هو الخطوة التي يتم فيها لحام الخلايا الشمسية الفردية في سلسلة متتالية، وهو يحدد كلاً من قدرة الوحدة والحد الأقصى لإنتاجية الخط. يقوم جهاز التبطين بوضع ولحام الشريط على كل خلية؛ ثم يقوم جهاز الربط بترتيب تلك الخلايا بالتسلسل وربطها. نظرًا لأنه لا يمكن إصلاح خلية متشققة أو وصلة لحام باردة في المراحل اللاحقة، فإن كل ما يحدث بشكل خاطئ هنا يُكتب في الوحدة النهائية. يتلخص عمل الربط العملي في أربعة متغيرات: مرونة تنسيق الخلية، وعدد القضبان لتخطيطات القضبان المتعددة، ودقة وضع الشريط، ومعدل الكسر. سماكة الشريط مهمة أيضًا — فالشريط الأرق يخفض تكلفة المواد ويزيد المقاومة، لذا يوجد حد أدنى تفقد عنده الكفاءة المكتسبة في الخلية مرة أخرى عند الوصلة. تتعامل منصات الآلات مثل فئة ATW050 مع تنسيقات خلايا متعددة دون تغيير الخط.
تصنيع وحدات PV · بقلم جيري، Ooitech
مقدمة المنتج
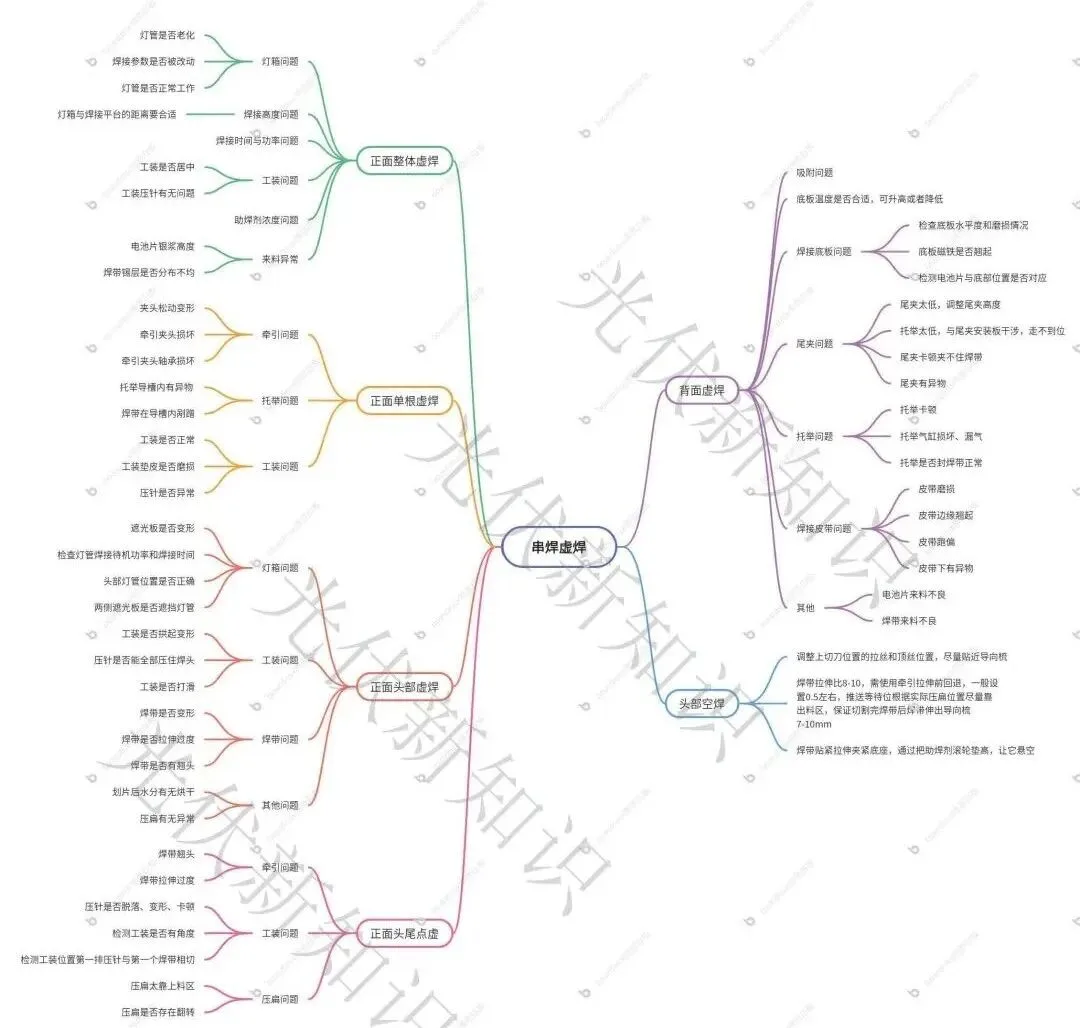
لا مقدمات طويلة. الخريطة الذهنية أولاً. إذا كانت مفيدة، احفظ المقال وحمّل الصورة. يمكنك أيضًا التواصل عبر واجهة WeChat الخلفية للانضمام إلى مجموعة نقاش تقنية الألواح الكهروضوئية للحصول على النسخة عالية الدقة. (فقط أخبرنا أي جزء تتعامل معه، مثل العملية، الجودة، المعدات، أو الإنتاج.)
قبل الخوض في استكشاف أخطاء اللحام البارد، دعنا نستعرض كيفية عمل عملية التوصيل. الشريط، الذي يتم سحبه بواسطة آلية السحب، يوضع بدقة فوق خط الناقل للخلية. ثم ينزل قالب اللحام، وتضغط دبابيس الضغط على الشريط ليلامس خط الناقل. تتحرك الخلية تحت صندوق الضوء في آلة التوصيل، حيث تعمل الأشعة تحت الحمراء على تسخين الشريط والخلية. يذوب القصدير على الشريط ويلتحم مع معجون الفضة على خط الناقل، مكونًا سبيكة معدنية.
شيء واحد يجب أخذه في الاعتبار. لأي فحص لحام بارد، تحقق أولاً من المناطق البيضاء المكشوفة (غير الملتحمة). إذا رأيت مناطق بيضاء مكشوفة، تعامل مع ذلك قبل أن تحكم على اللحام نفسه. كل ما يلي يستخدم TOPCon سلسلة الخلايا وسلسلة ATW050 كمثال.
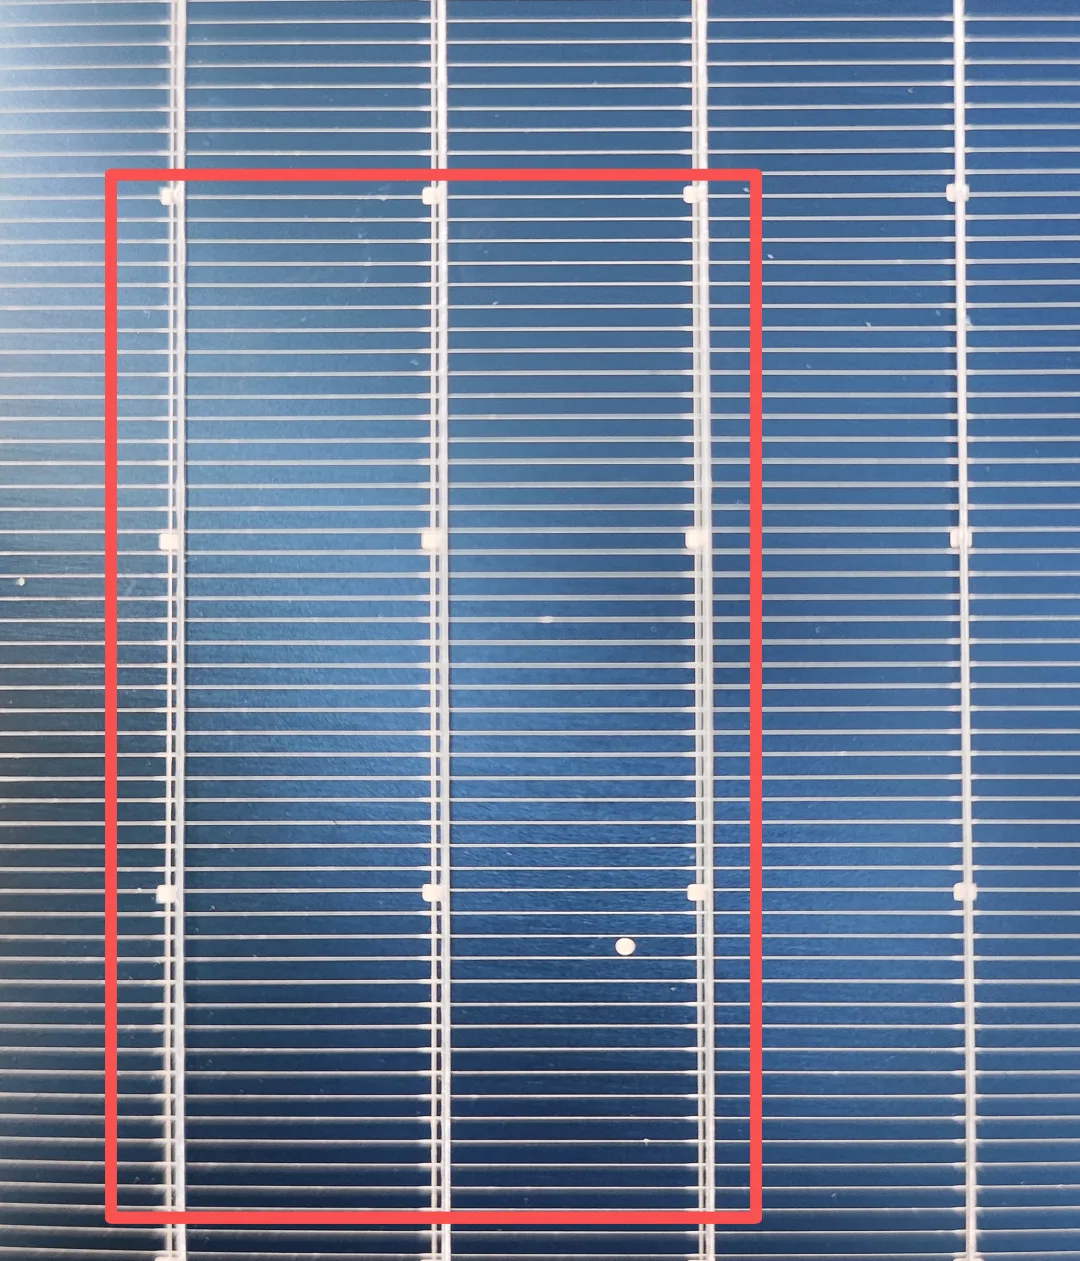
كما هو موضح، الشرائط الأول والثاني والثالث داخل الصندوق الأحمر مكشوفة باللون الأبيض. الرابع خارج الصندوق طبيعي.
المعايير الفنية
1. لحام بارد كامل للواجهة الأمامية
عندما تظهر الواجهة الأمامية بأكملها لحامًا باردًا، تحقق من هذه:
| البند | ما يجب النظر إليه |
|---|---|
| صندوق الضوء | ركز على معلمات اللحام. هل صندوق الضوء قديم؟ انظر إلى أي شيء يؤثر على تسخين اللوحة بأكملها. |
| ارتفاع اللحام | عند التوقف، يرتفع صندوق الضوء قليلاً لتجنب اللحام الزائد للخلية تحته. إذا كانت الفجوة بين صندوق الضوء ومنصة اللحام كبيرة جدًا أثناء اللحام، تنخفض كفاءة الأشعة تحت الحمراء وتحصل على لحام بارد. |
| الوقت والطاقة | وقت اللحام وقوة صندوق الضوء هما العاملان الرئيسيان. تحقق منهما أولاً. |
| تركيز التدفق | تدفق غير طبيعي، خاصة إذا كان منخفضًا جدًا، يفشل في تنظيف الأكسيد من سطح الشريط، وتنخفض جودة اللحام إلى لحام بارد على كامل اللوحة. |
| المواد الواردة | الخلايا التي تحتوي على كمية قليلة جدًا من معجون الفضة تسبب لحامًا باردًا أو لحامًا زائدًا. الطلاء غير المتساوي للقصدير على الشريط يعني أن المناطق الرقيقة لا يمكنها الالتصاق جيدًا بالمعجون. التدفق منتهي الصلاحية أو المتحلل لن يزيل الأكاسيد ويفشل الوصلة. |
| التركيبة | هل التركيبة في المنتصف؟ التركيبة غير المركزية تعني أن دبابيس الضغط لا يمكنها تثبيت الشريط على شريط التوصيل، مما يترك فجوة ولحامًا باردًا. تحقق أيضًا من دبابيس الضغط نفسها. |
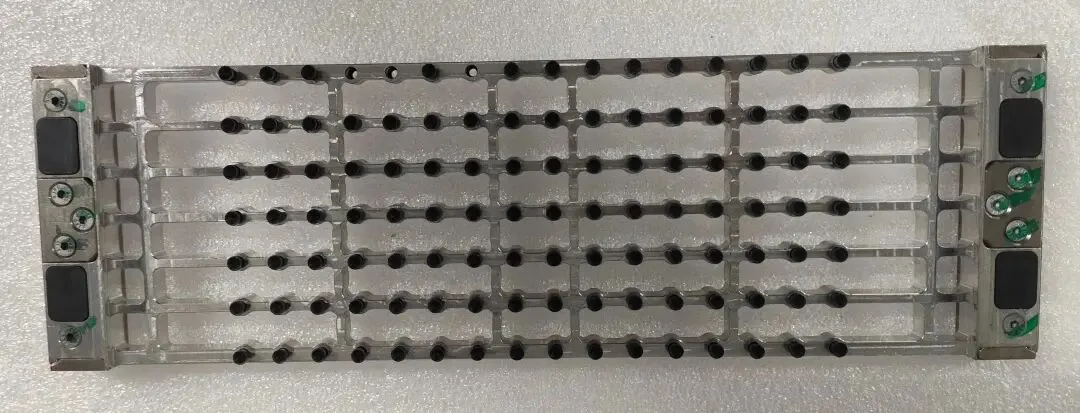
تركيبة لحام 16BB
2. لحام بارد لشريط أمامي واحد
نظرًا لأنه شريط واحد، تحقق فقط من الآلية المرتبطة بذلك الشريط المحدد.
| البند | ما يجب النظر إليه |
|---|---|
| السحب | مشبك سحب فضفاض، مشبك تالف، أو محمل مشبك سيئ. أي خلل في آلية ذلك الشريط الواحد يضع الشريط في موضع خاطئ ويضر بالوصلة. |
| الرفع | مواد غريبة في فتحة دليل الرفع، أو الشريط يحتك داخل الفتحة. |
| التركيبة | هل التركيبة طبيعية؟ هل وسادة التركيبة مهترئة؟ هل دبوس الضغط غير طبيعي؟ |
| أنبوب الضوء | للحام البارد في نقطة ثابتة، تحقق من أنبوب الضوء في ذلك الموضع بحثًا عن تقدم في العمر أو طاقة خاطئة. |
| القاطع | بعد القطع، هل يحتوي الشريط على انحناءات أو نتوءات؟ كلاهما يجعل الشريط يحتك بالحزام أو أجزاء أخرى ويفسد الوصلة. |
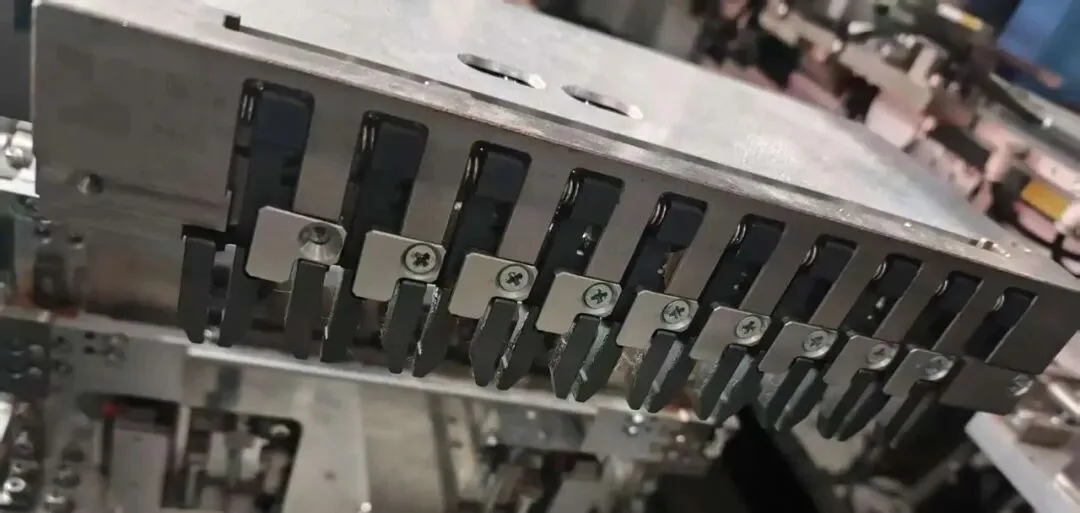
آلية سحب سلسلة 10BB
3. لحام بارد للرأس الأمامي
| البند | ما يجب النظر إليه |
|---|---|
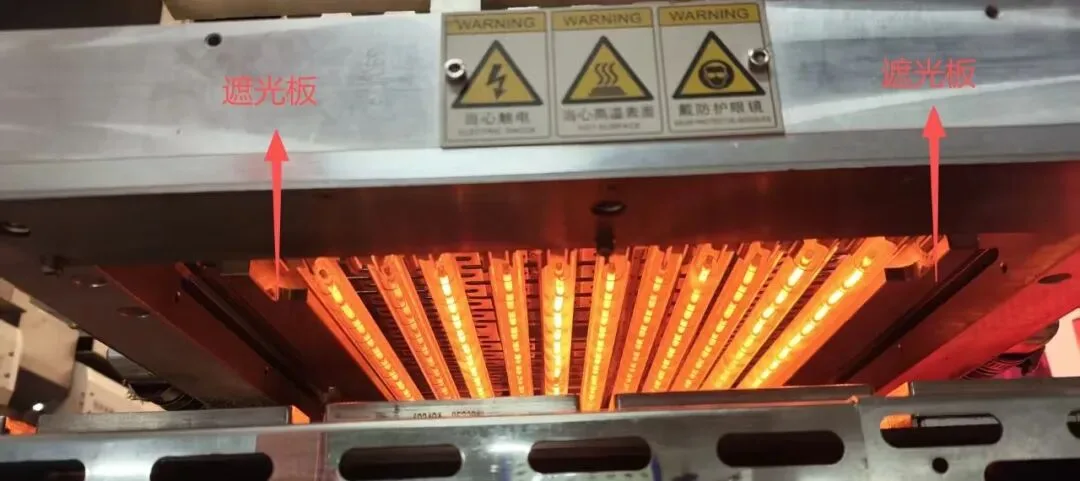
| صندوق الضوء | هل لوحة التظليل مشوهة أو تحجب أنبوب الضوء؟ موضع خاطئ للوحة التظليل يسمح للشريط بإذابة القصدير قبل دخوله صندوق الضوء، وهذا ذوبان مبكر للقصدير، وتحصل على لحام بارد للرأس. تحقق من طاقة الاستعداد ووقت اللحام لأنبوب الضوء. |
| التركيبة | هل التركيبة مقوسة أو مشوهة؟ التركيبة المقوسة لا يمكنها ضغط الشريط، لذا يظهر اللحام البارد. هل تمسك جميع دبابيس الضغط برأس اللحام؟ هل التركيبة تنزلق؟ |
| الشريط | الشريط المشوه أو الممدود بشكل مفرط ينحني ولا يمكنه الاصطفاف مع شريط التوصيل، مما يسبب لحامًا باردًا. تحقق أيضًا من أطراف الشريط المرفوعة، التي لا يمكنها لمس شريط التوصيل. |
| أخرى | هل تم تجفيف الرطوبة بعد قطع الخلايا؟ |
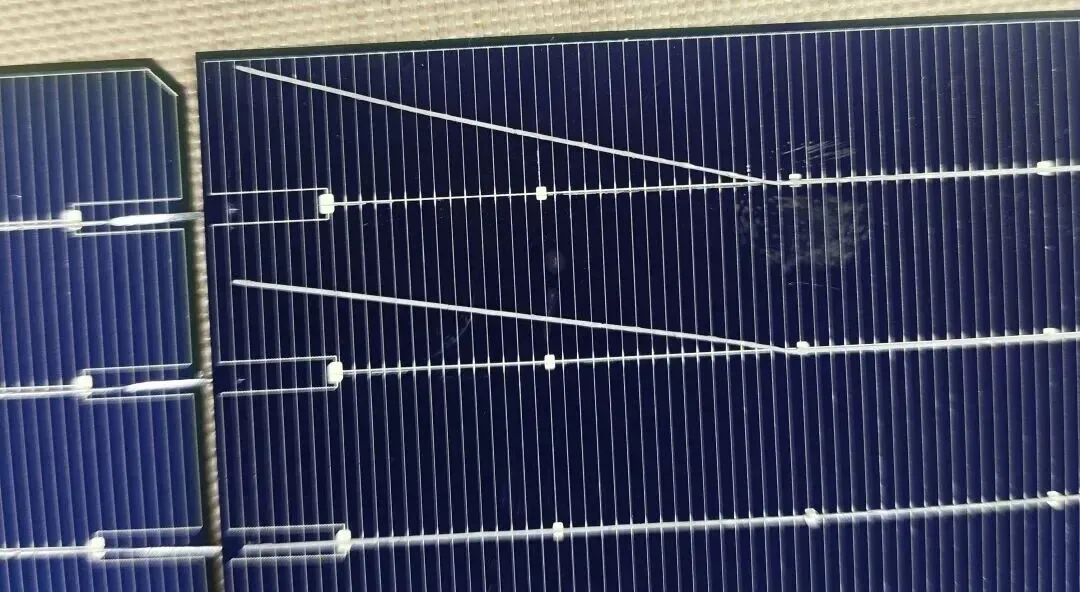
4. لحام بارد موضعي للرأس والذيل
| البند | ما يجب النظر إليه |
|---|---|
| السحب | نهاية الشريط مرفوعة أو الشريط مشدود بشكل زائد. |
| التركيبة | سقط دبوس الضغط أو تشوه أو علق. عادةً ما يأتي اللحام البارد الموضعي من مشكلة في دبوس الضغط. بدون الدبوس، لا يمكن للشريط الوصول إلى قضيب التوصيل. |
| التسطيح | التسطيح قريب جدًا من منطقة التحميل، أو انقلاب التسطيح. |
5. اللحام البارد للجانب الخلفي
| البند | ما يجب النظر إليه |
|---|---|
| الامتصاص | عندما يكون امتصاص اللوحة الأساسية معطلاً، تتحرك الخلية والشريط نسبيًا بالنسبة لبعضهما البعض أثناء الحركة، مما يسبب لحامًا باردًا خلفيًا. (عادةً في الجانب الخلفي بالكامل.) |
| لوحة اللحام الأساسية | ضعف استواء اللوحة الأساسية أو تآكل شديد. هل المغناطيس في اللوحة الأساسية مرفوع؟ هل تتطابق مواضع الخلية والقاعدة؟ |
| مشبك الذيل | مشبك الذيل منخفض جدًا، أو عالق، أو غير قادر على الإمساك بالشريط، أو وجود جسم غريب بداخله. |
| الرفع | الرفع عالق، أو الأسطوانة تالفة أو تتسرب، أو إغلاق الشريط غير طبيعي، مما يجعل الشريط يرتد وينزاح ولا يستقر بشكل صحيح. |
| حزام اللحام | حزام متآكل، أو حواف مرفوعة، أو جسم غريب تحت الحزام يزيح الشريط الخلفي بينما تتحرك الخلية والتركيبة. (لا شيء آخر يؤثر عليه. الشريط الأمامي مثبت بواسطة التركيبة ولن ينزاح بسهولة.) |
| أخرى | خلايا واردة سيئة أو شريط وارد سيء. |
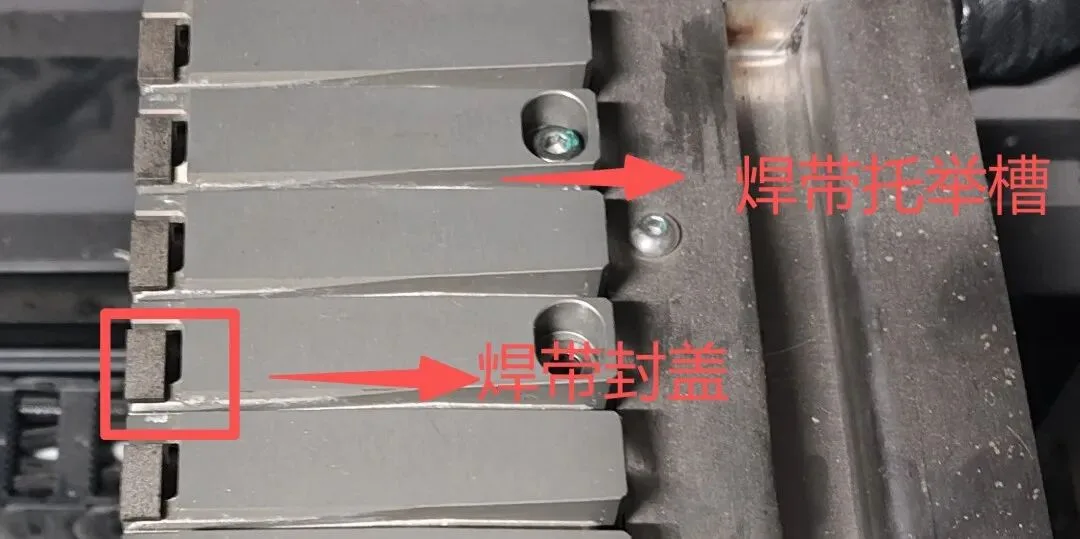
خمن كم عدد BB (بسبار) هذه أداة الرفع مخصصة له. (ملاحظة: لم تُستخدم منذ نصف عام.)
المزايا التقنية
استكشاف الأخطاء بالمنطق أولاً: تحقق دائمًا من البياض المكشوف قبل الحكم على الوصلة، حتى تصلح العيب الحقيقي وليس العرض.
طريقة تعتمد على الموقع: اللوحة الأمامية الكاملة، الشريط الواحد، الرأس، الذيل، والجانب الخلفي لكل منها قائمة فحص خاصة، مما يسرع التحديد.
تغطية السبب الجذري: صندوق الضوء، السحب، الرفع، التركيبة، الشريط، التدفق، اللوحة الأساسية والحزام كلها مرتبطة بأنواع عيوب محددة.
مرجع خط الإنتاج الحقيقي: مبني حول خلايا TOPCon وآلة اللحام ATW050، بما يتوافق مع ما يراه المشغلون فعليًا على الأرض.
تطبيق المنتج
منطق استكشاف الأخطاء وإصلاحها هذا ينطبق على خطوط الوحدات الرئيسية. على الجانب الأمامي، عادةً ما يفسر صندوق الإضاءة، وتمركز التركيبات، وتركيز التدفق مشاكل اللوحة الكاملة، بينما تشير عيوب الشريط الواحد وعيوب الرأس إلى آليات السحب والقطع. على الجانب الخلفي، الامتصاص، واستواء اللوحة الأساسية، وحالة الحزام هي المشتبه بهم المعتادون. سواء كنت تشغل آلة لحام 10BB أو 16BB أو MBB، فإن نفس التطابق بين العيب والآلية يبقي فرق العمليات والجودة والمعدات والإنتاج على نفس الصفحة أثناء مطاردة اللحام البارد.
رؤية Ooitech
ما نراه على الخطوط الحقيقية يطابق هذا الدليل عن كثب: معظم شكاوى اللحام البارد تعود إلى تمركز التركيبات وحالة التدفق قبل وقت طويل من إلقاء اللوم على صندوق الإضاءة نفسه، لذا فإن فحص اللون الأبيض المكشوف أولاً يوفر الكثير من وقت التفكيك الضائع. شرائح TOPCon أرق ونافذة معجون الفضة ضيقة، وهذا هو بالضبط سبب أهمية استواء الشريط وحالة دبابيس الضغط أكثر مما كانت عليه في أيام PERC. نقوم بضبط هذه المعلمات أثناء التشغيل الأولي وتدريب المشغلين لكل خط وحدات نقدمه، وإذا كنت تريد رؤية إعدادات اللحام مثل تدفق نمط ATW عمليًا، فإن قناة Ooitech على يوتيوب في www.youtube.com/ooitech تحتوي على الكثير من لقطات المصنع التي تستحق المشاهدة.
ملاحظة: تشير المقالة إلى "ملخص عيوب اللحام" الخاص بـ ATW.