إجابة سريعة: خط إنتاج الألواح الشمسية هو المجموعة المرتبة من المحطات التي تحوّل الخلايا إلى وحدات نمطية جاهزة — القطع، والتوصيل الشريطي، والتجميع الطبقي، وتوصيل الناقل، والتغليف، والتأطير، وتركيب صندوق التوصيل، والاختبار — يُورَّد نصف أوتوماتيكي أو أوتوماتيكي بالكامل ويُحدَّد حجمه وفق فئة سعة من 5 MW إلى 1–2 GW، مع تصميم التخطيط والمرافق والكوادر البشرية وفق تلك الفئة.
خط إنتاج الألواح الشمسية: تكوينات من 5 MW إلى 1 GW
نادرًا ما يقع المشترون في مشكلة بسبب آلة واحدة. بل يقعون في مشكلة بسبب الخط ككل كمشروع: فئة سعة اختيرت قبل أن يتحقق أحد من غرفة المرافق، ومستوى أتمتة اختير دون حساب عدد المشغّلين، ومساحة أرضية رُسمت قبل أن يسأل أحد عن طول طابور آلة التغليف الحقيقي.
ما الذي يتضمنه خط إنتاج الألواح الشمسية
التسلسل ثابت. ما يتغير بين ورشة 5 MW ومصنع بسعة جيجاواط هو مقدار ما يُنجز يدويًا، ومقدار المخزون الوسيط بين المحطات، ومقدار الفحص الذي يجري أوتوماتيكيًا.
- تحضير الخلايا — الفرز، ثم القطع بالليزر أو الحزّ للخلايا النصفية أو المتراكبة أو ذات التلامس الخلفي.
- التوصيل الشريطي والتسليك — لحام الشريط أو الربط اللاصق إلى سلاسل بمفاصل قابلة للتكرار.
- التجميع — السلاسل على الزجاج مع مادة التغليف والطبقة الخلفية أو الزجاج الخلفي، بترتيب الدائرة.
- توصيل الناقل والعزل — ربط أطراف السلاسل في دائرة الوحدة النمطية وعزل المفاصل.
- فحص ما قبل التصفيح — فحص بصري وفحص EL بينما العيوب لا تزال قابلة للإصلاح.
- التصفيح — حرارة وتفريغ وضغط تعالج مادة التغليف وتُخرج الهواء.
- التأطير وصندوق التوصيل — التشذيب، ولاصق الإطار، ولحام الصندوق أو تعبئة الغراء، والمعالجة.
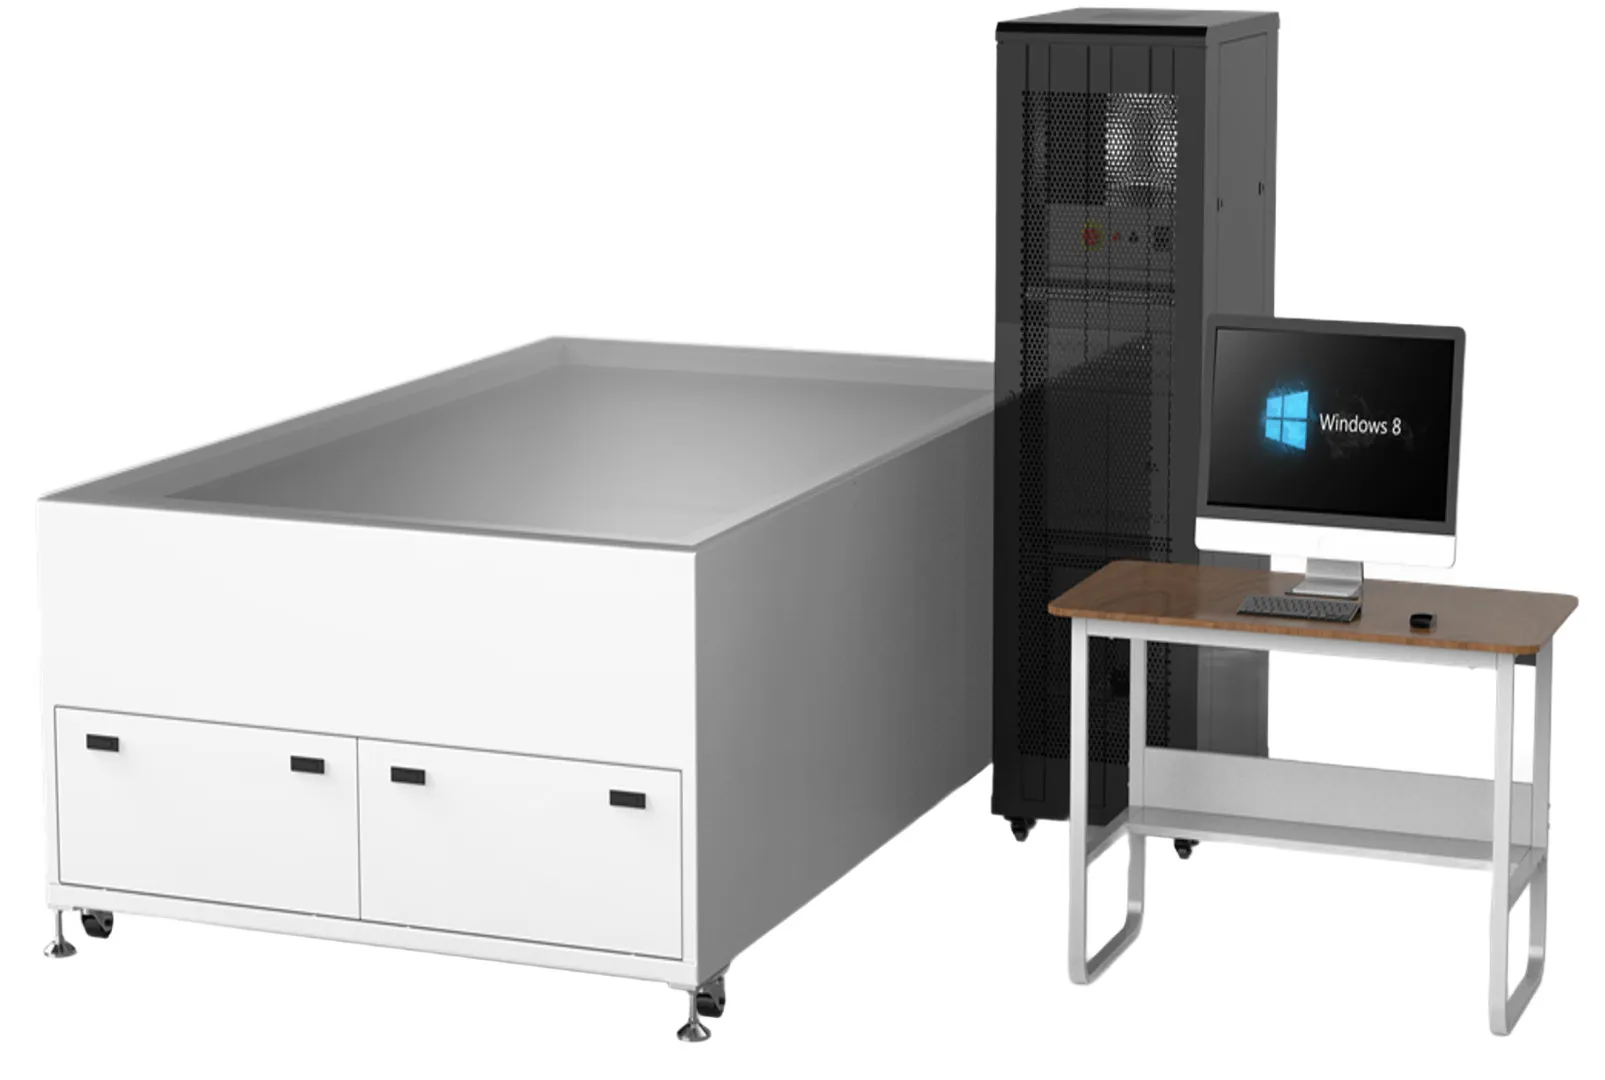
- الاختبار النهائي — تصوير EL، وقياس IV تحت محاكي شمسي، واختبارات hipot، والفرز، والتعبئة.
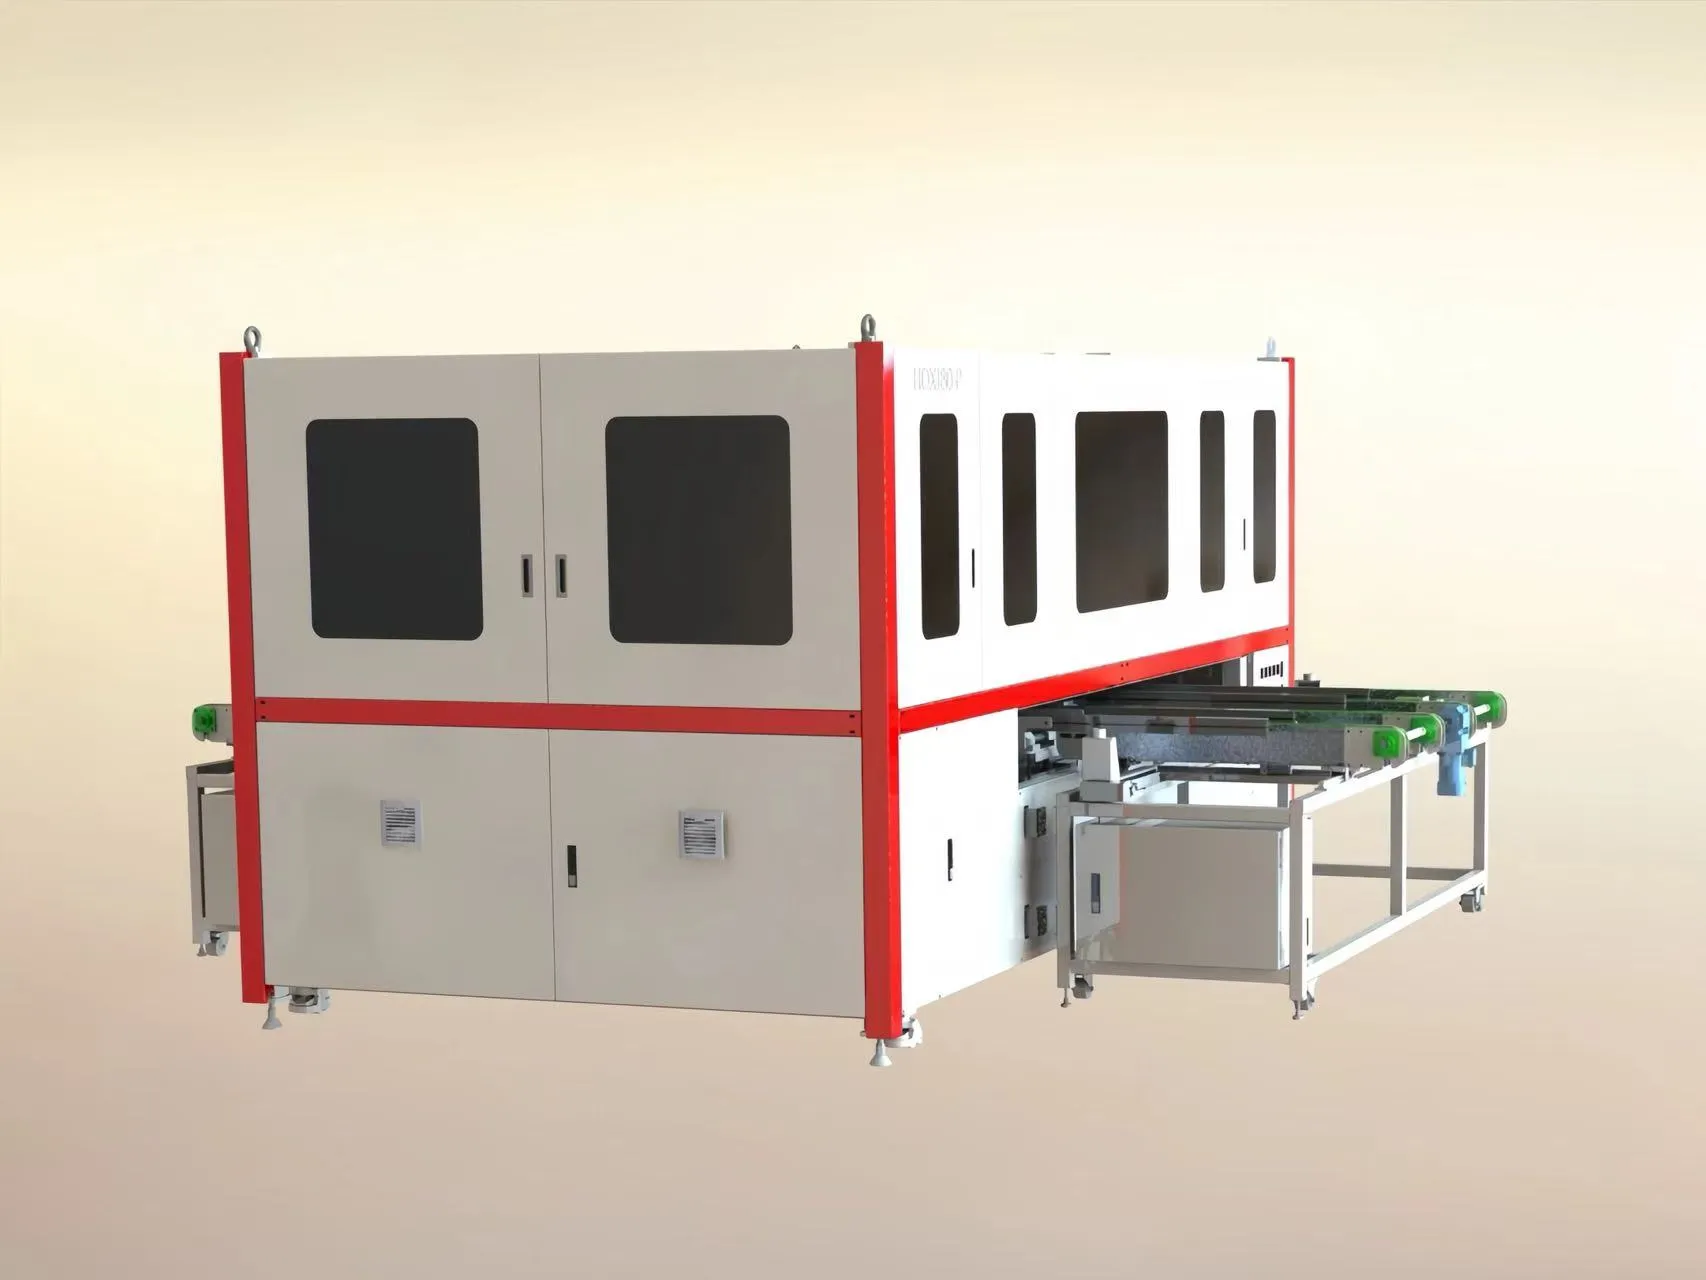
محطتان تحددان الإيقاع في المراحل اللاحقة: آلة توصيل وتسليك شريطي مثل AM050FH لسلاسل الخلايا النصفية MBB، وقياس IV على محاكي من فئة AAA مثل OTMT. كل ما عدا ذلك يُحدَّد بالوظيفة وبواجهته مع المحطات المجاورة.
نصف أوتوماتيكي مقابل أوتوماتيكي بالكامل
التمييز ليس بين "آلات مقابل لا آلات". خط إنتاج الألواح الشمسية نصف الأوتوماتيكي يستخدم معدات العمليات نفسها؛ ينقل المشغّلون الوحدات النمطية بين المحطات ويؤدون قدرًا أكبر من الحكم البصري. أما الخط الأوتوماتيكي بالكامل فيضيف النقل والمخزون الوسيط والتحميل الأوتوماتيكي لآلة التغليف والتتبّع، بحيث لا تُرفع الوحدات النمطية يدويًا أبدًا.
النقل اليدوي يستهلك عدد العاملين ويجلب أضرار مناولة لا يلتقطها أي اختبار بالكامل. الاتساق هو الحجة الحقيقية مع نمو السعة: التجميع الطبقي اليدوي مناسب عند بضع وحدات في الوردية ويصبح المصدر الرئيسي لعدم المحاذاة عند المئات. أما استرداد الأعطال فيسير في الاتجاه المعاكس — الانحشار المرئي يزيله مشغّل، بينما يحتاج الخط الأوتوماتيكي إلى إجراء مكتوب.
كيف يتغير التكوين من 5 MW إلى 1 GW
الفئات التي تبنيها Ooitech: 5 MW، و10 MW، و20 MW، و30 MW، و60 MW، و120 MW، و150 MW، و300 MW، و600 MW، و1–2 GW. يوضح الجدول كيف يتغير طابع الخط؛ وهو يوجّه القرار لا يحدده.
| الفئة | الطابع | ما الذي يوجّه التصميم |
|---|
| 5 ميجاوات | نصف أوتوماتيكي، مدمج | أقل إنفاق رأسمالي؛ نقل يدوي. |
| 10 MW | نصف أوتوماتيكي، بعض الأتمتة | حيث يحدّ العمل اليدوي من الجودة. |
| 20 MW | نصف أوتوماتيكي، محطات أكثر | مخزون وسيط وتدفق أعلى من سرعة الآلة. |
| 30 MW | هجين | تحميل آلة التغليف هو عنق الزجاجة. |
| 60 MW | أوتوماتيكي في الأغلب | فحص مدمج وتتبّع. |
| 120 MW | جاهز للتشغيل أوتوماتيكي بالكامل | نقل ومخزون وسيط وبيانات متكاملة. |
| 150 MW | أوتوماتيكي بالكامل، متعدد الصيغ | زمن التغيير وتوازن الخط. |
| 300 MW | أوتوماتيكي بالكامل، تدفق متوازٍ | التكرارية والوصول للصيانة. |
| 600 MW | بحجم المصنع | المرافق واللوجستيات ونظام MES. |
| 1–2 GW | مصنع متعدد الخطوط | مرافق ونظام جودة مشتركة. |
قاعدتان تصمدان في كل فئة. السعة يحددها أبطأ محطة في السلسلة، لا أسرع آلة في عرض السعر. والانتقال من نصف الأوتوماتيكي إلى الأوتوماتيكي خطوة في تعقيد المشروع قبل أن يكون خطوة في عدد المحطات. غالبًا ما يبدأ المشترون لأول مرة بـ خط شبه آلي 5 MW أثناء تصميم المبنى بحيث يتناسب التكوين الأوتوماتيكي اللاحق مع المساحة الأرضية نفسها.
منطق التخطيط ومساحة الأرضية
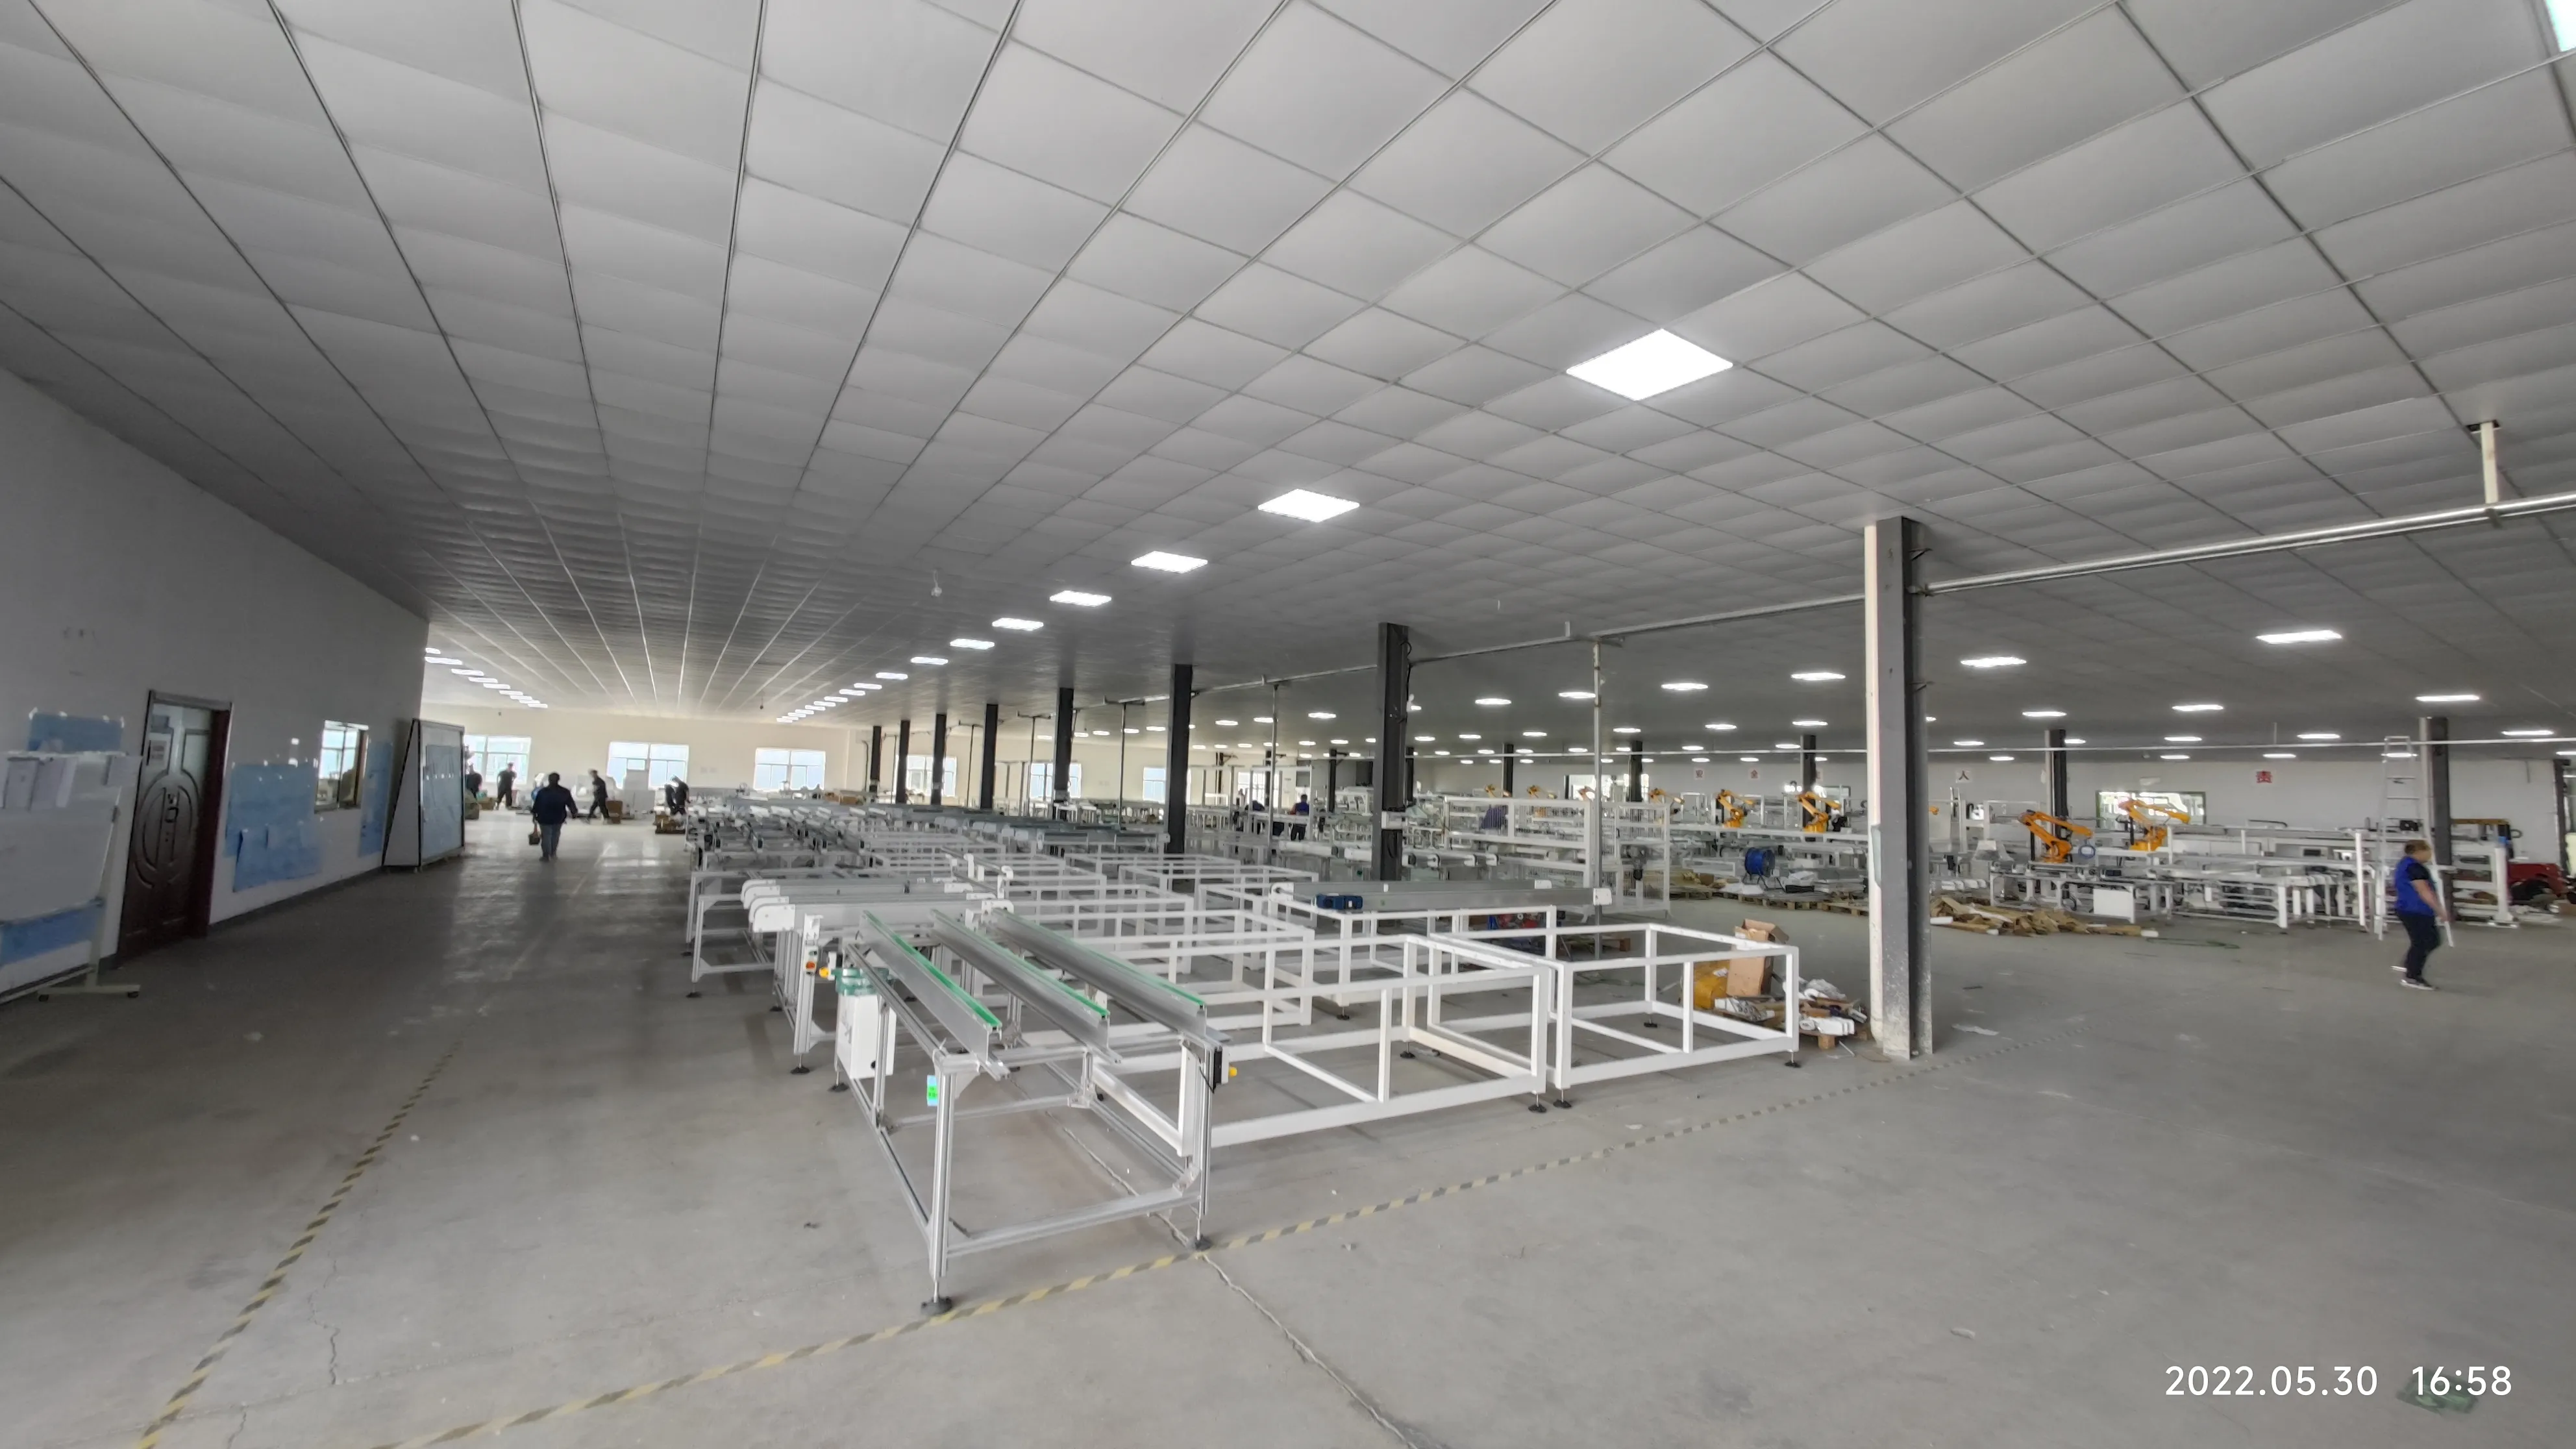
التخطيط يتبع المادة، لا ورقة الرسم. يسير الخط في اتجاه واحد من تحميل الزجاج إلى التعبئة، وكل عملية تسليم تثير الأسئلة نفسها: أين تنتظر الوحدات النمطية، ومن ينقلها، وكيف يخرج المنتج المرفوض من التدفق دون إعاقته. خط مستقيم، أو شكل U يعيد الوحدات النمطية المكتملة إلى ممر الزجاج، أو ممران مع تجميع طبقي وتغليف متجاورين.
مساحة الأرضية يستهلكها المخزون الوسيط، لا الآلات. بين التجميع الطبقي وآلة التغليف يجب أن يكون هناك طابور كافٍ لإبقائها مغذّاة خلال توقف؛ وبين آلة التغليف والتأطير يجب أن تكون هناك مساحة للتبريد. ممرات الصيانة وخلوص الخزائن ومسار بعرض كافٍ لإخراج آلة تغليف كلها مكلفة عند إضافتها لاحقًا.
المرافق: الطاقة والهواء والماء والبيئة
المرافق هي الجزء من خط إنتاج الألواح الشمسية الذي يُعتمد أخيرًا ويُلام أولًا. الحمل الموصّل تهيمن عليه آلات التغليف والمحاكي الشمسي ومحطة التبريد، ويجب تحديد حجم التوزيع للتشغيل المتزامن، لا لمجموع اسمي. الهواء المضغوط يُسحب عند نقاط صغيرة كثيرة — أسطوانات وقوابض وموزّعات غراء وتثبيتات — لذا فإن الضغط المستقر أهم من الحجم الإجمالي.
الماء المبرد تحتاجه آلة التغليف وبعض معدات الليزر والاختبار؛ ويجب أن تحدد المواصفات درجة الحرارة والتدفق التي تتوقعها الآلة، محددة بهامش لفصل الصيف. كما تحتاج المعالجة بالتغليف ومعالجة اللاصق إلى غرفة نظيفة ومضبوطة — فالورشة المريحة للناس ليست بالضرورة مناسبة للتغليف.
الكوادر لكل وردية حسب مستوى الأتمتة
عدد العاملين يُقرأ من التخطيط، لا يُخمَّن من كتيّب. في الخط نصف الأوتوماتيكي يتوزع الناس على طول العملية — كل تسليم يدوي هو شخص، متركزين عند التجميع الطبقي وتوصيل الناقل والفحص. وفي الخط الأوتوماتيكي بالكامل يحتاج الإنتاج نفسه إلى عاملين عند تحميل الزجاج وبوابات الجودة والتعبئة والصيانة.
في مرحلة عرض السعر يكون السؤال هو التنظيم الذي يفترضه المورّد: عدد الأشخاص لكل وردية، والمهارات، وهل يتطلب تغيير الإنتاج شخصًا واحدًا أم شخصين، ومن يعالج عطلًا في الثالثة صباحًا. توفّر Ooitech حلولًا جاهزة مع التدريب، لذا ينبغي أن تصل خطة التوظيف وخطة التدريب في وثيقة واحدة.
تسلسل التشغيل والتجريب والتدريب
يبدأ التشغيل والتجريب من التحقق من المرافق والتشغيل التجريبي لمحطة واحدة، مرورًا بتكامل الأقسام، وصولًا إلى تشغيل الخط الكامل على مواد حقيقية قبل التسليم. ويجري التدريب بالتوازي لا بعده: يتعلم المشغّلون المحطة أثناء ضبطها، ويتعلم فنيو الصيانة المخططات على الآلة التي سيصلحونها.
وثيقتان تصنعان هذه المرحلة أو تفشلانها — قائمة التحقق قبل التركيب الصادرة قبل الشحن، التي تنص على ما يجب إنجازه في المبنى قبل وصول الصناديق، وبروتوكول التسليم، الذي ينص على ما يُعرض، وعلى أي مواد، ومن يوقّع.
كيف تكتب طلب عرض سعر لخط إنتاج ألواح شمسية
طلب العرض الجيد يصف مصنعًا، لا قائمة بأسماء آلات. اذكر المنتج أولًا: حجم الوحدة وشكلها، ونوع الخلية وتكوينها، والزجاج، والإطار أو عدم الإطار، ونوع صندوق التوصيل، والمزيج إذا كان يُشغَّل أكثر من منتج. ثم الإطار التجاري: الفئة المستهدفة، والورديات في اليوم، والتوسع المخطط، وهل الموقع جديد أم تحويل.
- حقائق الموقع — مساحة الأرضية، وارتفاع السقف، وتحمل الأرضية، والطاقة، والهواء، والمياه، والصرف.
- حدود النطاق — أين يتوقف المورّد وأين تبدأ أنت.
- توقعات الأتمتة لكل قسم، لا تصنيف عام واحد.
- الواجهات — التتبع، وجمع البيانات، ونظام MES أو ERP.
- المخرجات — المخططات، وجدول المرافق، والأدلة، وقائمة قطع الغيار، والتدريب، ومعايير القبول.
- شروط الخدمة — مسار الاستجابة، ومدة توريد قطع الغيار، والدعم عن بُعد، ونطاق الضمان.
قابلية المقارنة هي الهدف: نادرًا ما يغطي عرضان سعران لنفس "خط إنتاج الألواح الشمسية الأوتوماتيكي" النطاق نفسه، والرد قسمًا بقسم هو كيف تكتشف ذلك. والانضباط نفسه عند مقارنة خط أوتوماتيكي بقدرة 120 MW مع تكوين جاهز بقدرة 600 MW.
أخطاء شائعة في المواصفات
- القدرة دون المنتج. لا تعني الفئة شيئًا حتى يُحدَّد شكل الوحدة.
- أسرع آلة، لا خط متوازن. عنق الزجاجة ينتقل ببساطة.
- الفحص خارج النطاق. اختبار EL وIV معدات عملية، لا إضافات.
- التنازل عن التدريب في التفاوض. المشغّلون غير المدربين يولّدون الهدر من اليوم الأول.
التسلسل أهم من أي مواصفة منفردة؛ والعملية موضحة في عملية التصنيع ذات الخطوات العشر وفي كيف يعمل الخط من الخلايا إلى الوحدات.
الأسئلة الشائعة
كم يستغرق بناء الخط وتشغيله وتجريبه؟
يعتمد على فئة القدرة ومستوى الأتمتة وسرعة جاهزية المبنى. الخط المدمج شبه الأوتوماتيكي مشروع قصير؛ أما الخط الأوتوماتيكي الكامل متعدد الأقسام فيحتاج وقتًا أطول للبناء والتركيب والتكامل. اطلب جدولًا قسمًا بقسم كي تسير أعمال الموقع بالتوازي.
هل يمكن ترقية خط شبه أوتوماتيكي إلى أوتوماتيكي لاحقًا؟
نعم، إذا خُططت المخططات والمرافق لذلك. المسار المعتاد يضيف النقل والتخزين المؤقت بين الأقسام، ثم التحميل الأوتوماتيكي للمكبس الحراري، مع الاحتفاظ بالمعدات الأساسية نفسها. القيود هي مساحة الأرضية، وسعة الكهرباء الاحتياطية، وهامش الهواء والتبريد.
ما الذي يحدد سعر خط إنتاج الألواح الشمسية؟
فئة القدرة، ومستوى الأتمتة لكل قسم، وعدد المحطات، والأشكال المعالجة، وحدود النطاق — هل يشمل التحميل والمناولة والفحص والتعبئة. ومحطة المرافق وأعمال المبنى بنود ميزانية منفصلة. لا تُقارن العروض إلا عندما يُلزم طلب العرض المورّد بالرد قسمًا بقسم؛ هيكل التكلفة حسب القدرة يوضح كيف تُقرأ تلك الجداول.
هل نحتاج إلى شراء الخط كاملًا دفعة واحدة؟
ليس بالضرورة، لكن التسلسل مهم. المحطات التي تحدد الجودة — التوصيل والتغليف الحراري والفحص — هي الأصعب في الاستبدال؛ أما المناولة والتعبئة فيمكن البدء بها يدويًا. اشترِ العملية قبل النقل، وأبقِ المخطط كاملًا من اليوم الأول، ووزّع الأتمتة على مراحل في خط مبني لاستقبالها.
خط إنتاج الألواح الشمسية أصل طويل العمر، والعرض الذي توقّعه يحدد سلوكه لسنوات. أرسل مواصفات منتجك وفئتك المستهدفة وبيانات موقعك عبر نموذج طلب عرض السعر واطلب نطاقًا قسمًا بقسم؛ و نظرة عامة على الآلات على مستوى المحطة هي القراءة التالية الطبيعية.