ما مدى صعوبة تصنيع الألواح الشمسية؟ تقييم صادق
جدول المحتويات
تصنيع الألواح الشمسية صعب بشكل معتدل، وليس صعباً للغاية — والصعوبة لا تكون أبداً تقريباً حيث يتوقع الداخلون لأول مرة. تجميع الخلايا في وحدة نهائية هو عملية صناعية ناضجة وموثقة جيداً يمكن لفريق كفء تشغيلها على خط شبه آلي بقدرة 10–50 ميجاوات خلال بضعة أشهر. أما تصنيع الخلايا الشمسية التي تدخل في تلك الوحدات فهو عمل مختلف تماماً: إنه عملية أشباه موصلات ذات طبقة رقيقة ودرجات حرارة عالية وغرفة نظيفة بتكلفة رأسمالية أعلى بنحو مرتبة قدرية ومنحنى إنتاجية يُقاس بالسنوات. معظم من يسأل عما إذا كان هذا صعباً يسأل في الواقع عن تجميع الوحدات، والجواب الصادق هو أن الآلات هي الجزء السهل. ما يهزم الداخلين لأول مرة هو اختيار السعة، وتوريد الخلايا، ورفع الإنتاجية، والاعتماد، وإيجاد المشترين.
يُقسّم هذا التقييم الصعوبة إلى طبقات، ويقيّم كل طبقة، ويقول بصراحة ما يخطئ فيه الداخل الجديد. إذا كنت تريد التسلسل الميكانيكي للعملية نفسها، فذلك مغطى في عملية تصنيع الألواح الشمسية من عشر خطوات؛ هذه المقالة عن الصعوبة، وليس عن الخطوات.
تجميع الوحدات مقابل تصنيع الخلايا: عملان مختلفان تماماً
الخطأ المفاهيمي الأكثر شيوعاً هو التعامل مع “تصنيع الألواح الشمسية” كصناعة واحدة. إنها صناعتان، وتقعان على طرفي نقيض من مقياس الصعوبة.
يأخذ تجميع الوحدات خلايا نهائية مختبرة كهربائياً ويجمعها ميكانيكياً وحرارياً في حزمة مقاومة للعوامل الجوية. العمليات الأساسية هي اللحام، والوضع، والتلصيق تحت التفريغ والحرارة، والتأطير، والاختبار الكهربائي. لا توجد كيمياء، ولا فرن انتشار، ولا طباعة ضوئية. التفاوتات مهمة، لكنها ميكانيكية وحرارية وليست دون الميكرون. يمكن بناء قوة عاملة مدربة من صناعات مجاورة — تجميع الإلكترونيات، وتصنيع الأجهزة المنزلية، وتشكيل المعادن.
يبدأ تصنيع الخلايا من الرقائق ويبني جهاز أشباه موصلات. أنت تشغّل أفران انتشار أو LPCVD فوق 800 °C، وترسّب طبقات تخميل بسماكة بضعة نانومترات، وتطبع وتحرق ملامسات معدنية، وتتحكم في ملفات التشويب. وصفة فرن منحرفة أو أنبوب ملوث يكلفك دفعة كاملة، وأدوات التشخيص لمعرفة السبب هي نفسها أجهزة بستة أرقام. تقريباً كل فريق يفشل في “صنع الألواح الشمسية” قد فشل فعلياً في محاولة القيام بالكثير من جانب الخلايا مبكراً جداً.
| الأبعاد | تجميع الوحدات | تصنيع الخلايا |
|---|---|---|
| نوع العملية | تجميع ميكانيكي وحراراي وكهربائي | تصنيع جهاز أشباه موصلات |
| ملف العمالة الماهرة | فنيو إلكترونيات أو تجميع خفيف | مهندسو عمليات، موظفون مدربون على الغرف النظيفة |
| كثافة رأس المال لنفس الإنتاج | خط الأساس | أعلى بنحو مرتبة قدرية |
| مهلة المعدات وتعقيدها | أسابيع إلى بضعة أشهر، والتشغيل مباشر | خطوط طويلة متعددة المراحل ومترابطة بإحكام |
| الوقت للوصول إلى إنتاجية مقدرة مستقرة | عادة من شهرين إلى ستة أشهر | عادة من سنة إلى ثلاث سنوات |
| نمط الفشل الرئيسي | انضباط العملية واتساق المواد | الإنتاجية والتلوث وانحراف العملية |
| أول مشروع واقعي | نعم، للداخل الجديد | نادراً، دون خبرة سابقة في أشباه الموصلات |
كل ما يلي يفترض أنك تدخل من نهاية تجميع الوحدات، لأن ذلك هو نقطة الدخول الوحيدة المنطقية لمشروع أول. وتُفحص المقارنة بين الاثنين بمزيد من التفصيل في الخلايا الشمسية مقابل تصنيع الألواح الشمسية.
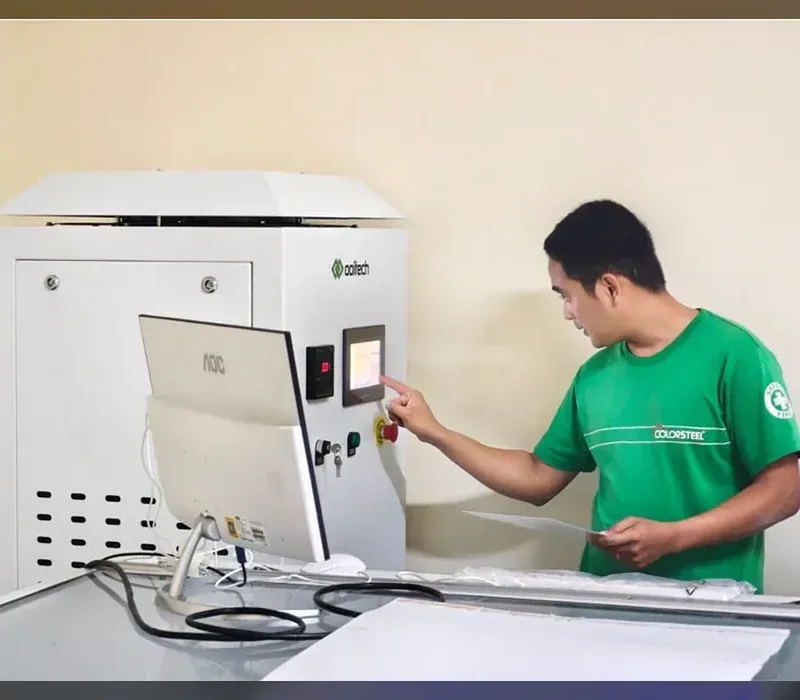
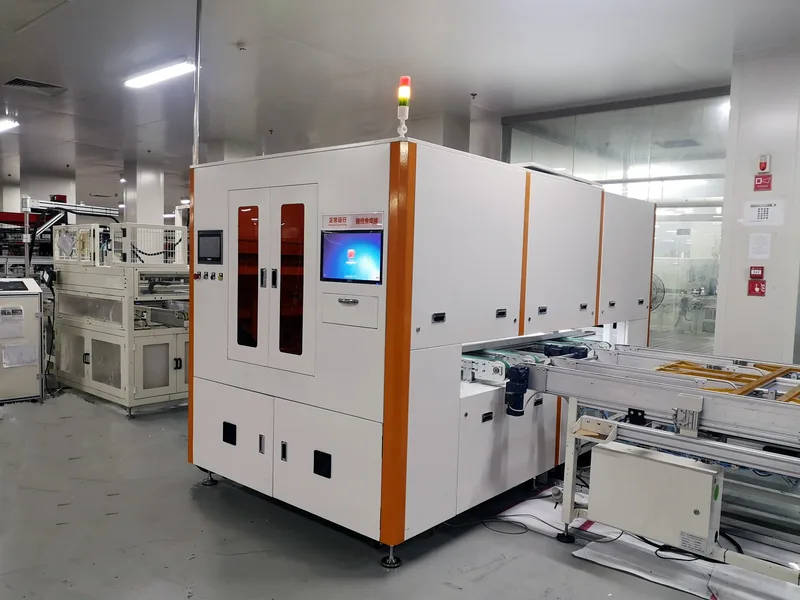
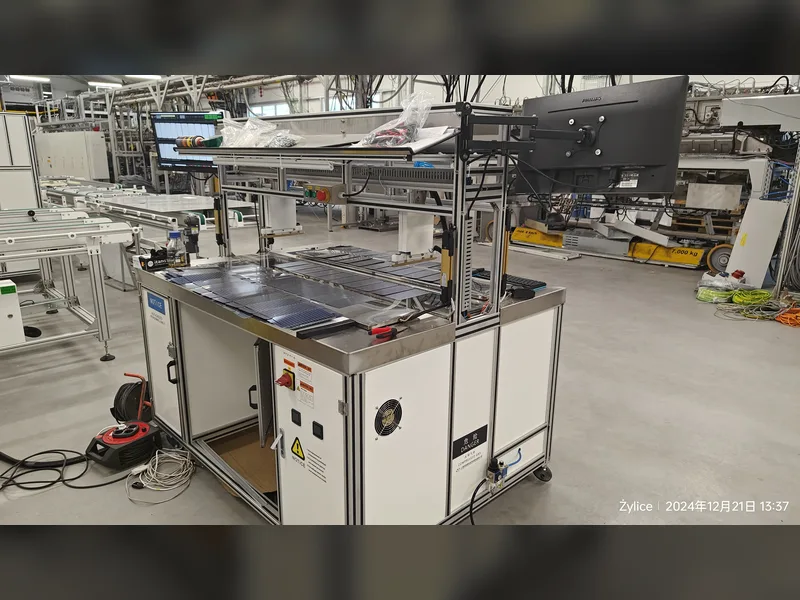
هذا النوع من محطات المناولة هو سبب شعور شراء الآلات بأنه ملموس: القرارات الأصعب تكمن في النطاق والسعة والمواصفات.
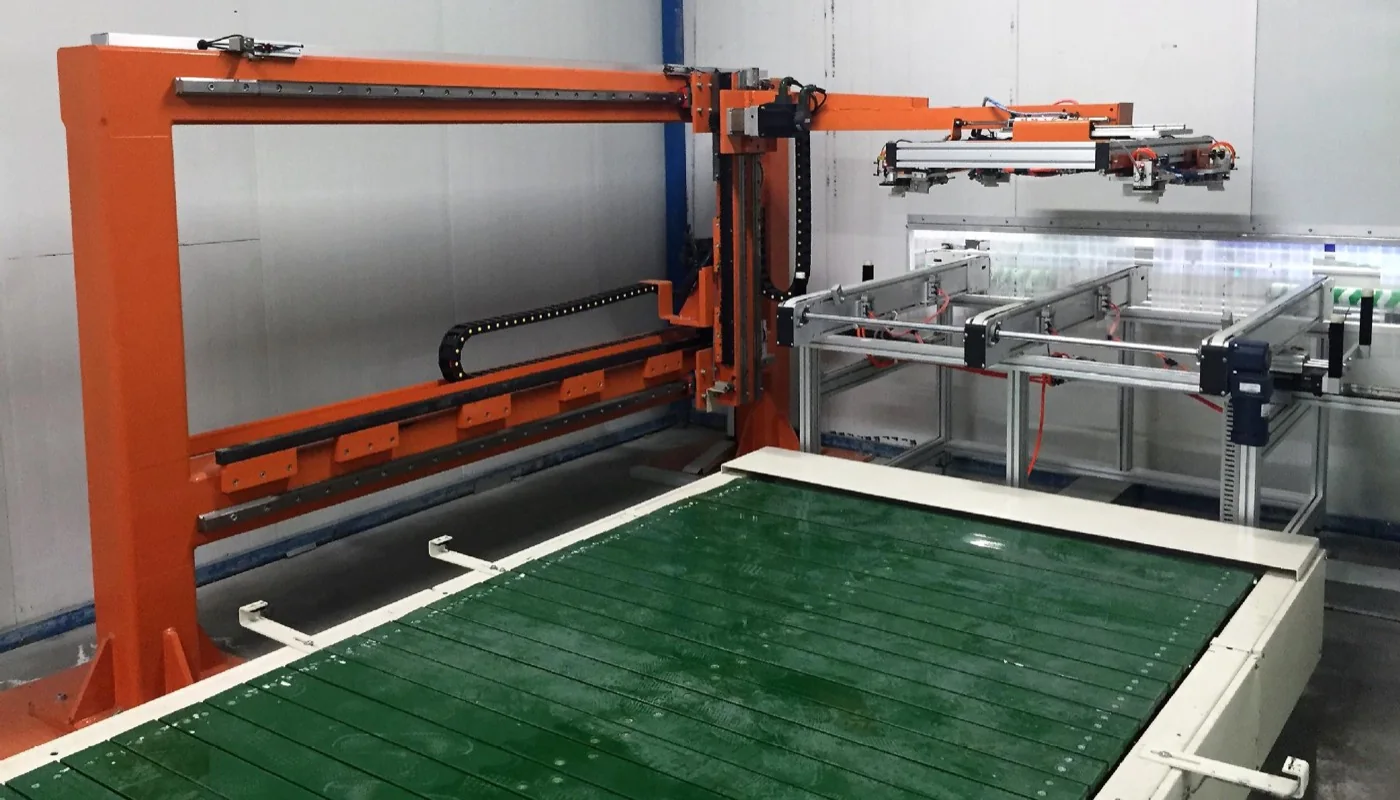
الطبقة 1: شراء الآلات هو الجزء السهل
التقييم: 2 من 10. هذه هي الطبقة التي تبدو الأصعب قبل أن تبدأ وتتضح أنها الأبسط بمجرد أن تفعل.
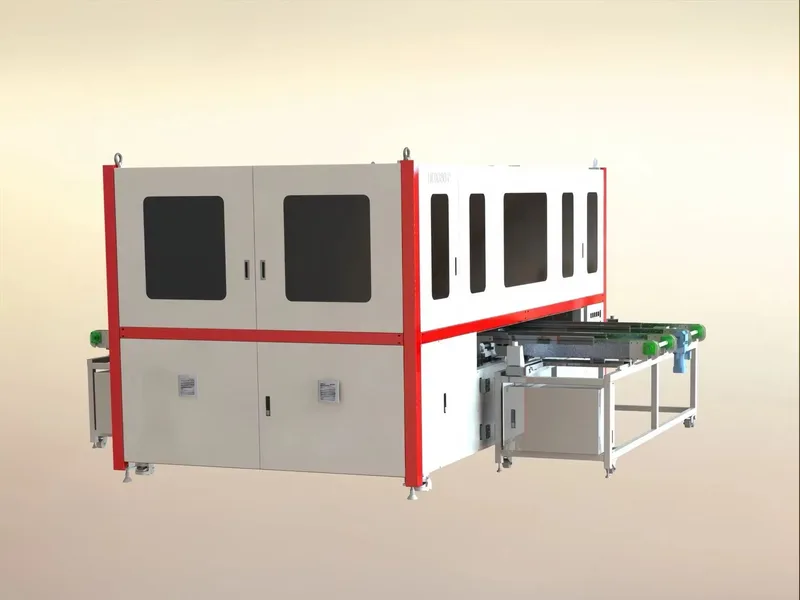
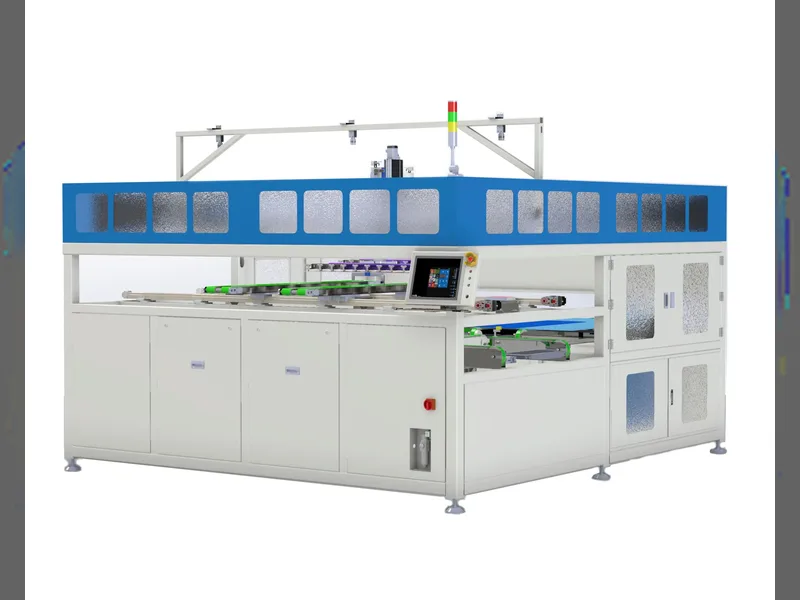
معدات الوحدات الشمسية سوق تنافسية ومزودة جيداً. عدة مصنّعين صينيين — بما في ذلك Ooitech — يبنون خطوطاً كاملة من 5 ميجاوات إلى 600 ميجاوات، من شبه الآلي إلى الآلي بالكامل، ويعرضونها كحزم تسليم مفتاح. ستتلقى قائمة محطات، ورسومات تخطيط، ومتطلبات مرافق، وخطة تشغيل، وتدريب مشغلين. المعدات لأنواع المحطات السائدة هي أساساً شراء سلعة مع قاعدة موردين راسخة وقناة قطع غيار ومرونة في التنسيق.
الخطر الحقيقي هنا ليس الصعوبة التقنية، بل سوء تقدير النطاق. عرضان سعريان لما يعتقد المشتري أنه نفس خط 100 ميجاوات يمكن أن يختلفا بمعامل اثنين، والفرق ليس هامش ربح — بل ما يوجد داخل حدود البطارية. اختبار التألق الكهربائي المضمّن مشمول أو اختياري. توصيل آلي مقابل يدوي. مناولة روبوتية مقابل نقل ميكانيكي. عدد أطقم تنسيق الخلايا الاحتياطية. ما إذا كان التشغيل والتدريب وحزمة قطع الغيار مسعّرة. ما إذا كان خط التأطير يشمل توزيع الغراء الآلي وثقب الزوايا.
لهذا السبب طبقة الآلات سهلة وخطيرة في الوقت نفسه. لا شيء فيها صعب تقنياً؛ ومعظم ما فيها يسهل الخطأ فيه على الورق. العوامل التي تحرك سعر الآلة فعلياً مفصلة في ما الذي يحدد سعر آلة تصنيع الألواح الشمسية.
الطبقة 2: اختيار السعة ومستوى الأتمتة
التقييم: 6 من 10. ليست صعبة تقنياً، لكنها غير متسامحة، لأن هذا هو القرار الذي لا يمكنك التراجع عنه بتكلفة زهيدة.
القدرة والأتمتة قرار واحد، وليس قرارين، وهما مرتبطان بنموذج عملك. القاعدة العملية التي تصمد في الممارسة هي أن الأتمتة تستحق الاستثمار عندما تتجاوز تكلفة العمالة لكل وحدة التكلفة المطفأة للأتمتة، وهذه العتبة تتحقق أبكر مما يفترضه معظم المشترين لأول مرة في الأسواق ذات الأجور المتزايدة. خط شبه آلي بقدرة 10–30 ميجاوات هو مشروع تجاري مشروع. وهو أيضاً خط يظهر فيه وردية سيئة، أو مشغل غائب، أو دفعة معجون أو صهر غير متسقة مباشرة في معدل الهدر لديك.
تتركز الأخطاء المحددة في أربعة مواضع. أولاً، التحجيم لهدف لا يستطيع السوق استيعابه — شراء 100 ميجاوات من القدرة الاسمية ثم اكتشاف أن دفتر الطلبات القابل للاستهداف هو 15 ميجاوات سنوياً، مما يتركك برأس مال معطل وآلة تصفيح لا يستطيع أحد تبريرها. ثانياً، الشراء الناقص للأتمتة عند آلة الربط، وهي دائماً تقريباً عنق الزجاجة في الإنتاجية لخط الوحدات والمحطة التي تكلف فيها التدخل اليدوي أكبر قدر من الإنتاجية. ثالثاً، شراء خط نطاق تنسيقه ضيق جداً — الخط الذي لا يستطيع تشغيل تنسيقات نصف القطع، أو القضبان المتعددة، أو التلامس الخلفي سيحتاج إلى استبدال، وليس ترقية، خلال بضع سنوات. رابعاً، تجاهل غلاف المرافق upstream و downstream: سعة الطاقة، الهواء المضغوط، الماء المبرد، تحميل الأرضية، والتحكم في الغرفة النظيفة أو الرطوبة لمنطقة التصفيح. هذه ليست مشاكل معدات، لكنها توقف جداول التشغيل تماماً.
هناك انضباط مفيد هنا: اختر مستوى الأتمتة حسب المحطة، وليس للخط بأكمله. أتمت آلة الربط، والتجميع، ومحطات الاختبار أولاً؛ هذه الثلاثة تحدد الإنتاجية والجودة. اجعلها شبه آلية حيث يضيف العمل اليدوي مرونة حقيقية بدلاً من التكلفة.
الطبقة 3: المواد الخام وتوريد الخلايا
التقييم: 7 من 10. هذه الطبقة هي حيث تفشل الخطوط التي تم تسليمها بشكل صحيح في العمل بالمعدل المطلوب.
الوحدة النمطية هي تقريباً اثنا عشر تياراً من المواد الواردة: الخلايا، الشريط، المعجون، فيلم التغليف، الطبقة الخلفية أو الزجاج الخلفي، الزجاج الأمامي، الإطار، صندوق التوصيل، المادة المانعة للتسرب، الحشو، الملصقات، والتغليف. كل واحد منها له مواصفات مهمة، وكل واحد منها له سلسلة توريد تتصرف بشكل مختلف. الخلايا هي التكلفة المهيمنة والمتغير النوعي المهيمن — تغيير مورد الخلايا في منتصف المشروع يغير وصفة اللحام، وتصنيف الطاقة، وربما تعرضك للضمان.
مشكلة الاتساق مقلل من تقديرها. مادة التغليف التي تتفاوت في محتوى الهلام أو امتصاص الرطوبة تتصفح بشكل مختلف. كيمياء معجون مختلفة تغير سلوك المخلفات والموثوقية طويلة الأمد، وهذا بالضبط سبب تركيب المعاجين لتلبيس معدني محدد للخلايا — معجون خالٍ من التنظيف وخالٍ من الهالوجين لخلايا n-type هو مثال جيد على قرار مادي يحدد بهدوء عمر الوحدة. الزجاج الذي يصل بملمس غير متسق يؤثر على نفاذية الضوء والالتصاق. الوافد الجديد عادة يؤهل مورداً واحداً، ويحصل على نتيجة جيدة، ثم يكتشف في أمر الشراء الثاني أن المادة “مكافئة” وليست متطابقة.
التضمين العملي: تعامل مع تأهيل المواد كمخرج مشروع له جدوله الخاص، وليس كإجراء شكلي للشراء. أهل موردين لكل مادة حرجة، واحتفظ بمعايير الفحص الواردة مكتوبة، وجمد المواصفات قبل أن تبدأ وصفات التشغيل. الخط الذي يعمل جيداً على مادة مورد واحد وبشكل سيئ على آخر لم يتم تشغيله؛ بل تم استعارته.
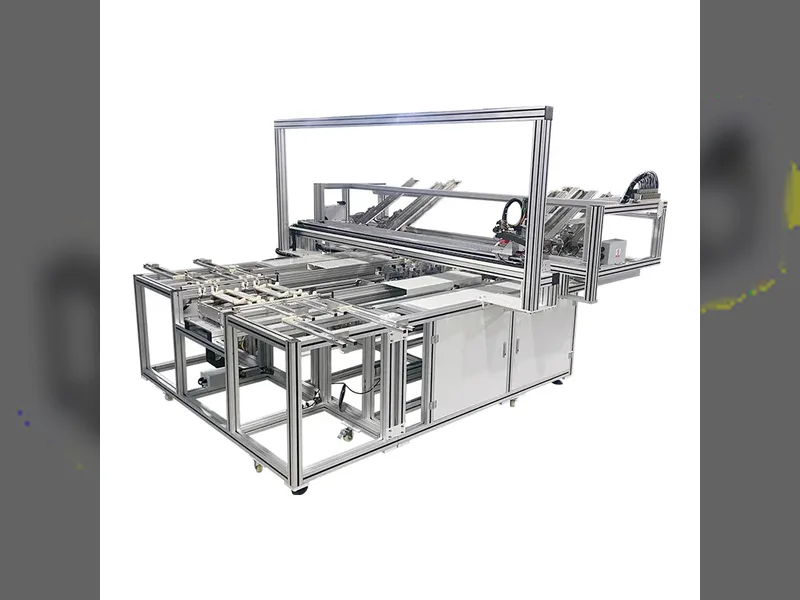
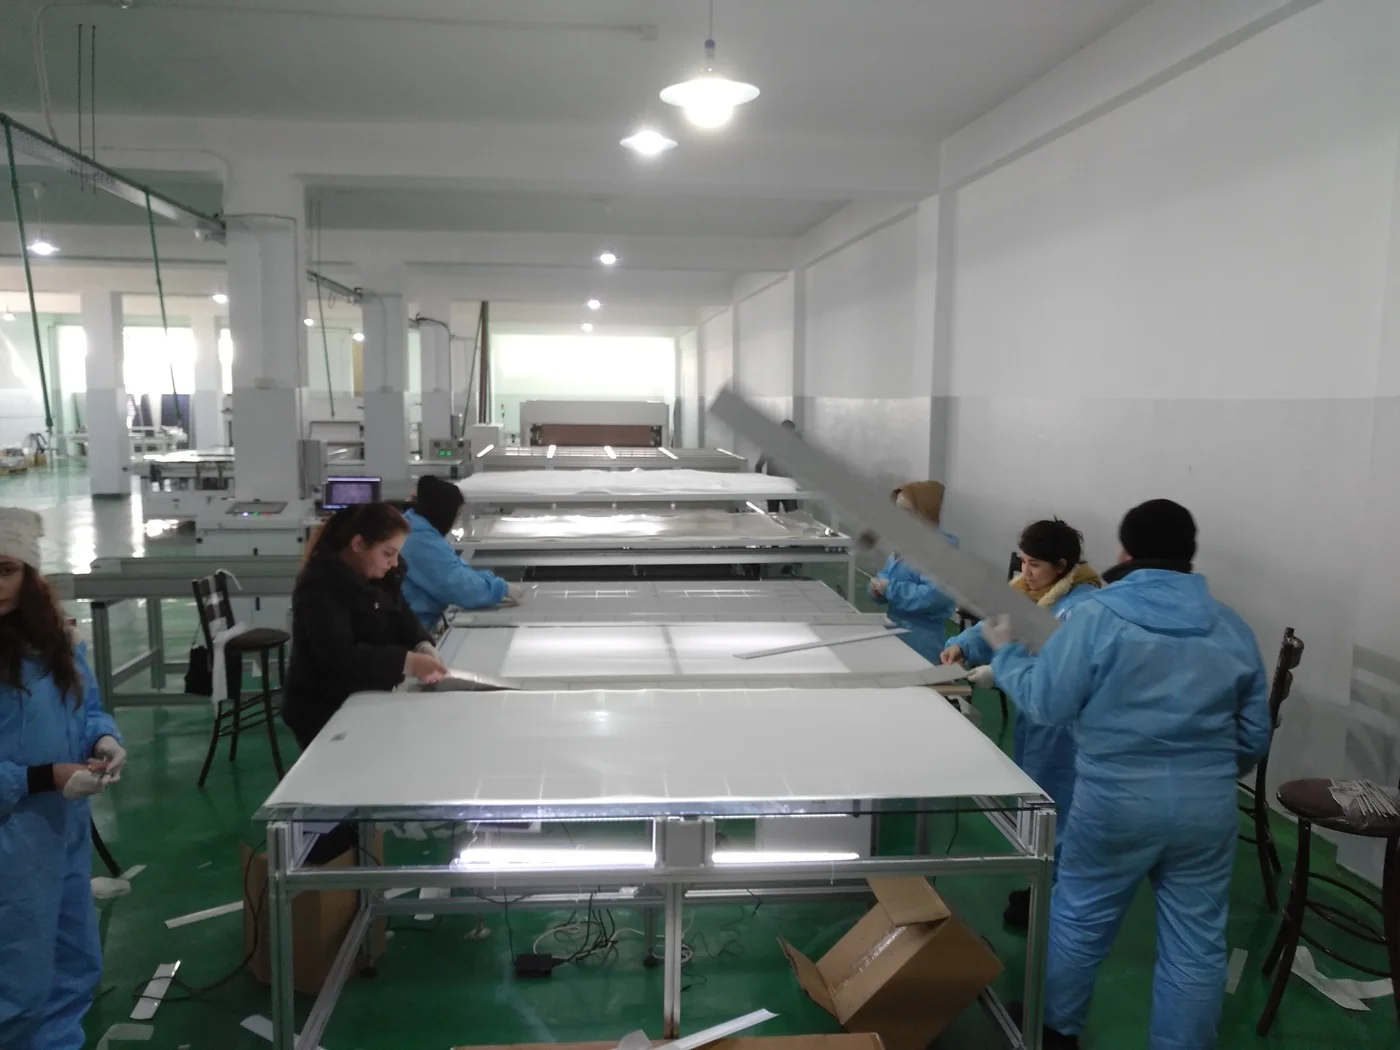
يمكن تركيب آلة التصفيح وناقلاتها كأجهزة، لكن الإنتاجية المستقرة تعتمد على الوصفات والمواد وتشخيص العيوب بعد التشغيل.
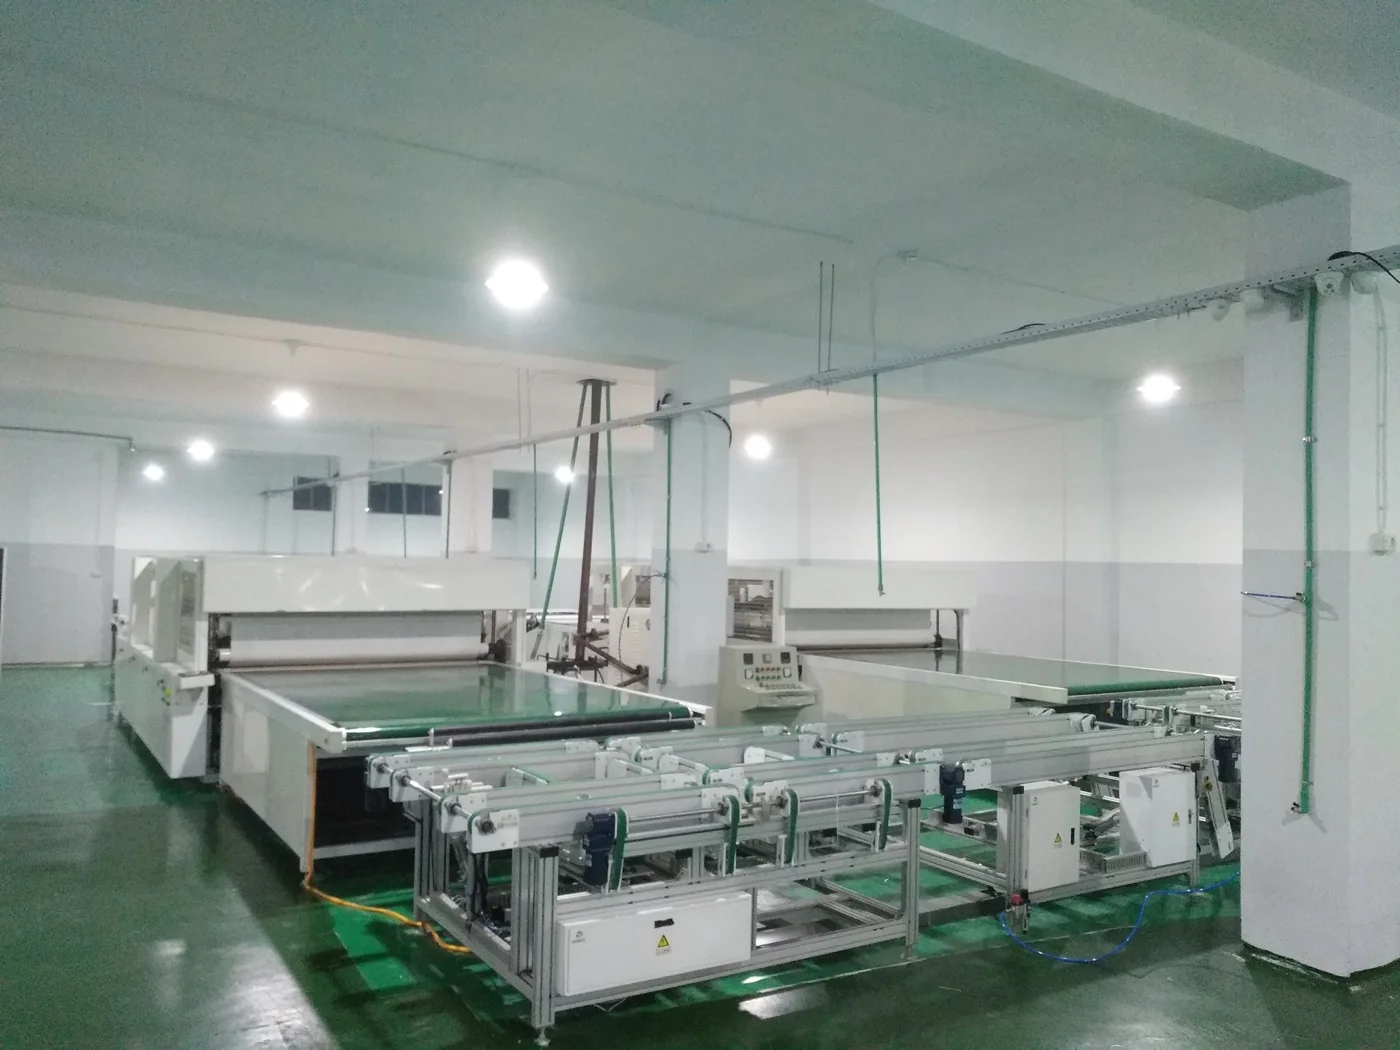
الطبقة 4: تصاعد الإنتاجية وتشخيص العيوب
التقييم: 9 من 10. هذه هي الطبقة الأصعب لمشروع تجميع الوحدات، وهي حيث تنشأ غالبية تأخيرات الجدول الزمني.
تشغيل خط وتشغيله بمعدل الإنتاجية المقدر هما معلمان مختلفان يفصل بينهما أشهر. يسلم موردو المعدات آلات تستوفي مواصفاتها الميكانيكية في اليوم الأول؛ ما يستغرق وقتاً هو بناء نافذة العملية، ومكتبة الوصفات، وحدس المشغل التشخيصي حولها. أنماط الفشل نادراً ما تكون دراماتيكية. إنها شقوق دقيقة من المناولة، ولحامات باردة من ملف تسخين انحرف، وفقاعات وتقشر من معلمات التصفيح، وفقدان طاقة من عدم محاذاة الشريط. كل واحد منها له أسباب محتملة متعددة، والمهارة التشخيصية هي معرفة أي منها يجب استبعاده أولاً.
بعض الأمثلة تظهر كم تصبح النافذة ضيقة. تُلام الفقاعات في الصفيحة على مادة التغليف أولاً وعادة ما تكون ناتجة عن شيء آخر — الرطوبة، معدل صعود الفراغ، أو المواد المتطايرة المحتجزة من بقايا المعجون — وهو تسلسل تشخيصي يستحق الدراسة في ما يسبب فقاعات وحدة الطاقة الشمسية حقاً. تعود آثار الحلزون إلى الشقوق الدقيقة وبقايا اللحام بدلاً من مادة معيبة واحدة. انحناء الخلايا والتواءها في تنسيقات التلامس الخلفي يغير نافذة المناولة واللحام جذرياً، كما هو موضح في لماذا تنحني وتلتوي خلايا BC. لا شيء من هذه ألغاز لفريق ذي خبرة، وكلها تكلف أسابيع لفريق يواجهها لأول مرة.
ما يخطئ فيه الوافد الجديد هنا هو افتراض أن التصاعد مسألة سرعة المشغلين. ليس كذلك. إنها مسألة بناء ذاكرة مؤسسية — وصفات مكتوبة لكل تنسيق خلية، إجراءات تصحيحية موثقة، سجل مواد واردة، وعادة فحص السبب upstream قبل تعديل العَرَض downstream. خصص ثلاثة إلى ستة أشهر من أول وحدة إلى إنتاجية مستقرة مقدرة، وخطط تدفقك النقدي حول ذلك.
الطبقة 5: الشهادات والامتثال للتصدير
التقييم: 5 من 10. إنها إدارية وقابلة للتنبؤ في الغالب، لكن الجدول الزمني طويل وهي بوابة للإيرادات.
لا يمكنك بيع الوحدات في معظم الأسواق الجادة دون تأهيل IEC 61215 و IEC 61730، واعتماداً على الوجهة قد تحتاج أيضاً إلى علامات إقليمية، ووثائق المحتوى المحلي، وللامتثال للمعدات والمصنع، علامة CE. تُجرى هذه الاختبارات بواسطة مختبرات طرف ثالث معتمدة، وتستهلك وحدات حقيقية، وتستهلك وقتاً تقويمياً. حملة تأهيل تبدأ بعد أن يكون لديك منتج قابل للبيع تؤخر شحنتك الأولى بأشهر.
غالبًا ما يتم الخلط بين نقطتين. فاعتماد المصنع لمستوى خط الإنتاج واعتماد المصنع — وثائق CE التي تسمح بتصدير المعدات نفسها وتركيبها — منفصلان عن اعتماد المنتج للوحدات التي تصنعها. يتم توريد خطوط Ooitech مع شهادة CE صادرة عبر UDEM في تركيا، والتي تعالج جانب المعدات. كما يمكن ترتيب فحص ما قبل الشحن للآلات مع SGS كخدمة طرف ثالث، رغم أن SGS ليست شهادة مصنع دائمة ولا ينبغي تقديمها على هذا النحو. المشهد التنظيمي لتصدير المعدات موضح في شهادة CE لخطوط إنتاج الألواح الشمسية.
إذا كانت خطة عملك تتضمن تصدير الوحدات بدلًا من خدمة سوقك المحلي فقط، فابدأ مسار الاعتماد بالتوازي مع تركيب الخط. إنه أرخص ضغط للجدول الزمني متاح لك.
الطبقة 6: إيجاد المشترين
التقييم: 8 من 10 لمعظم الوافدين الجدد، وهي الطبقة التي تحدد ما إذا كان المصنع فكرة جيدة على الإطلاق.
الحقيقة غير المريحة هي أن تجميع الوحدات ليس عملًا تقنيًا في المستوى الابتدائي، بل هو عمل توزيعي مرتبط بمصنع. العملية مفهومة جيدًا ومتاحة على نطاق واسع؛ وما هو نادر هو عميل يشتري من علامة تجارية جديدة غير معتمدة وغير مثبتة بسعر يغطي تكلفتك. مشترو المرافق الكبرى ومشترو EPC الكبار يديرون قوائم موردين معتمدين، ويطلبون سجلًا من القدرة المركبة وبيانات الأداء الميداني، ولن يضعوا علامة تجارية مجهولة في مشروع قابل للتمويل.
المسارات الواقعية للدخول هي: خدمة سوق محلي بتفضيل المحتوى المحلي أو عوائق استيراد تحميك؛ التصنيع التعاقدي أو التصنيع لحساب علامة تجارية راسخة توفر الخلايا والعميل؛ والتوزيع الإقليمي في أسواق يكون فيها اللاعبون الحاليون مكلفين أو غائبين. الثلاثة جميعًا أعمال تربح فيها بالعلاقة والخدمة وموثوقية التسليم لا بجدة التصنيع.
هذه هي الطبقة التي تكون فيها النصيحة الصادقة هي عكس التسلسل المعتاد. قبل اختيار سعة الخط، اكتب من هم أول عشرين عميلًا، وما الاعتماد الذي يحتاجونه، وما السعر الذي سيدفعونه، وكم تستغرق عملية اعتمادهم. ثم تتبع قرار السعة من الإجابة. إذا كانت الإجابة غامضة، فالمصنع سابق لأوانه بغض النظر عن جودة المعدات. التسلسل التجاري موضح في كيف تبدأ مشروع تصنيع الألواح الشمسية.
بطاقة تقييم الصعوبة وما يخطئ فيه المبتدئون فعليًا
جمع الطبقات معًا يعطي صورة أكثر فائدة من حكم واحد. أفضل وصف للصعوبة الإجمالية لتجميع الوحدات هو أنها متوسطة وتشغيلية إلى حد كبير؛ قرار رأس المال سهل، والانضباط في العملية هو ما يستغرق سنوات.
| الطبقة | الصعوبة | السبب | خطأ المبتدئ النموذجي |
|---|---|---|---|
| شراء المعدات | 2 / 10 | سوق موردين ناضج، حزم تسليم مفتاح متاحة | مقارنة السعر المعلن بدلًا من النطاق داخل حدود البطارية |
| اختيار السعة والأتمتة | 6 / 10 | صعب التراجع عنه، ومرتبط بحجم السوق | شراء سعة اسمية لا يستطيع دفتر الطلبات ملأها |
| المواد الخام وتوريد الخلايا | 7 / 10 | مصادر كثيرة، والاتساق أهم من السعر | تأهيل مورد واحد وافتراض التكافؤ |
| رفع المردود وتشخيص العيوب | 9 / 10 | يتطلب نوافذ عملية وذاكرة مؤسسية | توقع المردود المقدر خلال أسابيع من التشغيل |
| الاعتماد والامتثال للتصدير | 5 / 10 | قابل للتنبؤ لكنه بطيء، ويحدد الإيرادات | بدء تأهيل IEC بعد وجود المنتج |
| إيجاد المشترين | 8 / 10 | مشكلة توزيع، لا مشكلة تقنية | بناء السعة قبل تحديد العميل |
| تصنيع الخلايا (للمقارنة) | 10 / 10 | تصنيع أشباه الموصلات، منحنى مردود طويل | محاولة القيام به في مشروع أول |
النمط المركب متسق عبر المشاريع: يفرط الوافدون في الاستثمار في الطبقة الأسهل شراءً ويقللون الاستثمار في الطبقات الثلاث التي لا يوجد لها أمر شراء — تأهيل المواد، ورفع المردود، والطلب. الخط آلة تحول رأس المال العامل إلى وحدات؛ وما إذا كان ذلك مربحًا يعتمد على المدخلات والعملاء، لا على صعوبة تركيب الآلات.
الأسئلة الشائعة
ما مدى صعوبة تصنيع الألواح الشمسية؟
تجميع الوحدات صعب بشكل متوسط: إنه عملية ميكانيكية وحرارية ناضجة يمكن لفريق كفء تشغيلها بالمردود المقدر خلال ثلاثة إلى ستة أشهر تقريبًا على خط حديث شبه آلي أو آلي. أما تصنيع الخلايا، في المقابل، فصعب جدًا لأنه تصنيع أشباه موصلات بتكلفة رأسمالية أعلى بمرتبة قدر، ومنحنى مردود يقاس بالسنوات. ينبغي لمعظم الوافدين الجدد اعتبار جانب الوحدات فقط واقعيًا.
هل يصعب تصنيع الألواح الشمسية؟
المعدات ليست صعبة والعملية موثقة جيدًا، لذا فإن الحاجز التقني أقل مما يخشاه الناس. الصعب هو كل ما يحيط بالعملية: اختيار السعة ومستوى الأتمتة المناسبين، وتأهيل موردي المواد، وبناء مكتبة وصفات تحافظ على المردود، وإكمال اعتماد IEC، وكسب عملاء يشترون من علامة تجارية غير مثبتة. هذه الطبقات الخمس، لا الآلات، هي التي تحدد نجاح المشروع.
هل يمكنني بدء مصنع ألواح شمسية بميزانية صغيرة؟
نعم، في الطرف الابتدائي. الخط شبه الآلي في نطاق 5–30 MW هو نقطة دخول حقيقية، والمعدات بهذا الحجم تقع في نطاق ملايين الرنمينبي لا عشرات الملايين. القيد ليس الخط فقط: ما زلت بحاجة إلى رأس مال عامل للخلايا والمواد، ومساحة أرضية بمرافق مناسبة، وميزانية اعتماد، ونقد كافٍ للبقاء خلال فترة الرفع قبل استقرار الإيرادات.
هل أحتاج إلى صنع خلايا شمسية بنفسي لتصنيع الألواح؟
لا. الغالبية العظمى من مصانع الوحدات تشتري خلايا جاهزة ومصنفة ومختبرة كهربائيًا وتجمّعها. تصنيع الخلايا صناعة منفصلة بمتطلبات رأسمالية مختلفة، ومهارات هندسية مختلفة، وسلاسل توريد مختلفة. كما أن شراء الخلايا يمنحك مرونة تبديل تقنيات الخلايا مع تحرك السوق، وهو ما يصعبه وجود خط خلايا مملوك.
كم يستغرق الوصول إلى مردود الإنتاج الكامل؟
خطّط لفترة تتراوح بين شهرين وستة أشهر من أول وحدة إلى إنتاج مستقر بالسعة الاسمية لخط تجميع الوحدات، مع اعتماد الرقم الدقيق على خبرة الفريق واتساق المواد ومقدار الأتمتة في الخط. تكون المعدات عادةً قادرة على العمل في اليوم الذي ينتهي فيه التشغيل التجريبي؛ وما يستغرق وقتاً هو بناء وصفات معتمدة لكل تنسيق خلية وتعليم المشغّلين كيفية تتبّع العيب إلى سببه في المراحل السابقة.
ما السبب الأكثر شيوعاً لفشل مصنع ألواح شمسية جديد؟
ليس فشل المعدات. الأسباب الأكثر شيوعاً هي شراء طاقة إنتاجية لا يستطيع السوق استيعابها، والإخفاق في تأهيل أكثر من مورّد واحد للمواد الحرجة، والاستهانة بمنحنى ارتفاع الإنتاج، وبدء الاعتماد متأخراً جداً للبيع في السوق المستهدف. عملياً، هذه إخفاقات تجارية وتشغيلية تحدث حول مصنع تعمل آلاته بشكل صحيح.
هل تجميع الوحدات مشروع جيد للدخول فيه الآن؟
قد يكون كذلك، مع الوضع السوقي الصحيح. ينافس تجميع الوحدات السلعي البحت على التكلفة ضد لاعبين قائمين كبار جداً ويصعب على الداخل الجديد. المواقع التي تنجح هي الأسواق المحلية ذات تفضيل المحتوى المحلي أو عوائق الاستيراد، والتصنيع التعاقدي لعلامة تجارية راسخة، والتوزيع الإقليمي حيث تهمّ الخدمة والتسليم أكثر من العلامة التجارية. حدّد أيّ من هذه أنت قبل اختيار طاقة خطك.
هل أشتري خطاً شبه آلي أم خطاً آلياً بالكامل؟
يعتمد على تكلفة العمالة لديك وحجم إنتاجك، لا على المكانة. الخطوط شبه الآلية منطقية عند الحجم المنخفض وفي الأسواق ذات الأجور المنخفضة، وهي نقطة انطلاق مشروعة عند نحو 5–30 MW. تسترد الخطوط الآلية بالكامل تكلفتها حيث تكون تكاليف الأجور مرتفعة أو حيث يجعل الإنتاج فوق نحو 60–100 MW العمالة المتغير المهيمن في التكلفة. المسار الوسطي المفيد هو الأتمتة الانتقائية — آلة الشد والترصيف والاختبار أولاً — وإضافة الأتمتة في مواضع أخرى لاحقاً.
الخلاصة: شراء خط وحدات شمسية أمر سهل، وتشغيله بالسعة الاسمية مشكلة انضباط في العمليات، وبيع الإنتاج مشكلة توزيع. قيّم جاهزيتك مقابل الطبقات الست أعلاه قبل مقارنة عروض الأسعار؛ وإذا كانت الطبقة الأضعف هي المواد أو الإنتاج أو العملاء، فلن تصلحها معدات أكثر. أرسل إلى Ooitech طاقتك المستهدفة وتنسيق الخلية والسوق المستهدف، وسنخبرك بالمحطات التي يتطلبها هذا المزيج فعلاً.